مقدمه: چالش بریدن فولاد ضدزنگ
استیل ضدزنگ یکی از همهجانبهترین و پرکاربردترین مواد در صنایع مدرن است که بهخاطر مقاومت در برابر خوردگی، استحکام و ظاهر زیبایش ارزشمند است. با این حال، همین ویژگیها آن را برای برش دادن بهطور مشهوری دشوار میسازد. روشهای سنتی برش حرارتی مانند لیزر، پلاسما و اکسیسوخت، گرما را به ماده وارد میکنند که میتواند منجر به اکسیداسیون، تغییر رنگ، مناطق تحت تأثیر حرارت (HAZ) و ترکهای ریز شود؛ همه اینها مقاومت در برابر خوردگی و یکپارچگی مکانیکی استیل ضدزنگ را تضعیف میکنند. برش جت آب بهعنوان راهحل قطعی برای این چالشها ظهور کرده است و فرآیند برش سردی را ارائه میدهد که کاملاً آسیب حرارتی را حذف میکند. با استفاده از جریانی با فشار بالا از آب مخلوطشده با ذرات ساینده، برش جت آب میتواند استیل ضدزنگ را با هر ضخامتی برش دهد بدون اینکه ساختار متالورژیکی آن را تغییر دهد. این ویژگی آن را برای صنایعی که یکپارچگی ماده، دقت و کیفیت سطح در اولویت هستند، ضروری میسازد؛ از صنایع فرآوری مواد غذایی و داروسازی تا هوا-فضا و مهندسی دریایی.
چگونه برش جت آب ساینده کار میکند
برش جت آب ساینده بر اساس اصلی ساده اما قدرتمند کار میکند. یک پمپ فشار بالا، آب را تا فشارهایی بین ۳۰٬۰۰۰ تا ۹۰٬۰۰۰ پوند بر اینچ مربع (معادل ۲٬۰۰۰ تا ۶٬۲۰۰ بار) تحت فشار قرار میدهد. این آب با فشار بسیار بالا از طریق یک سوراخ بسیار ریز — معمولاً با قطر ۰٫۱ تا ۰٫۴ میلیمتر — عبور میکند و جریانی فراصوت ایجاد میکند که با سرعتی نزدیک به سه برابر سرعت صوت حرکت میکند. برای برش مواد سخت مانند فولاد ضدزنگ، ذرات سایندهای مانند گارنت در داخل جریان آب از طریق یک محفظه اختلاط تزریق میشوند. این ذرات ساینده توسط جت آب شتاب گرفته و مانند ابزارهای برش میکروسکوپی عمل کرده، مواد را از طریق سایش کنترلشده از بین میبرند. سر برش روی یک سازهٔ کنترلشده توسط سیانسی یا بازوی رباتیک نصب میشود که امکان حرکت دقیق و چندمحوری را فراهم میکند. این فرآیند بهصورت زنده نظارت شده و در لحظه تنظیم میشود تا پارامترهای برش بهینه حفظ گردند. از آنجا که انرژی برش از نوع مکانیکی و نه حرارتی است، فولاد ضدزنگ در طول کل فرآیند در دمایی نزدیک به دمای محیط باقی میماند و ویژگیهای اصلی آن حفظ میشود.
مزایای کلیدی: عدم وجود منطقه تحت تأثیر حرارت و عدم اعوجاج
بزرگترین مزیت برش جت آب برای فولاد ضدزنگ، عدم وجود کامل منطقه تحت تأثیر حرارت است. روشهای برش حرارتی، منطقهای را در کنار خط برش ایجاد میکنند که در آن ساختار ریزدانه تغییر میکند، سختی تغییر مییابد و مقاومت در برابر خوردگی کاهش مییابد. در برش جت آب، هیچ ورودی حرارتی به ماده داده نمیشود؛ بنابراین ساختار دانهها، سختی و مقاومت در برابر خوردگی بدون تغییر باقی میمانند. این ویژگی برای درجات فولاد ضدزنگ مانند ۳۰۴، ۳۱۶ و آلیاژهای دوگانه که بهطور خاص بهخاطر خواص مقاوم در برابر خوردگیشان انتخاب میشوند، حیاتی است. علاوه بر این، ازآنجاکه هیچ گرماای وجود ندارد، انبساط یا انقباض حرارتی نیز رخ نمیدهد و درنتیجه هیچ اعوجاجی ایجاد نمیشود. ورقهای نازک با تختی بسیار عالی برش میخورند و صفحات ضخیم پایداری ابعادی خود را حفظ میکنند. این ویژگی برش جت آب را برای اجزای دقیقی که باید کاملاً با یکدیگر تطبیق داشته باشند — مانند فلنجها، پایهها و اشکال هندسی پیچیده — ایدهآل میسازد.
امکانات ضخامت: از ورق نازک تا صفحه سنگین
برش جت آب بهطور منحصربهفردی قادر است کل طیف ضخامتهای فولاد ضدزنگ را پردازش کند. این روش میتواند ورق بسیار نازکی با ضخامت ۰٫۵ میلیمتر را بدون تغییر شکل برش دهد و همچنین صفحههای سنگینی با ضخامت تا ۲۰۰ میلیمتر یا بیشتر را — بسته به توان دستگاه و نرخ جریان ساینده — برش بزند. این انعطافپذیری توسط هیچ فناوری برش دیگری قابل تطبیق نیست. برش لیزری در فولاد ضدزنگ با ضخامت بیش از ۲۵ میلیمتر با مشکلات جدی روبهرو میشود و برش پلاسما مقدار قابل توجهی گرما و ناهمواری لبه ایجاد میکند. برش جت آب کیفیت یکنواختی را در تمام محدوده ضخامتها حفظ میکند. برای فولاد ضدزنگ بسیار ضخیم، ممکن است نیاز به چندین مرور باشد، اما لبه برش همواره تمیز و عمود بر سطح باقی میماند. این قابلیت، برش جت آب را برای اجزای ظروف تحت فشار، قطعات پلتفرمهای دریایی و اجزای ماشینآلات سنگین ضروری میسازد. همچنین به سازندگان اجازه میدهد تا قطعات را بهصورت کارآمد روی یک صفحه واحد قرار دهند، بدون اینکه نگران اعوجاج حرارتی در قطعات مجاور باشند.
دقت، کیفیت لبهٔ برش و کنترل تلرانس
سیستمهای مدرن برش با جت آب به دقت چشمگیری دست مییابند. دقت معمولی موقعیتیابی در محدودهٔ ±۰٫۱ میلیمتر است و تکرارپذیری حتی دقیقتر است. عرض برش (عرض شیار ایجادشده توسط جت) توسط اندازهٔ سوراخ خروجی و ذرات ساینده تعیین میشود و معمولاً بین ۰٫۸ تا ۱٫۲ میلیمتر متغیر است. کیفیت لبهٔ برش عموماً صاف است و نیاز به پرداخت ثانویهٔ کمی دارد. با این حال، باید توجه داشت که برش با جت آب ذاتاً باعث ایجاد شیب کوچکی در لبهٔ برش میشود؛ یعنی عرض شیار در بالا بیشتر و در پایین کمتر است. این شیب را میتوان با کاهش سرعت برش، استفاده از ذرات سایندهٔ ریزتر یا بهکارگیری سرآلات برشی مجهز به قابلیت کجکردن پیشرفته که این شیب را جبران میکنند، به حداقل رساند. برای بیشتر کاربردها این شیب قابل قبول است، اما در مواردی که نیاز به تناسب دقیق وجود دارد، ممکن است پرداخت ثانویهٔ ماشینی ضروری باشد. زبری سطح معمولاً در محدودهٔ Ra ۳٫۲ تا ۶٫۳ میکرومتر است که برای اکثر کاربردهای صنعتی مناسب است و با کاهش سرعت برش قابل بهبود است.
مقایسه با برش لیزری و پلاسما
هنگام انتخاب روش برش برای فولاد ضدزنگ، برش جت آب مزایای مشخصی نسبت به لیزر و پلاسما دارد. برش لیزری برای ورقهای نازک سریعتر است و شیار باریکتری ایجاد میکند، اما منطقه تحت تأثیر حرارت ایجاد میکند، موجب اکسیداسیون میشود و در ضخامتهای بالا محدودیت دارد. برش پلاسما برای ضخامتهای متوسط سریعتر است، اما لبهای ناصاف، منطقه تحت تأثیر حرارت قابل توجه و نیاز به پاکسازی پس از برش دارد. برش جت آب از هر دو روش کندتر است، اما تنها روشی است که ویژگیهای مواد را بهطور کامل حفظ میکند. همچنین نیازی به گاز کمکی گرانقیمت (نیتروژن) ندارد و هیچ دود یا انتشار خطرناکی تولید نمیکند. هزینه عملیاتی برش جت آب عمدتاً توسط مصرف مواد ساینده و نگهداری پمپ تعیین میشود، اما عدم نیاز به پردازش ثانویه اغلب آن را از نظر کلی مقرونبهصرفه میکند. برای قطعات فولاد ضدزنگ که قرار است جوش داده شوند، لبههای برشخورده توسط جت آب ایدهآل هستند، زیرا تمیز و فاقد اکسیداسیون بوده و زمان آمادهسازی جوش را کاهش میدهند.
کاربردها در صنایع مختلف
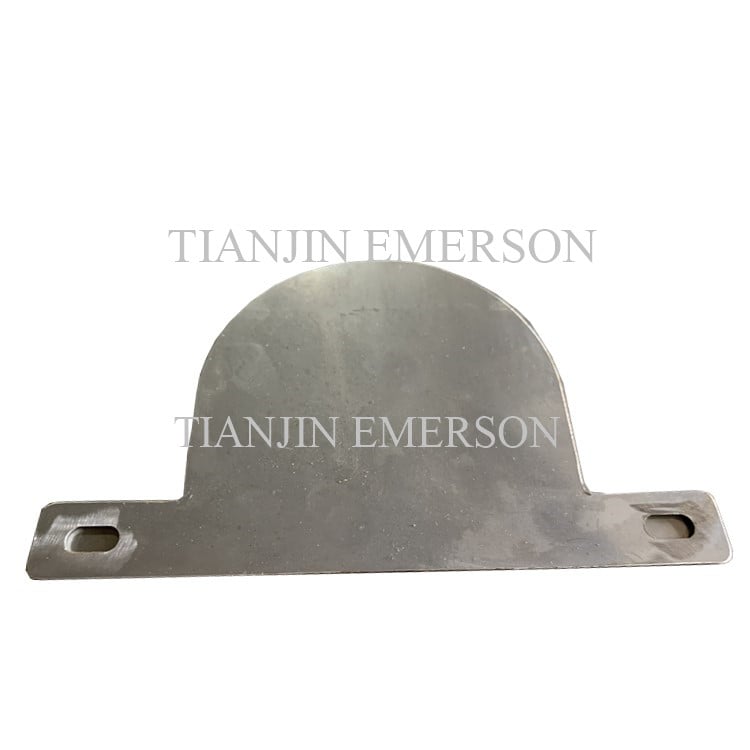
بریدن فولاد ضدزنگ با جت آب در طیف گستردهای از صنایع به کار میرود. در پردازش غذا و نوشیدنی صنایع غذایی و نوشیدنی، برای برش اجزای بهداشتی مانند قطعات نوار نقاله، تختههای مخزن و اتصالات سفارشی استفاده میشود؛ زیرا عدم آسیب حرارتی به معنای عدم خطر شروع خوردگی است. در تولید دارویی و تجهیزات پزشکی صنایع پزشکی، بریدن با جت آب قطعات دقیقی را برای ابزارهای جراحی، ایمپلنتها و تجهیزات اتاق تمیز تولید میکند. صنایع شیمیایی و پتروشیمی نفت، گاز و انرژی هستهای از فولاد ضدزنگ بریدهشده با جت آب برای قطعات داخلی راکتورها، صفحات مبدلهای حرارتی و اجزای لولهکشی استفاده میکنند. معماری و ساختمان پروژههای معماری و ساختمانی از بریدن با جت آب برای تختههای تزئینی فولاد ضدزنگ، دستههای نرده و براکتهای سازهای بهره میبرند. دریایی و فراساحلی کاربردهای دریایی از لبههای مقاوم در برابر خوردگی حاصل از بریدن با جت آب برای تجهیزات عرشه، اجزای پروانه و قطعات پلتفرمهای دریایی دور از ساحل استفاده میکنند. در فضا و هوافضا صنایع هوافضا، بریدن با جت آب برای براکتهای فولاد ضدزنگ، اجزای موتور و قطعات سازهای که باید الزامات سختگیرانهی خستگی و خوردگی را برآورده کنند، به کار میرود.
ملاحظات طراحی و ساخت
هنگام طراحی قطعات فولاد ضدزنگ برای برش با جت آب، چند عامل باید در نظر گرفته شود. اولاً، شیب جزئی باید در تناسبهای حیاتی لحاظ شود. ثانیاً، سوراخکردن فولاد ضدزنگ ضخیم ممکن است زمانبر باشد؛ بنابراین اغلب کارآمدتر است که برش از لبه آغاز شود یا پیشاز برش، سوراخ راهنمایی ایجاد گردد. ثالثاً، سوسپانسیون ساینده و آب مصرفشده باید بهدرستی مدیریت و در صورت امکان بازیافت شوند. رابعاً، نرمافزار چیدمان باید آرایش را بهگونهای بهینه کند که ضایعات و زمان برش به حداقل برسد. در نهایت، هرچند برش با جت آب خواص مواد را تغییر نمیدهد، اما ممکن است سطحی کمی زبر ایجاد کند که از نظر زیباییشناختی یا عملکردی نیازمند برداشتن لبههای تیز یا صیقلدهی باشد. برای فولاد ضدزنگ، گاهی اوقات پاسیوسازی سبک پس از برش توصیه میشود تا اطمینان حاصل گردد لایه اکسیدی غیرفعال بهطور کامل بازیابی شده است، هرچند فرآیند سرد برش معمولاً سطح را در حالت غیرفعال باقی میگذارد.
نتیجهگیری: گزینه ترجیحی برای فولاد ضدزنگ
بریدن با جت آب به روش ترجیحی برای برش فولاد ضدزنگ تبدیل شده است، زیرا در این روش یکپارچگی ماده، دقت و کیفیت سطحی از اهمیت حیاتی برخوردارند. این روش سردبری منطقهای تحت تأثیر حرارت ایجاد نمیکند و از اعوجاج و اکسیداسیون جلوگیری مینماید؛ بنابراین مقاومت در برابر خوردگی که ارزش اصلی فولاد ضدزنگ را تشکیل میدهد، حفظ میشود. این فناوری قادر است از ورقهای نازک تا صفحات ضخیم را برش دهد و دقتی دارد که حتی سختترین محدودیتهای تلرانس را نیز رعایت میکند؛ در نتیجه انعطافپذیری بینظیری ارائه میدهد. هرچند این روش ممکن است از روشهای حرارتی کندتر باشد، اما حذف فرآیندهای ثانویه و تضمین کیفیت، آن را در طول عمر قطعه راهحلی مقرونبهصرفه محسوب میکند. با افزایش تقاضای صنایع برای عملکرد بالاتر و طول عمر بیشتر از اجزای فولاد ضدزنگ، برش با جت آب همچنان فناوریای ضروری برای تولیدکنندگان در سراسر جهان خواهد بود.