مقدمه: ستون فقرات دقت در شکلدهی ورقفلزی
خمکاری سیانسی به تواناییای کلیدی در فرآیند امروزی ساخت قطعات ورقفولادی تبدیل شده است؛ این روش، تکههای تراشیدهشده با لیزر را به اجزای سهبعدی دقیق تبدیل میکند که در صنایع مختلفی از جمله تجهیزات برقی، ماشینآلات، خودروسازی، تهویه مطبوع و معماری کاربرد دارند. برخلاف روش دستی خمکاری با پرس، که بهطور گستردهای متکی به مهارت اپراتور و تنظیمات تجربی و آزمایشی است، خمکاری سیانسی از کنترل عددی کامپیوتری برای موقعیتدهی دقیق پشتمتر، تنظیم عمق پیستون و اجرای توالیهای خمکاری برنامهریزیشده استفاده میکند. این کنترل دیجیتال، تکرارپذیری بالا، کاهش ضایعات و کوتاهشدن زمان راهاندازی را فراهم میسازد و بنابراین برای هر دو مرحله توسعه نمونه اولیه و تولید انبوه ضروری است. در محیطهای ساخت و تولیدی که تحملها، انطباق ابعادی و زمانبندی تحویل بهطور فزایندهای سختگیرانهتر میشوند، خمکاری سیانسی ستون فقرات دقت لازم را فراهم میکند تا جوشکاری، مونتاژ و پرداخت نهایی در مراحل بعدی بهصورت کارآمد انجام شوند.
روش کار خمکاری سیانسی در جریان کاری امروزی ساخت و تولید
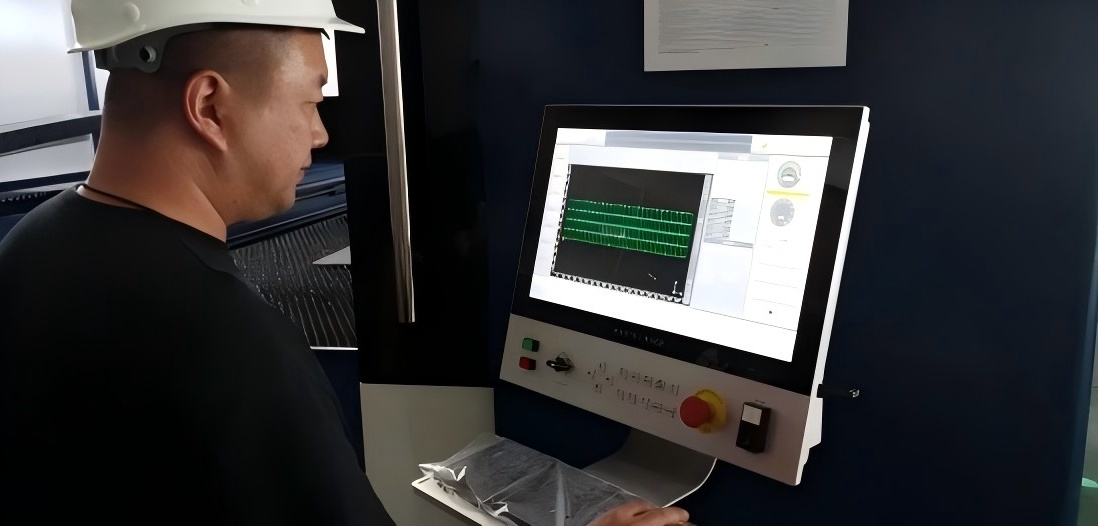
دستگاه خمکن سیانسی ورق فلزی را با قرار دادن قطعه کار بین یک پانچ و یک قالب و اعمال نیروی کنترلشده در امتداد خط خم تشکیل میدهد. کنترلکننده سیانسی موقعیت پشتگیج، عمق خم و ترتیب عملیات را بر اساس برنامهای که از دادههای کاد تولید شده است، مدیریت میکند. سیستمهای مدرن اغلب شامل اندازهگیری زاویه بهصورت بلادرنگ، جبران خودکار تورفتگی مرکزی (اتوماتیک کراونینگ) و نرمافزار برنامهنویسی آفلاین هستند که ترتیب خم را پیش از تولید شبیهسازی میکند. در یک جریان کار یکپارچه ساخت ورق فلزی، خمکاری سیانسی پس از برش لیزری و پیش از جوشکاری یا مونتاژ انجام میشود. ازآنجاکه الگوی تخت با در نظر گرفتن صحیح میزان جبران خم و ضریب کی (K-factor) توسعه یافته است، قطعه برشخورده دقیقاً با برنامه شکلدهی تطبیق دارد. این یکپارچهسازی محاسبات دستی را کاهش میدهد، برخورد ابزارها را جلوگیری میکند و اطمینان حاصل میکند که نمونه اولیه و قطعات تولیدی بعدی ازنظر ابعادی یکسان باشند.
دقت، تکرارپذیری و کنترل ابعادی
مهمترین مزیت خمکاری سیانسی، توانایی آن در حفظ دقت بالا در طول تولید است. در حالی که خمکاری دستی ممکن است از قطعهای به قطعهی دیگر تفاوتی به میزان چند درجه داشته باشد، ماشینهای خمکاری سیانسی میتوانند زوایای خم را در محدودهٔ ±۰٫۵ درجه نگه دارند و سیستمهای پیشرفتهتر حتی برای اجزای حیاتی، دقت بیشتری را فراهم میکنند. طول لبهها، موقعیت سوراخها نسبت به خطوط خم و شعاع داخلی نیز با همان دقت تکرارپذیر هستند. این دقت برای پوششهای قابل جداشدن، شاسیهای دارای رابطهای نصب و پایههایی که باید با یاتاقانها، محورها یا سازههای متصلشونده همتراز شوند، ضروری است. تکرارپذیری علاوه بر این، نیاز به اصلاح و زمان مونتاژ را کاهش میدهد و هزینهٔ کل ساخت را پایین میآورد. برای خریداران قطعات فلزی سفارشی، مشخصکردن خمکاری سیانسی روشی عملی برای اطمینان از تطابق دقیق اجزا با طراحی و عملکرد قابل اعتماد آنها در شرایط واقعی است.
جبران ارتجاعی: حل یک چالش اساسی در فرآیند شکلدهی
بازگشت الاستیک—یعنی بازیابی الاستیک فلز پس از رها شدن نیروی خمکردن—یکی از چالشهای پایدارترین در فرآیند شکلدهی ورقهای فلزی است. فولاد نرم ممکن است تا ۰٫۵ تا ۲ درجه بازگشت کند، درحالیکه فولاد ضدزنگ و آلیاژهای مقاوم بالا ممکن است این مقدار را از ۳ درجه فراتر ببرند. در صورت عدم جبران این پدیده، یک خم ۹۰ درجهای که در سیستم برنامهریزی شده است، ممکن است زاویهٔ نهایی ۸۸ درجه یا کمتری ایجاد کند. سیستمهای خمکاری سیانسی این مشکل را با محاسبهٔ میزان خم اضافی لازم و تنظیم بلندی سرسیلندر بهصورت زنده حل میکنند. برخی دستگاهها از سنسورهای اندازهگیری زاویه استفاده میکنند که زاویهٔ واقعی خم را در حین فرآیند تشخیص داده و ضربه را بهطور خودکار اصلاح میکنند. دیگر دستگاهها متکی به پایگاهدادههای اختصاصی مواد برای بازگشت الاستیک و الگوریتمهای تطبیقی هستند. این قابلیت بهویژه در پردازش فولاد ضدزنگ، آلومینیوم و فولادهای مقاوم پیشرفته اهمیت دارد، زیرا در این مواد پدیدهٔ بازگشت الاستیک هم قابلتوجه و هم متغیر است. جبران مؤثر بازگشت الاستیک تضمین میکند که هر خمی، صرفنظر از تفاوتهای موجود در دستههای مختلف مواد، دقیقاً مطابق با مشخصات طراحی تولید شود.
ادغام نرمافزارهای طراحی و ساخت و سلولهای خمکاری خودکار
خمکاری کنترل عددی بیشترین کارایی را زمانی دارد که در گردش کار دیجیتالی ساخت ادغام شود. نرمافزارهای برنامهریزی خارج از خط تولید، مدلهای سهبعدی را وارد کرده، آنها را به الگوهای تخت باز میکنند و برنامههای خمکاری بهینهشده را تولید میکنند. این زنجیره دیجیتالی اطمینان حاصل میکند که مقادیر جبران خم، ضریب کی (K-factor) و انتخاب ابزارها با برنامه برش لیزری سازگاندار باشند. هنگامی که این سیستمها به سیستمهای ذخیرهسازی و بازیابی خودکار، سیستمهای دستکاری رباتیک و ردیابی تولید متصل میشوند، خمکاری کنترل عددی به بخشی از یک سلول خمکاری خودکار تبدیل میشود که قادر به تغییر سریع تنظیمات و تولید انواع قطعات متنوع است. این ادغام خطاهای ورود دستی دادهها را کاهش میدهد، زمان راهاندازی را کوتاه میکند و به تولیدکنندگان اجازه میدهد تا به سرعت به تغییرات طراحی پاسخ دهند. برای ساخت مدرن ورقهای فلزی، ادغام نرمافزارهای طراحی و ساخت، خمکاری کنترل عددی را از یک عملیات مستقل به یک پیوند استراتژیک میان طراحی و مونتاژ نهایی تبدیل میکند.
انعطافپذیری ابزارها و تولید قطعات پیچیده
ترمزهای CNC فشاری قادر به پذیرش طیف گستردهای از ابزارها هستند، از جمله سرکوبکنندههای استاندارد و قالبهای V، ابزارهای شعاعی، قالبهای لبهگیری و سرکوبکنندههای بخشی برای اشکال پیچیده. ابزارهای قابل تعویض سریع و دستگاههای خودکار تعویض ابزار، زمان راهاندازی را از چند ساعت به چند دقیقه کاهش میدهند و تغییر سریع بین کارها را ممکن میسازند. کنترلکنندهٔ CNC کتابخانههای ابزار و برنامههای خمکاری را ذخیره میکند، بنابراین کارهای تکراری را میتوان بلافاصله بازیابی کرد. برای قطعاتی که خمهای متعددی در جهات مختلف دارند، ابزارهای قابل چرخش و کجشدن به نواحی دسترسیسخت دسترسی پیدا میکنند. این انعطافپذیری تولید پوششهای پیچیده، شیارها، جعبهها و نمایههای سفارشی را بدون نیاز به ابزارهای سفت و سخت اختصاصی امکانپذیر میسازد و خمکاری CNC را برای هر دو مرحلهٔ نمونهسازی و تولید مناسب میکند. انتخاب ابزار نیز بر کیفیت خم تأثیر میگذارد: بازشوی مناسب قالب V، حداقل شعاع خم و محافظت از سطح، از ترکخوردن و خراشیدن جلوگیری میکنند.
کاربردها در صنایع مختلف و تضمین کیفیت
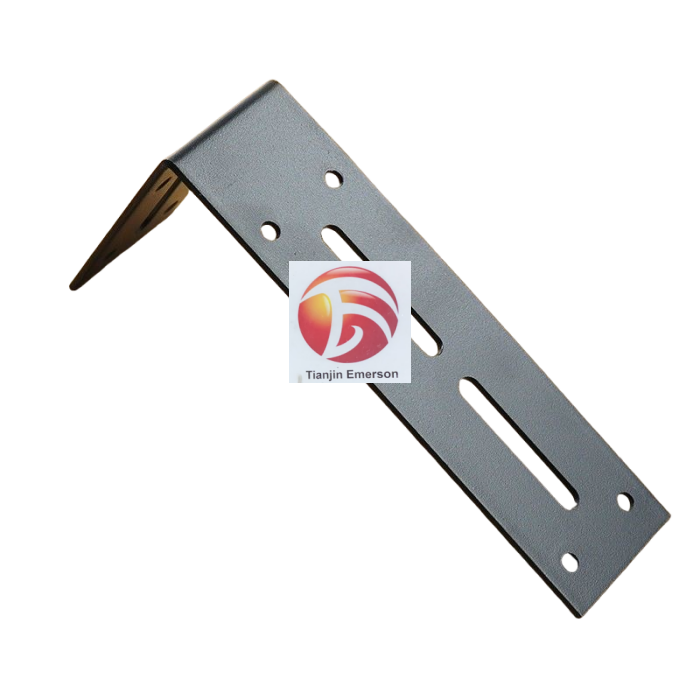
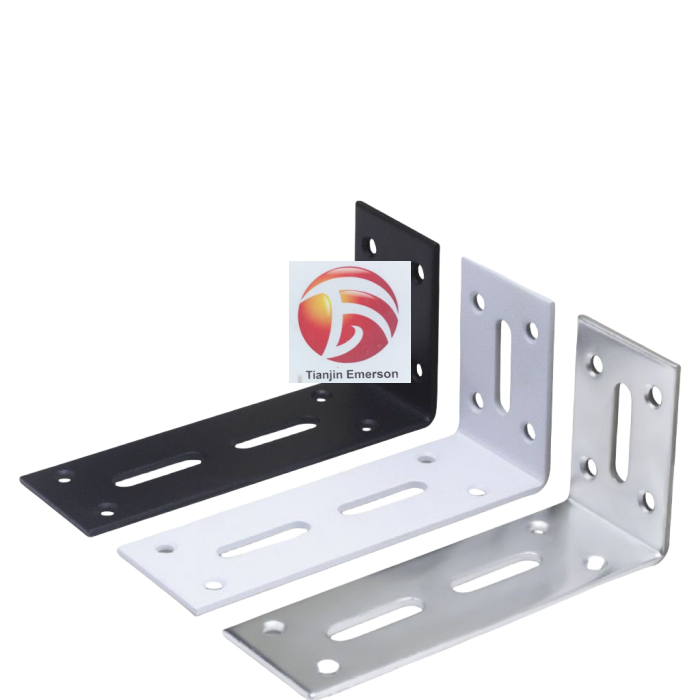
خمکاری سیانسی از طیف گستردهای از صنایع پشتیبانی میکند. در صنایع برق و الکترونیک، پوستهها، شاسیها و صفحات نصب را تشکیل میدهد. در سیستمهای تهویه، توزیع و تهویه مطبوع (اچویاِیسی)، کانالها و قطعات انتقالی را تولید میکند. صنایع خودروسازی و حملونقل به پایهها، قابها و اجزای سازهای خمشده توسط سیانسی وابستهاند. ماشینآلات صنعتی از محافظها، پوششها و پایههای ماشین خمشده استفاده میکنند. کارهای فلزی معماری از پنلهای نمای دقیقساختهشده، نوارهای آببندی و لبههای تزئینی بهره میبرند. تجهیزات فرآوری مواد غذایی و داروسازی به پوستههای ضدزنگ از جنس فولاد زنگنزن که با دقت بالا و تلرانسهای بسیار کوچک ساخته شدهاند، نیاز دارند. تضمین کیفیت در تمام مراحل ادغام شده است: بازرسی قطعه اولیه، صحتسنجی برنامه خمکاری را تأیید میکند؛ بازرسیهای در حین فرآیند، زوایا و ابعاد را نظارت میکنند؛ و بازرسی نهایی، انطباق با نقشهها را تأیید مینماید. هنگامی که خمکاری سیانسی با برش لیزری، جوشکاری و پردازش سطحی ترکیب میشود، اطمینان حاصل میگردد که اجزای سفارشی ورقفلزی از نظر انطباق ابعادی، استحکام و ظاهر، مشخصات مورد نیاز را برآورده میسازند.
نتیجهگیری: توانایی استراتژیکی برای ساخت مدرن
خمکاری توسط ماشینهای کنترل عددی رایانهای از یک عملیات شکلدهی پایهای به یک توانایی استراتژیک تبدیل شده است که کیفیت، کارایی و رقابتپذیری ساخت فلزبرگهای مدرن را تعیین میکند. دقت، تکرارپذیری، جبران بازگشت الاستیک، ادغام با نرمافزارهای طراحی و ساخت کامپیوتری و انعطافپذیری ابزارها به تولیدکنندگان اجازه میدهد قطعات پیچیدهای را با حداقل ضایعات و زمان تحویل کوتاه تولید کنند. برای خریداران قطعات فلزی سفارشی، مشخصکردن خمکاری توسط ماشینهای کنترل عددی رایانهای تضمین میکند که قطعات دقیقاً مطابق طرح، در جای مناسب نصب میشوند، بهدرستی عمل میکنند و عملکرد مطلوب را ارائه میدهند. برای تولیدکنندگان، سرمایهگذاری در دستگاههای پرسبرک ارتقایافته با کنترل عددی رایانهای و برنامهنویسی متخصص امری ضروری است تا بتوانند تحملهای دقیق و زمانبندیهای سخت تحویل محصول در بازار امروزی را برآورده سازند. با پیشرفت مستمر صنعت تولید، خمکاری توسط ماشینهای کنترل عددی رایانهای همچنان در قلب ساخت دقیق فلزبرگها باقی خواهد ماند و نوآوری را در تمامی بخشهای صنعتی ممکن میسازد.