مقدمه: نقش صفحات فولادی سازهای در ساخت مدرن
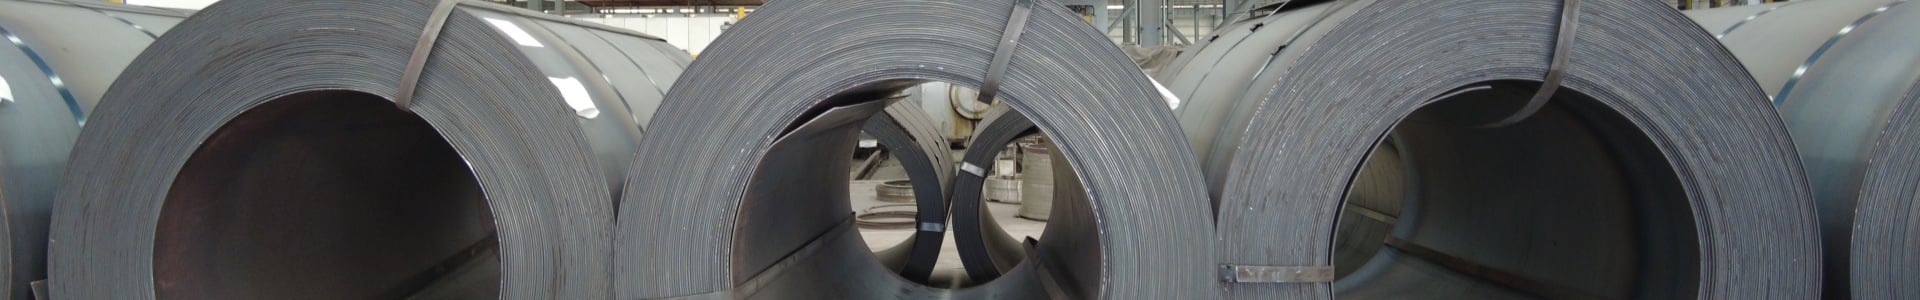
ورقههای فولادی سازهای از مواد اساسی در صنعت پردازش ورقهای فلزی هستند و بهعنوان ستون فقرات بسیاری از اجزای ساختهشده در بخشهای ساختمانسازی، ماشینآلات، خودروسازی و تجهیزات صنعتی عمل میکنند. برخلاف ورقهای نازک فلزی که برای پوششها و تختههای تزئینی بهکار میروند، ضخامت ورقهای فولادی سازهای معمولاً از ۳ میلیمتر تا بیش از ۱۵۰ میلیمتر متغیر است و برای تحمل بارهای قابلتوجه، مقاومت در برابر ضربه و ارائه دوام بلندمدت در محیطهای پرتلاش طراحی شدهاند. در فرآیند پردازش ورقهای فلزی، این ورقها مراحل جامعی از عملیات از جمله برش، خمکردن، سوراخکاری، جوشکاری و پردازش سطح را طی میکنند تا به اجزایی مانند پایههای سازهای، ورقهای پایه، قابهای ماشین، گرههای اتصال و مجموعههای تحملکننده بار تبدیل شوند. انتخاب هوشمندانه و پردازش صحیح این ورقهای فولادی سازهای مستقیماً بر استحکام، ایمنی و عمر خدماتی محصول نهایی تأثیر میگذارد و آنها را در هر دو صنایع سنگین و مهندسی دقیق بیجایگزین میسازد.
انتخاب مواد: انتخاب درجه فولاد سازهای مناسب
انتخاب درجه مناسب فولاد سازهای، اولین گام حیاتی در پردازش ورقهای فلزی است. رایجترین درجات مورد استفاده عبارتند از Astm a36 , فولاد کمکربنی که قابلیت جوشپذیری و شکلپذیری عالی دارد و حداقل استحکام تسلیم آن ۲۵۰ مگاپاسکال است؛ ASTM A572 Grade 50 , فولاد آلیاژی کماستحکام با استحکام بالا (HSLA) که استحکام تسلیم ۳۴۵ مگاپاسکال ارائه میدهد و برای کاربردهای باربری سنگینتر بهکار میرود؛ و Astm a992 , استاندارد تیرهای دوبلباله گسترده و قاببندی سازهای در ساختوساز ساختمانها. برای کاربردهای مخازن تحت فشار و دیگهای بخار، ASTM A516 درجات ۵۵ تا ۷۰ بر اساس مقاومت عالی در برابر شیار (notch toughness) مشخص میشوند. در محیطهای خورنده، فولاد مقاوم در برابر عوامل جوی (ASTM A588) یا صفحات فولاد ضدزنگ (۳۰۴، ۳۱۶) انتخاب میشوند. انتخاب درجه مورد نظر به استحکام تسلیم مورد نیاز، قابلیت جوشپذیری، مقاومت ضربهای در دمای کار، مقاومت در برابر خوردگی و صرفهجویی در هزینه بستگی دارد. واحد ما موجودی گستردهای از این درجات را در ضخامتهای مختلف نگهداری میکند تا نیازهای متنوع پروژهها را برآورده سازد.
بریدن لیزری و پلاسما از صفحات فولادی سازهای
بریدن اغلب اولین عملیات ساختوساز روی صفحات فولادی سازهای است. برش لیزر فایبری بریدن لیزری به روش ترجیحی برای صفحات نازک تا متوسط (تا ۲۵ میلیمتر) تبدیل شده است و دقت بسیار بالایی با تلرانسهای درون ±۰٫۱ میلیمتر، عرض شیار باریک و لبههای تمیز و بدون خراش ارائه میدهد. منطقه تحت تأثیر حرارت بسیار کوچک، خواص مکانیکی مواد را حفظ میکند و این فرآیند برای اشکال پیچیده بسیار کارآمد است. برای صفحات ضخیمتر (۲۵ تا ۸۰ میلیمتر و بیشتر)، بریدن پلاسمای با وضوح بالا جایگزینی مقرونبهصرفه و سریع ارائه میدهد و کیفیت لبهای مناسبی برای جوشکاری بعدی فراهم میکند. برش با گاز اکسیسوخت بریدن پلاسما همچنان استاندارد برای صفحات بسیار ضخیم (بیش از ۸۰ میلیمتر) است و نفوذ عمیق و هزینههای عملیاتی پایینی را ارائه میدهد. سیستمهای کنترلشده توسط CNC تکرارپذیری و دقت را در طول تولید تضمین میکنند و امکان قرارگیری دقیق قطعات (nesting) را فراهم میسازند تا بهرهوری از مواد به حداکثر برسد و ضایعات به حداقل برسد.
خمکاری و شکلدهی CNC از صفحات فولادی سازهای
خمکردن صفحات فولادی سازهای تخت را به اجزای سهبعدی مانند نگهدارندهها، شیارها و بخشهای شکلدادهشده تبدیل میکند. ماشینهای فشار دهنده CNC از دستگاههای خمزن دقیق مجهز به ابزارهای پیشرفته و جبران بازگشت الاستیک برای دستیابی به زوایای خم و شعاعهای دقیق استفاده میشود. برای صفحات ضخیم، خمزنهای هیدرولیک با ظرفیت بالا (تا ۱۰۰۰ تن یا بیشتر) لازم است و حداقل شعاع خم باید با دقت محاسبه شود تا از ترکخوردن جلوگیری شود—معمولاً ۱٫۵ تا ۲٫۵ برابر ضخامت صفحه برای فولاد کربنی. خم شدن رول برای ساخت اجزای استوانهای یا منحنی مانند پوستههای مخزن و بخشهای لوله به کار میرود. مقاومت تسلیم بالای فولادهای سازهای نیازمند تجهیزات مستحکم و کنترل دقیق فرآیند برای دستیابی به هندسه مطلوب بدون آسیب به یکپارچگی ماده است. مرکز ما از خمزنهای عددی کنترلشده (CNC) و دستگاههای غلتکی صفحهکاری پیشرفته برای پردازش طیف گستردهای از ضخامتها و پیکربندیهای خم استفاده میکند.
جوشکاری و مونتاژ اجزای فولادی سازهای
جوشکاری روش اصلی اتصال مجموعههای صفحهای فولاد سازهای است. جوشکاری قوس فلزی گازی (GMAW/MIG) به دلیل نرخهای بالای رسوبگذاری و کارایی عالی روی فولادهای کربنی و فولادهای با استحکام بالا و آلیاژ کم، بهطور گستردهای استفاده میشود. جوش قوس فلکس کور (FCAW) نفوذ عمیق ایجاد میکند و برای بخشهای ضخیمتر و جوشکاری در محل مناسب است. جوشکاری قوسی زیرپودری (SAW) برای درزهای بلند و مستقیم روی سازههای تختفولادی سنگین بهکار میرود و جوشهایی با کیفیت بالا و نفوذ عالی ایجاد میکند. برای فولاد ضدزنگ و کاربردهای حیاتی، جوشکاری قوس تنگستنی با گاز (TIG) کنترل عالی و پاکی را فراهم میکند. ممکن است برای تختفولادهای ضخیمتر یا درجات با کربن بالاتر، پیشگرمکردن برای جلوگیری از ترکخوردگی ناشی از هیدروژن لازم باشد. عملیات حرارتی پس از جوشکاری (PWHT) ممکن است برای کاهش تنشهای باقیمانده و بازگرداندن شکلپذیری مشخص شود. تمامی جوشکاریها توسط جوشکاران مورد تأیید و طبق مشخصات فرآیند جوشکاری (WPS) که از پیش صلاحیتیافتهاند، انجام میشود تا یکپارچگی سازه تضمین گردد.
درشتکاری، سوراخکاری و ماشینکاری تختفولادهای سازهای
تختفولادهای سازهای اغلب نیازمند سوراخهایی برای اتصالات پیچی، شیارها برای تنظیم یا سطوح ماشینکاریشده برای قرارگیری صحیح قطعات هستند. حفاری CNC و پانچ سیستمها قرارگیری دقیق سوراخها و کیفیت یکنواخت را فراهم میکنند. برای صفحات بزرگ با چندین سوراخ، خطوط تیری و دستگاههای حفاری گانتری امکان پردازش کارآمد را فراهم میسازند. فرز CNC و خسته کننده این عملیاتها زمانی انجام میشوند که تلرانسهای ابعادی دقیق یا پرداخت سطحی خاصی مورد نیاز باشد، مانند جایگاههای یاتاقان یا لبههای ماشینکاریشده. این عملیاتهای ثانویه اطمینان حاصل میکنند که اجزای ساختهشده در هنگام مونتاژ بهدرستی در کنار یکدیگر قرار میگیرند و نیازهای دقیق کاربرد نهایی را برآورده میسازند.
پوشش سطحی و محافظت در برابر خوردگی
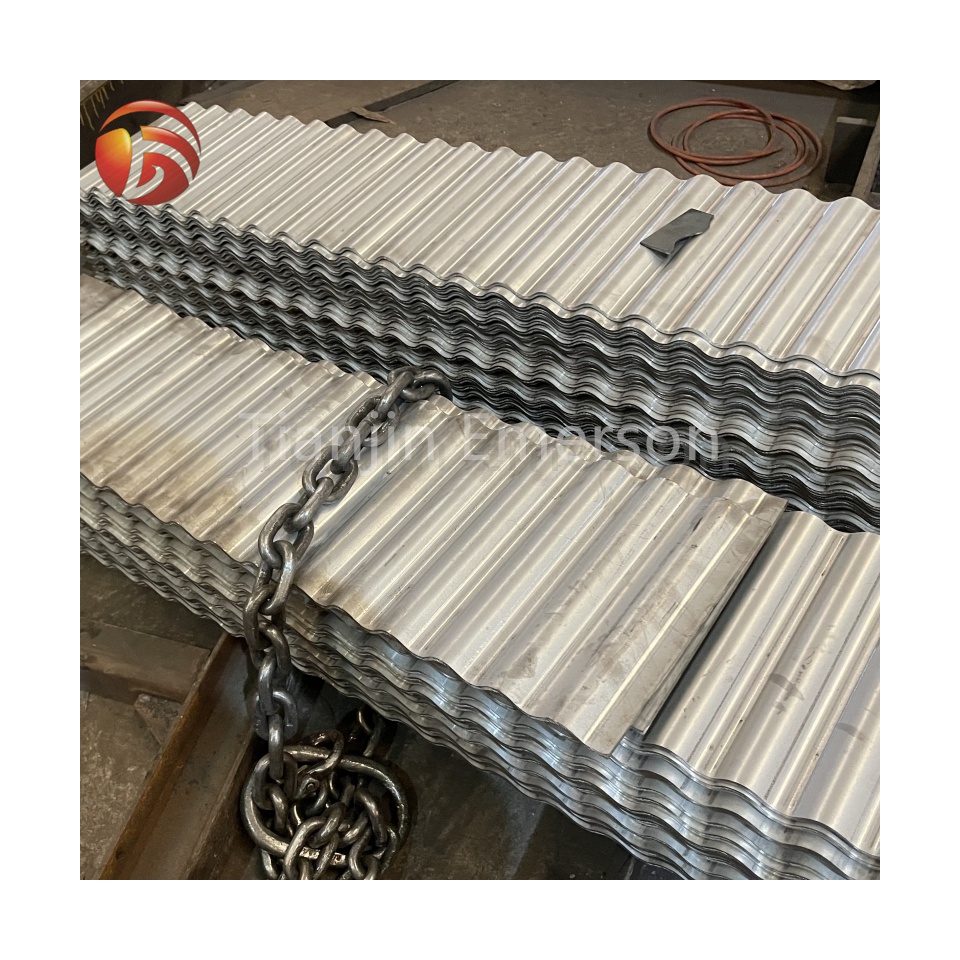
پوششدهی سطح برای محافظت از صفحات فولادی سازهای در برابر خوردگی و افزایش عمر خدماتی آنها ضروری است. پاشش ساینده تمیزکاری با گلولههای فلزی یا شن (شات بلاست یا سنdbolast) پوستهٔ نورد، زنگزدگی و آلایندهها را از بین میبرد و سطحی تمیز و مناسب برای چسبندگی پوشش ایجاد میکند. گالوانیزه داغ این روش حفاظت عالی در برابر خوردگی را فراهم میکند، زیرا لایهای از روی بهصورت متالورژیکی به فولاد متصل میشود که هم محافظت سدی و هم محافظت قربانی ارائه میدهد. پوشش پودری و نقاشی صنعتی این سیستمها پوششهایی با دوام و زیبا برای کاربردهای داخلی و خارجی ارائه میدهند. برای صفحات فولاد ضدزنگ، منفعل شدن لایهٔ اکسیدی غیرفعال را پس از ساخت بازیابی میکند. انتخاب روش پرداخت سطح بستگی به محیط کاربردی، عمر مورد انتظار و نیازهای زیباییشناختی دارد. مرکز ما خدمات جامع پرداخت نهایی را برای تأمین مشخصات مختلف پروژهها ارائه میدهد.
کنترل کیفیت و بررسی
کنترل کیفیت در تمام مراحل پردازش ورقهای فلزی صفحات فولادی سازهای یکپارچه شده است. بازرسی ابعادی استفاده از دستگاههای اندازهگیری مختصات (CMM)، کالیپرها و گیجها، انطباق قطعات برشخورده، خمشده و سوراخشده با تلرانسهای نقشه را تأیید میکند. بازرسی جوش شامل بازرسی بصری، آزمون نفوذ رنگدانه، بازرسی ذرات مغناطیسی و آزمون اولتراسونیک برای شناسایی نقصهای سطحی و داخلی است. ردیابی مواد از طریق گزارشهای آزمون کارخانهای (MTR) و ردیابی شمارهٔ حرارتی حفظ میشود و اطمینان حاصل میکند که هر قطعه را میتوان به منبع اولیهٔ فولادیاش بازگرداند. آزمون باردهی ممکن است بر روی مجموعههای حیاتی انجام شود تا عملکرد سازهای آنها تأیید گردد. رعایت استانداردهای بینالمللی مانند ASTM، AWS D1.1 و ISO 9001 تضمین میکند که اجزای ساختهشده بالاترین الزامات کیفیت و ایمنی را برآورده میسازند.
کاربردها در صنایع مختلف
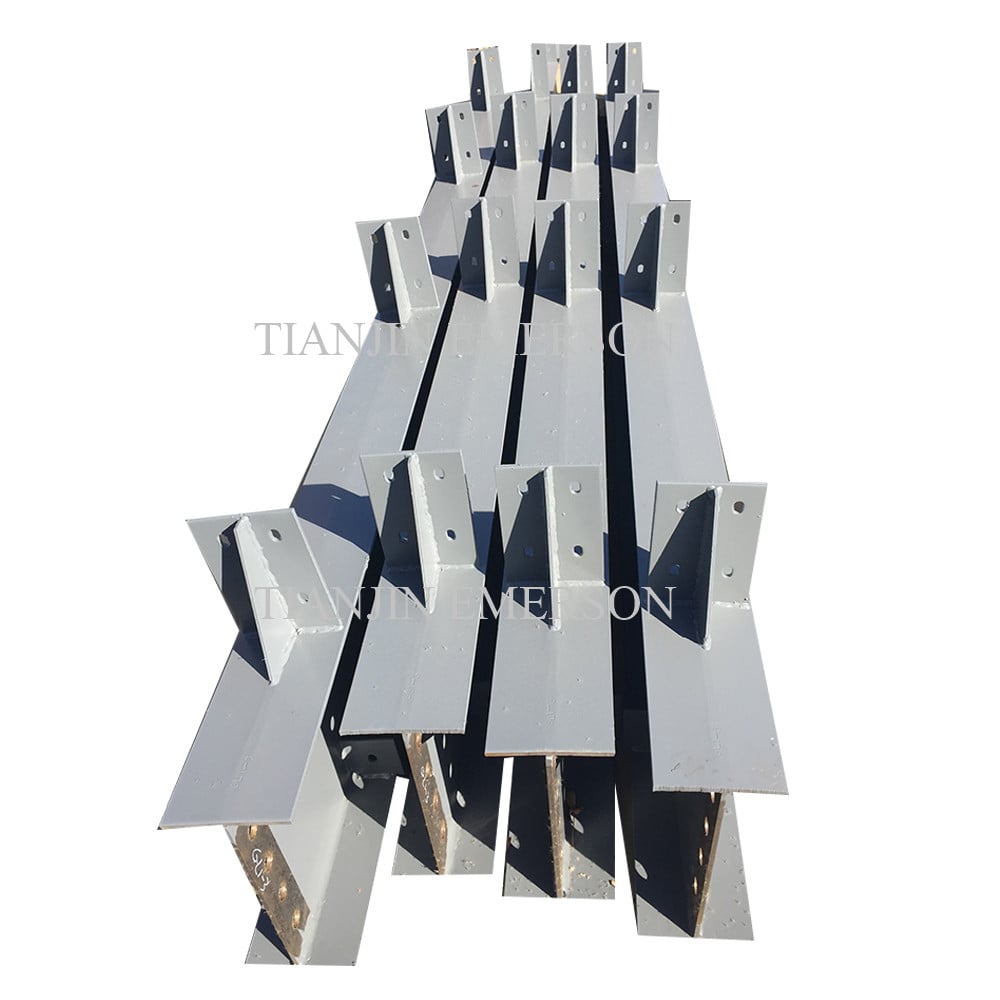
صفحات فولادی سازهای که از طریق فرآیندهای ساخت ورق فلزی پردازش شدهاند، در طیف گستردهای از کاربردها به کار میروند. در ساخت و ساز آنها صفحات پایه، براکتهای اتصال، صفحات گاسِت و قطعات جاسازیشده برای قابهای فولادی و پلها را تشکیل میدهند. در ماشینآلات صنعتی آنها به پایههای دستگاهها، قابها، تکیهگاهها و محافظها تبدیل میشوند. بخشهای خودرو و حمل و نقل از آنها برای اجزای شاسی، قابهای تریلر و براکتهای سنگین استفاده میکنند. انرژی و تولید برق تسهیلات صنعتی برای تکیهگاههای تجهیزات، سکوها و اجزای ظروف تحت فشار به صفحات فولادی سازهای متکی هستند. دسته بندی مواد سیستمهای انبارداری و حمل و نقل از آنها برای تکیهگاههای نوار نقاله، سیستمهای قفسهبندی و سازههای ذخیرهسازی استفاده میکنند. از ساختوساز سنگین تا تجهیزات دقیق، صفحات فولادی سازهای که با فناوریهای پیشرفته ساخت ورق فلزی پردازش شدهاند، استحکام، دوام و قابلیت اطمینان لازم را برای صنعت مدرن فراهم میسازند.