はじめに:現代の製造工程における構造用鋼板の役割
構造用鋼板は、板金加工産業における基幹材料であり、建設・機械・自動車・産業機器など多岐にわたる分野で、数多くの加工部品の骨格を担っています。外装カバーや装飾パネルに使われる薄手の板金とは異なり、構造用鋼板は通常3mmから150mmを超える厚さがあり、大きな荷重を支え、衝撃に耐え、過酷な環境下でも長期にわたって耐久性を発揮するよう設計されています。板金加工では、これらの鋼板に対して切断・曲げ・穴開け・溶接・表面処理などの一連の工程が施され、構造用ブラケット・ベースプレート・機械フレーム・接合部材・荷重支持アセンブリなどへと変形されます。構造用鋼板の適切な選定および加工は、最終製品の強度・安全性・使用寿命に直結するため、重工業から高精度エンジニアリングまで、あらゆる分野において不可欠な存在です。
材料選定:適切な構造用鋼材のグレード選び
構造用鋼材の適切なグレードを選定することは、板金加工における最初の重要なステップです。最も一般的に使用されるグレードには、 ASTM A36 sS400(炭素含有量が低く、溶接性および成形性に優れ、降伏強さが250 MPa以上を保証する鋼材)、「 ASTM A572 Grade 50 sM490B(高張力低合金鋼(HSLA)で、より重い荷重を受ける用途向けに降伏強さ490 MPaを提供)、「 Astm a992 sN490B(建築構造物におけるウェブ幅の広い形鋼(ワイドフラングビーム)および構造フレーミングの標準仕様)などがあります。圧力容器およびボイラー用途では、 ASTM A516 s55C~S70Cなどのグレードが、優れたノッチ靭性を理由に指定されます。腐食性環境下では、 耐候性鋼材(ASTM A588) または ステンレス鋼板(SUS304、SUS316) が選定されます。グレードの選択は、必要な降伏強さ、溶接性、使用温度における靭性、耐食性、およびコストパフォーマンスに基づいて決定されます。当社工場では、多様なプロジェクト要件に対応できるよう、これらのグレードをさまざまな板厚で豊富に在庫管理しています。
構造用鋼板のレーザー切断およびプラズマ切断
切断は、構造用鋼板に対する加工工程の最初の作業であることが多い。 ファイバーレーザー切断 薄板から中厚板(最大25mm)には、±0.1mm以内の高精度、狭いカット幅、バリのない清潔な切断面を実現するため、レーザー切断が好まれる手法となっている。熱影響部が極めて小さいため、材料の機械的特性が保持され、複雑な形状にも高い効率で対応できる。厚板(25mm~80mm以上)では、 高精細プラズマ切断 が、溶接などの後工程に十分な切断面品質を確保しつつ、コストパフォーマンスと処理速度の両面で優れた代替手段となる。 酸素燃料切断 超厚板(80mmを超えるもの)には、深部への良好な貫通性と低運転コストを特長とするオキシアセチレン切断が標準的手法であり、CNC制御の切断装置により、量産時の再現性・精度が保たれ、材料の有効利用を最大化し、無駄を最小限に抑える精密なネスティングが可能となる。
構造用鋼板のCNC曲げおよび成形
曲げ加工により、平らな構造用鋼板をブラケット、チャンネル、成形断面などの三次元部品に変形させます。 Cnc press brakes 高精度の金型とスプリングバック補正機能を備えたプレスブレーキを用いて、正確な曲げ角度および曲げ半径を実現します。厚板の場合には、大容量(最大1,000トン以上)のプレスブレーキが必要であり、亀裂を防ぐためには最小曲げ半径を慎重に算出する必要があります。炭素鋼では、通常、板厚の1.5~2.5倍が目安となります。 ロールベンディング タンク殻板や配管部材などの円筒形または曲面形状の部品には、ローリング加工が用いられます。構造用鋼材の高い降伏強度に対応するため、堅牢な設備と厳密な工程管理が不可欠であり、材料の健全性を損なうことなく所定の形状を達成する必要があります。当社の工場では、高度なCNCプレスブレーキおよびプレートローラーを活用し、多様な板厚および曲げ形状への対応が可能です。
構造用鋼材部品の溶接および組立
構造用鋼板の組立において、溶接は主要な接合方法です。 ガスメタルアーク溶接 (GMAW/MIG) 高沉积速度と炭素鋼およびHSLA鋼への優れた効率性から、広く用いられています。 流体核弧溶接 (FCAW) 深い溶け込みを実現し、厚板や現場溶接に適しています。 サブマージドアーク溶接(SAW) 厚板製品の長手方向の直線的な継ぎ目に対して使用され、優れた溶け込みを伴う高品質な溶接を実現します。ステンレス鋼や重要用途では、 タングステン不活性ガス溶接(TIG) が卓越した制御性と清浄性を提供します。厚板や高炭素鋼種では、水素誘起割れを防止するため、事前加熱が必要となる場合があります。また、残留応力を緩和し靭性を回復させるために、溶接後熱処理(PWHT)が指定されることがあります。すべての溶接作業は、構造的健全性を確保するため、資格認定を受けた溶接士が、承認済みの溶接手順書(WPS)に従って実施されます。
構造用鋼板の穴開け・パンチング・機械加工
構造用鋼板には、ボルト接合用の穴、調整用のスロット、または対向部品との組立に必要な機械加工面が求められることが多くあります。 CNC 掘削 であり、 穴あけ システムは、正確な穴位置決めと一貫した品質を実現します。複数の穴を有する大型プレートでは、ビームラインやガントリードリル機械により、効率的な加工が可能です。 CNCミリング であり、 つまらない 軸受座や機械加工されたエッジなど、寸法公差や表面粗さが厳密に要求される場合に、これらの二次加工が行われます。こうした二次加工により、溶接構造部品が組立時に正確に適合し、最終用途における厳しい仕様要件を満たすことができます。
表面処理および腐食防止
表面処理は、構造用鋼板を腐食から保護し、使用寿命を延ばすために不可欠です。 ブラスト処理 (ショットブラストまたはサンドブラスト)により、圧延スケール、錆、および異物が除去され、塗装の付着性を高めるための清浄な表面状態が得られます。 ホットディップ亜鉛メッキ 亜鉛めっきは、金属的に結合した亜鉛皮膜を形成することで優れた耐腐食性を発揮し、バリア保護と犠牲陽極保護の両方の機能を備えています。 粉体塗装 であり、 工業用塗装 システムは、屋内・屋外両用の耐久性と美観を兼ね備えた仕上げを提供します。ステンレス鋼プレートの場合、 消化 製造後に受動酸化被膜を復元します。表面処理の選択は、使用環境、要求される耐用年数、および外観上の要件に応じて決定されます。当社の設備では、多様なプロジェクト仕様に対応する包括的な仕上げ加工サービスを提供しています。
品質管理と検査
構造用鋼板の板金加工工程全体に品質管理が組み込まれています。 寸法検査 三次元測定機(CMM)、ノギス、ゲージなどを用いた検査により、切断・曲げ・穴開けされた部品が図面公差を満たしていることを確認しています。 溶接検査 目視検査、浸透探傷検査、磁粉探傷検査、超音波探傷検査を含み、表面および内部の欠陥を検出します。 材料トレーサビリティ 材質証明書(MTR)および熱処理番号の追跡管理によって品質が保たれており、すべての部品について原材料の鋼材まで遡ってトレーサビリティを確保しています。 荷重試験 構造性能の検証を目的として、重要部品に対して実施される場合があります。ASTM、AWS D1.1、ISO 9001などの国際規格への適合は、製造された部品が最高水準の品質および安全性要件を満たすことを保証します。
業界横断的な応用
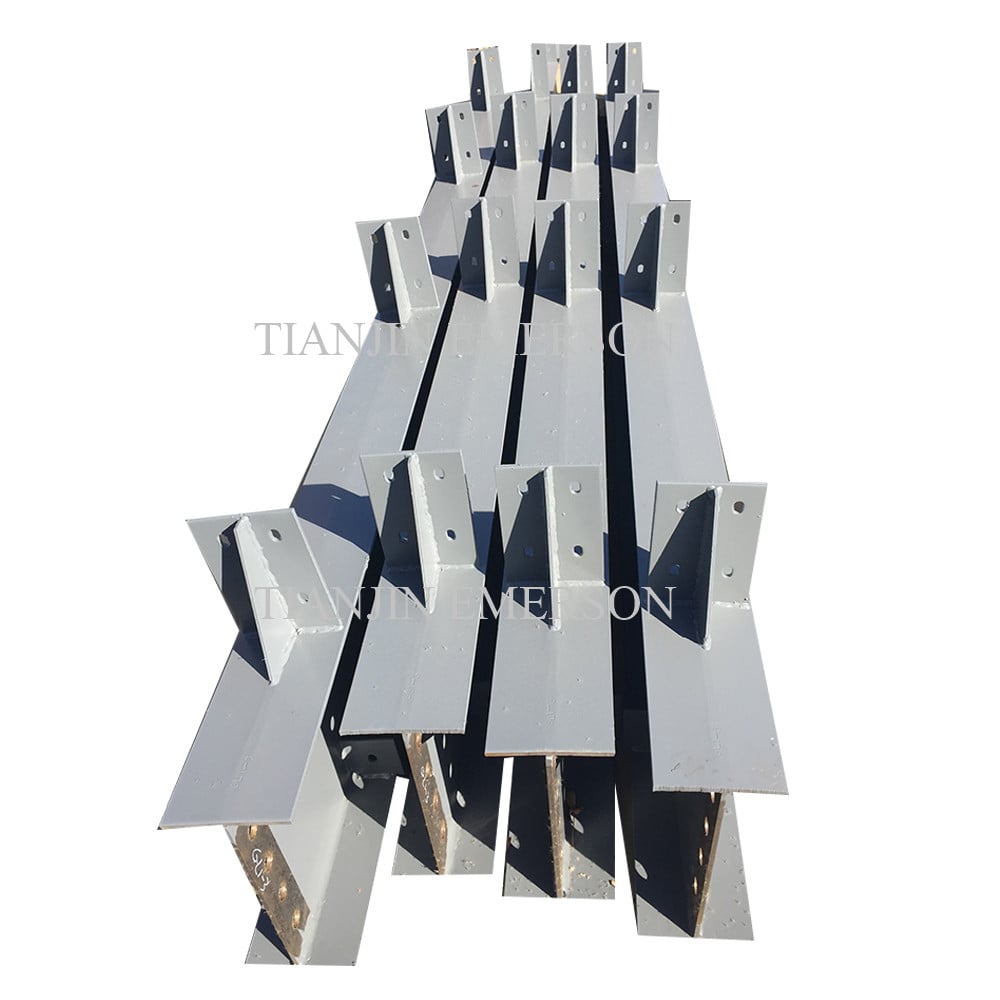
板金加工技術で処理された構造用鋼板は、多岐にわたる用途で使用されています。 建設業 建築分野では、鋼構造フレームや橋梁の基礎プレート、接合ブラケット、補強プレート(ガセットプレート)、埋込部材などとして用いられます。 工業用機械 機械・設備分野では、工作機械のベース、フレーム、支持部材、防護カバーなどに活用されます。 自動車と輸送 自動車・輸送機器分野では、シャシー部品、トレーラーフレーム、高荷重用ブラケットなどに使用されます。 エネルギーと発電 プラント・工場施設では、機器の支持構造、作業用プラットフォーム、圧力容器の構成部品などに構造用鋼板が不可欠です。 材料の取り扱い 物流・倉庫システムでは、コンベアの支持構造、ラック、収納用構造体などに採用されています。大型建設現場から高精度機器まで、先進的な板金加工技術で処理された構造用鋼板は、現代産業が求める強度、耐久性、信頼性を提供します。