المقدمة: العمود الفقري الدقيق لتشكيل صفائح المعدن
أصبحت الثني باستخدام الحاسب الآلي (CNC) قدرةً محوريةً في تصنيع صفائح المعدن الحديث، حيث تحوّل القطع المسطحة المقطوعة بالليزر إلى مكونات ثلاثية الأبعاد دقيقة تُستخدم في قطاعاتٍ متنوعةٍ تشمل المعدات الكهربائية والآلات والسيارات وأنظمة التدفئة والتبريد وتكييف الهواء (HVAC) والهندسة المعمارية. وعلى عكس التشغيل اليدوي لآلة الثني بالضغط (press brake)، الذي يعتمد اعتماداً كبيراً على مهارة المشغل والتعديل التجريبي، فإن الثني باستخدام الحاسب الآلي يوظّف التحكم العددي بالحاسب لتحديد موقع الجهاز المُوجِّه للورقة (backgauge)، والتحكم في عمق المكبس (ram depth)، وتنفيذ تسلسل عمليات الثني المبرمَجة. ويحقّق هذا التحكم الرقمي التكرار الدقيق، ويقلّل من الهدر، ويختصر وقت الإعداد، ما يجعله ضرورياً لكلٍّ من تطوير النماذج الأولية والإنتاج الضخم. وفي بيئة التصنيع التي تتزايد فيها متطلبات الدقة والانسجام بين المكونات والمواعيد النهائية للتسليم، يوفّر الثني باستخدام الحاسب الآلي البنية الأساسية الدقيقة التي تدعم عمليات اللحام والتجميع والتشطيب اللاحقة بكفاءة.
كيف يعمل الثني باستخدام الحاسب الآلي في سير عمل التصنيع الحديث
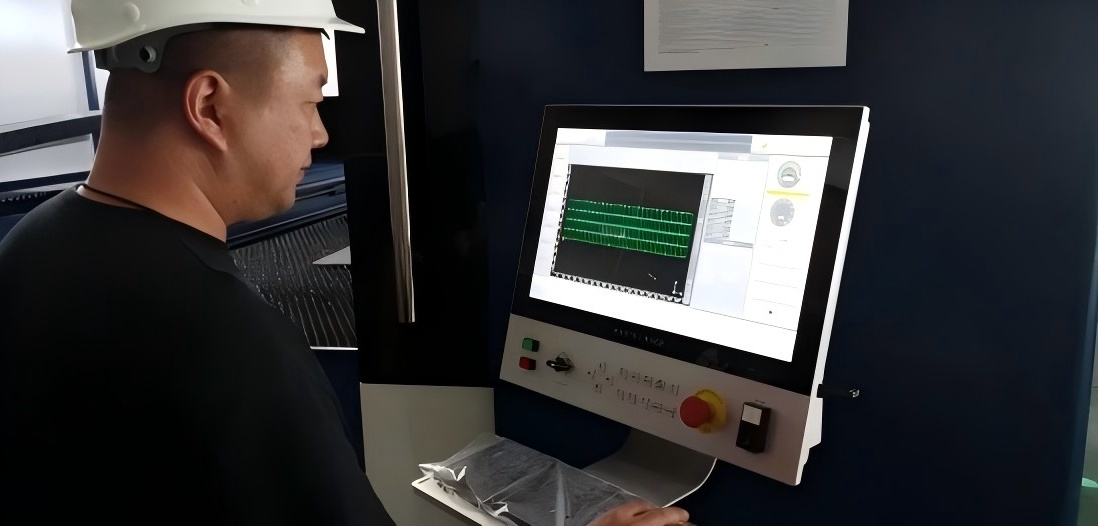
تُشكِّل آلة ثني معدنية تحكم رقمي حاسوبي (CNC) الصفائح المعدنية عن طريق تثبيت القطعة المراد تشكيلها بين قطعة ضغط وقالب، ثم تطبيق قوة مضبوطة على طول خط الثني. ويدير وحدة التحكم الرقمية الحاسوبية (CNC) موقع جهاز القياس الخلفي، وعمق الثني، والتسلسل وفق برنامجٍ مستمدٍ من بيانات التصميم بمساعدة الحاسوب (CAD). وغالبًا ما تتضمَّن الأنظمة الحديثة قياس الزوايا في الزمن الحقيقي، والتعويض التلقائي عن الانحناء الطولي للقالب، وبرمجيات البرمجة خارج خط الإنتاج التي تحاكي تسلسل عمليات الثني قبل بدء التصنيع. وفي سير عمل تصنيع الصفائح المعدنية المتكامل، يلي ثني الـ CNC عملية القطع بالليزر، ويسبق اللحام أو التجميع. وبما أن النموذج المسطَّح يُحضَّر مع مراعاة تصحيحات الثني وعوامل K بدقة، فإن القطعة المقطوعة تتطابق تمامًا مع برنامج التشكيل. ويؤدي هذا التكامل إلى تقليل الحسابات اليدوية، ومنع التصادمات بين أدوات التشغيل، وضمان التماثل البُعدي للأجزاء الأولى وللأجزاء الإنتاجية اللاحقة.
الدقة، والتكرارية، والتحكم البُعدي
أهم ميزة في الثني باستخدام الحاسب الآلي هي قدرته على الحفاظ على تحملات دقيقة طوال دفعات الإنتاج. فبينما قد تتفاوت زوايا الثني اليدوي ببضعة درجات من قطعة إلى أخرى، فإن آلات الثني بالضغط المُبرمجة باستخدام الحاسب الآلي تستطيع الحفاظ على زوايا الثني ضمن مدى ±٠٫٥ درجة، بل ويمكن للأنظمة المتقدمة تحقيق تحملات أدقَّ من ذلك لمكونات حساسة جدًّا. كما أن أطوال الأجنحة ومواقع الثقوب بالنسبة لخطوط الثني ونصف قطر الانحناء الداخلي كلها قابلة للتكرار بنفس الدقة. وهذه الدقة ضرورية جدًّا للأغلفة ذات الألواح القابلة للإزالة، والهياكل الأساسية ذات واجهات التثبيت، والدعامات التي يجب أن تتماشى بدقة مع المحامل أو المحاور أو الهياكل المُقترنة. ويؤدي التكرار العالي أيضًا إلى خفض معدلات إعادة التصنيع ووقت التجميع، ما يقلل التكلفة الإجمالية للتصنيع. وللمشترين الذين يطلبون أجزاءً معدنية مخصصة، فإن تحديد استخدام ثني الحاسب الآلي هو وسيلة عملية لضمان تركيب المكونات وفق التصميم المطلوب، وأداءٍ موثوقٍ أثناء التشغيل.
تعويض الانثناء العائد: حلُّ تحدٍّ أساسيٍّ في عمليات التشكيل
الارتداد الربيعي — وهو الاستعادة المرنة للمعدن بعد إزالة قوة الثني — يُعَدُّ أحد أصعب التحديات التي تواجه تشكيل صفائح المعدن. فقد يرتد الفولاذ اللين بمقدار ٠٫٥ إلى درجتين، بينما قد يتجاوز الارتداد في الفولاذ المقاوم للصدأ والسبائك عالية القوة ٣ درجات. وبغياب التعويض، فإن ثنيةً مبرمجةً بزاوية ٩٠ درجة قد تؤدي إلى زاوية نهائية تبلغ ٨٨ درجة أو أقل. وتتعامل أنظمة الثني الرقمية المحوسبة (CNC) مع هذه المسألة عبر حساب مقدار الثني الزائد المطلوب وضبط عمق المكبس في الوقت الفعلي. وبعض الآلات تستخدم مستشعرات لقياس الزوايا تكشف الزاوية الفعلية للثني أثناء العملية وتُجري تصحيحًا تلقائيًّا للحركة. أما أنظمة أخرى فتعتمد على قواعد بيانات مخصصة لكل نوع مادة تتعلق بالارتداد الربيعي وخوارزميات تكيُّفية. وهذه القدرة ذات أهمية خاصة عند معالجة الفولاذ المقاوم للصدأ والألومنيوم والفولاذ عالي القوة المتقدم، حيث يكون الارتداد الربيعي كبيرًا ومتفاوتًا. ويضمن التعويض الفعّال عن الارتداد الربيعي أن تحقِّق كل ثنية المواصفات التصميمية، بغض النظر عن الاختلافات بين دفعات المواد.
دمج أنظمة التصميم والتصنيع بالحاسوب وخلايا الثني الآلية
يكون ثني التحكم العددي الحاسوبي أكثر فعاليةً عندما يُدمج في سير عمل التصنيع الرقمي. وتستورد برامج البرمجة خارج الخط النماذج ثلاثية الأبعاد، ثم تُفَكّها إلى أنماط مسطحة، وتولّد برامج ثني مُحسَّنة. ويضمن هذا السيل الرقمي اتساق قيم تعويضات الثني وعوامل كيه (K-factors) واختيارات أدوات الثني مع برنامج قص الليزر. وعند ربطه بأنظمة التخزين والاسترجاع الآلية، ومعاولات الروبوتات، وتتبع الإنتاج، يصبح ثني التحكم العددي الحاسوبي جزءاً من خلية ثني آلية قادرة على التحوّل السريع بين المهام وإنتاج أجزاء متنوعة بكثافة عالية. ويقلّل هذا الدمج من أخطاء إدخال البيانات يدوياً، ويختصر زمن الإعداد، ويجعل مصنّعي الصفائح المعدنية قادرين على الاستجابة السريعة لتغيّرات التصميم. ولتصنيع الصفائح المعدنية الحديث، يحوّل دمج أنظمة التصميم والتصنيع بالحاسوب ثني التحكم العددي الحاسوبي من عملية منعزلة إلى حلقة استراتيجية تربط بين التصميم والتجميع النهائي.
مرونة الأدوات وإنتاج الأجزاء المعقدة
تتقبل آلات الثني الرقمية المُبرمجة حاسوبيًّا مجموعة واسعة من أدوات التشكيل، ومنها المثاقب القياسية وقوالب الـ V، وأدوات نصف القطر، وقوالب الطيّ، والمثاقب المقسمة للأشكال الهندسية المعقدة. وتقلِّل أدوات التغيير السريع ونُظُم تغيير الأدوات الآلية من وقت الإعداد من ساعات إلى دقائق، ما يسمح بالتبديل بكفاءة بين المهام المختلفة. ويقوم وحدة التحكم الرقمية المُبرمجة بتخزين مكتبات الأدوات وبرامج الثني، لذا يمكن استرجاع المهام المتكررة فورًا. أما بالنسبة للأجزاء التي تتضمَّن ثنيات متعددة في اتجاهات مختلفة، فإن الأدوات الدوَّارة والمائلة تتيح الوصول إلى المناطق الصعبة. وهذه المرونة تُمكِّن من إنتاج غلافات معقَّدة، وقنوات، وعلب، ومقاطع مخصصة دون الحاجة إلى أدوات تشكيل صلبة مخصصة، ما يجعل الثني الرقمي المُبرمجة مناسبًا لكلٍّ من النماذج الأولية والإنتاج الجماعي. كما أن اختيار الأدوات يؤثر أيضًا في جودة الثني: ففتحات قوالب الـ V المناسبة، وأصغر نصف قطر ثني مسموح به، وحماية سطح القطعة تمنع التشقق والخدوش.
التطبيقات عبر القطاعات المختلفة وضمان الجودة
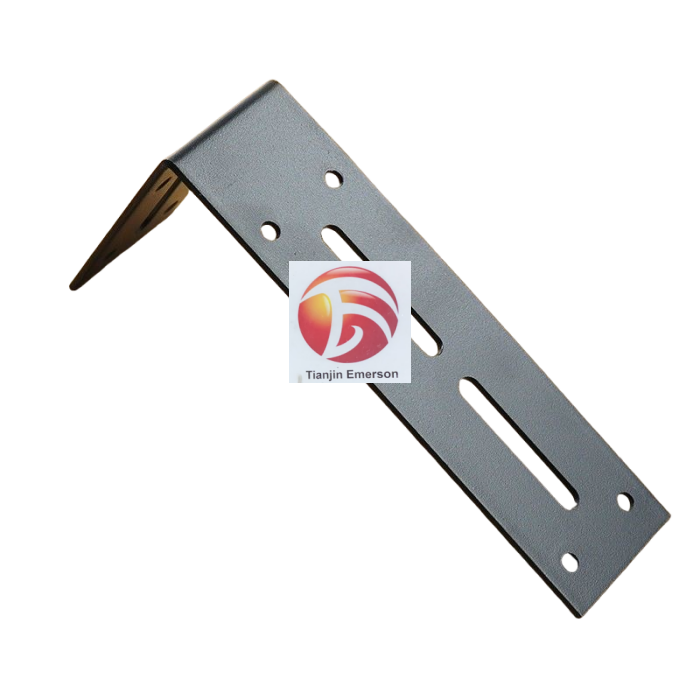
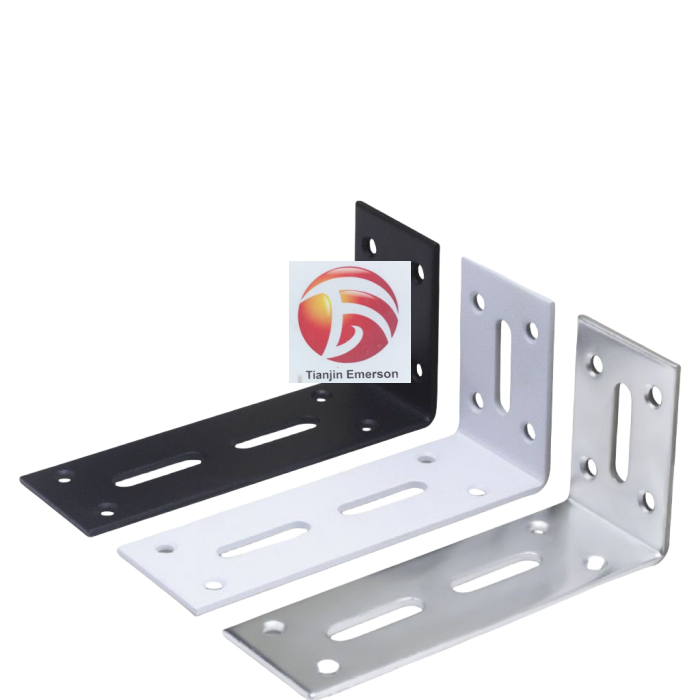
تدعم ثني الآلات الرقمية المحوسبة مجموعة واسعة من الصناعات. ففي قطاع الكهرباء والإلكترونيات، تُشكِّل هذه التقنية الأغلفة والهياكل الأساسية ولوحات التثبيت. وفي أنظمة التدفئة والتكييف والتبريد، تُنتَج منها قنوات التهوية وقطع الانتقال. أما في قطاعي السيارات والنقل، فتعتمد الشركات على الأقواس والإطارات والمكونات الإنشائية المُثنَّاة بواسطة الآلات الرقمية المحوسبة. وتستخدم الآلات الصناعية الحواجز المُثنَّاة والأغطية وقواعد الماكينات. كما يستفيد العمل المعدني المعماري من ألواح الواجهات والدرزات والتزيينات المُشكَّلة بدقة. أما معدات معالجة الأغذية والصناعات الدوائية فتتطلب أغلفة من الفولاذ المقاوم للصدأ تراعي متطلبات النظافة وتُشكَّل ضمن تحملات دقيقة جدًّا. ويُدمَج ضمان الجودة في جميع مراحل العملية: إذ يُجرى فحص العينة الأولى للتحقق من صحة برنامج الثني، وتتم عمليات الفحص أثناء التنفيذ لمراقبة الزوايا والأبعاد، بينما يؤكد الفحص النهائي الامتثال للمخططات الهندسية. وعند دمج هذه التقنية مع القطع بالليزر واللحام ومعالجة السطوح، تضمن آلات الثني الرقمية المحوسبة أن المكونات المخصصة المصنوعة من صفائح المعدن تحقِّق المواصفات المطلوبة من حيث الدقة في التركيب والمتانة والمظهر.
الخلاصة: قدرة استراتيجية في التصنيع الحديث
لقد تطورت عملية الثني باستخدام الحاسب الآلي من عملية تشكيل أساسية إلى قدرة استراتيجية تُحدِّد جودة وفعالية وقدرة تصنيع صفائح المعادن الحديثة على المنافسة. وتتيح دقة هذه العملية وإمكانية تكرارها وتعويض الانحناء العائد والتكامل مع أنظمة التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM) ومرونة الأدوات للمصنّعين إنتاج أجزاء معقدة بأقل نسبة هدر ممكنة وأقصر فترات تسليم. وللمشترين الذين يطلبون مكونات معدنية مخصصة، فإن تحديد استخدام آلات الثني بالحاسب الآلي يضمن أن الأجزاء ستتناسب بدقة مع التصاميم المطلوبة وستؤدي وظائفها كما هو مخطط لها. أما بالنسبة للمصنّعين، فإن الاستثمار في ماكينات ثني الهيدروليكية المتطورة التي تُدار بالحاسب الآلي والبرامج الماهرة يُعد أمراً جوهرياً للوفاء بالتسامحات الدقيقة والجداول الزمنية الصعبة المطلوبة في السوق اليوم. ومع استمرار تطور عمليات التصنيع، ستظل تقنية الثني باستخدام الحاسب الآلي في صميم تصنيع صفائح المعادن بدقة عالية، مما يمكّن الابتكار في جميع القطاعات الصناعية.