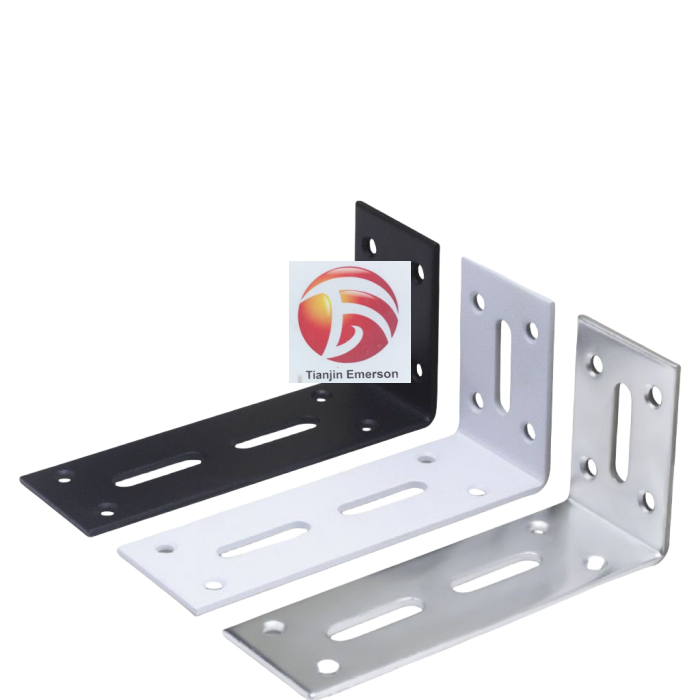
المقدمة: العمود الفقري للتشكيل الدقيق
أصبح الثني باستخدام ماكينات التحكم العددي الحاسوبي (CNC) حجر الزاوية في تصنيع صفائح المعدن الحديث، حيث يحوّل القطع المسطحة إلى مكونات ثلاثية الأبعاد دقيقة تُحدِّد الجودة البنائية والجمالية لعددٍ لا يُحصى من المنتجات. فمنذ غلاف المعدات الكهربائية وحواجز الآلات وحتى دعامات المركبات ولوحات العمارة، تقوم آلات الثني الهيدروليكية الخاضعة للتحكم العددي الحاسوبي (CNC press brakes) بتحويل صفائح الفولاذ المقطوعة بالليزر إلى أجزاء وظيفية بدقة استثنائية وقابلية تكرار عالية. وعلى عكس الثني اليدوي الذي يعتمد اعتماداً كبيراً على مهارة المشغل ويعرّض النتائج للاختلاف، فإن الثني باستخدام أنظمة التحكم العددي الحاسوبي يوظّف تحديد المواقع والقياس الزاوي والتعويض عن الانحناء الرجعي (springback) عبر التحكم الحاسوبي، ليحقّق تحملات ضمن نطاق ±٠٫٥ درجة أو أفضل. وهذه الدقة البالغة ضروريةٌ في المجالات الصناعية التي لا يمكن التنازل فيها عن المحاكاة الدقيقة بين الأجزاء، أو السلامة البنائية، أو كفاءة الإنتاج. ومع استمرار ازدياد متطلبات التصنيع، توسّعت دورات الثني باستخدام أنظمة التحكم العددي الحاسوبي في تصنيع صفائح المعدن من عملية تشكيل بسيطة إلى عنصر استراتيجي يمكّن المرونة التصميمية، وخفض التكاليف، وضمان الجودة.
ما هو الثني باستخدام التحكم العددي الحاسوبي وكيف يعمل؟
الثني باستخدام التحكم العددي الحاسوبي هو عملية تشكيل تُنفَّذ على آلة ثني تعمل بالتحكم العددي الحاسوبي (CNC press brake)، حيث يُطبَّق مجموعة من المثقاب والقالب قوةً مضبوطةً على صفائح معدنية لصنع ثنيةٍ على طول خطٍ محدَّد مسبقًا. وتشير عبارة «CNC» إلى أن نظام التحكم العددي الحاسوبي يُحكِم تحديد موقع المقياس الخلفي (backgauge) وعمق المكبس (ram depth) وتسلسل عمليات الثني. ويقوم المشغِّل بتحميل برنامجٍ تم إنشاؤه من بيانات التصميم بمساعدة الحاسوب (CAD)، فتقوم الآلة تلقائيًّا بتحديد موقع الصفيحة، ثم تنفيذ عملية الثني، ثم الانتقال تلقائيًّا إلى الخطوة التالية. وتزود أحدث آلات الثني بالتحكم العددي الحاسوبي بأنظمة قياس الزوايا في الزمن الحقيقي باستخدام الليزر أو الكاميرات، وبأنظمة تعويض الانحناء التلقائي (automatic crowning) لمواجهة التشوه الناتج عن الانثناء، وببرامج برمجة خارجية (offline programming software) تقوم بمحاكاة تسلسل عمليات الثني قبل بدء الإنتاج الفعلي. وهذه التكاملية الرقمية تضمن دقة الجزء الأول وتماثل جميع الأجزاء اللاحقة له تمامًا، ما يلغي الحاجة إلى ضبط تجريبي ويخفض نسبة الهدر.
الدقة والتكرارية: الميزة الأساسية
الميزة الأساسية لثني التحكم العددي الحاسوبي تكمن في قدرته على تحقيق والحفاظ على تحملات ضيقة عبر دفعات الإنتاج. فبينما قد يختلف الثني اليدوي بعدة درجات من قطعة إلى أخرى، فإن الثني بالتحكم العددي الحاسوبي يحافظ باستمرار على الزوايا ضمن مدى ±٠٫٥ درجة، ويمكن للأنظمة المتقدمة أن تحقق دقة ±٠٫١ درجة في التطبيقات الحرجة. كما أن أطوال الأجنحة ومواقع الثقوب ونصف قطر الانحناء قابلة للتكرار بنفس الدرجة من الدقة. وتكتسب هذه الدقة أهميةً حاسمةً للمكونات التي يجب تركيبها مع أجزاء أخرى، مثل الغلاف الخارجي ذي الألواح القابلة للإزالة، أو الهيكل الأساسي ذي ثقوب التثبيت، أو الدعائم التي تتصل بالمحامل والمحاور. وبفضل هذا التكرار، تنخفض الحاجة إلى إعادة المعالجة ووقت التجميع، ما يؤدي إلى خفض التكاليف التصنيعية الإجمالية. وفي الإنتاج عالي الحجم، يضمن الثني بالتحكم العددي الحاسوبي أن تفي كل قطعة بالمواصفات المطلوبة دون الحاجة إلى ضبط يدوي أو عمليات إضافية.
تعويض الانثناء الرجعي: التغلب على تحدٍّ أساسي
الارتداد—وهو الاستعادة المرنة للمعدن بعد إزالة قوة الثني—يُعَدُّ التحدي الأشد إلحاحًا في ثني صفائح المعدن. فقد يرتد الفولاذ اللين بمقدار ٠٫٥ إلى درجتين، بينما قد يتجاوز الارتداد في الفولاذ المقاوم للصدأ والسبائك عالية القوة ٣ درجات. وبغياب التعويض، قد يؤدي ثني مبرمج بزاوية ٩٠ درجة إلى زاوية نهائية تبلغ ٨٨ درجة. وتتغلب أنظمة الثني الرقمية (CNC) على هذه المشكلة عبر حساب مقدار الثني الزائد المطلوب وضبط عمق المكبس في الوقت الفعلي. وبعض الأنظمة تستخدم مستشعرات لقياس الزوايا تكتشف الزاوية الفعلية للثني أثناء عملية التشكيل وتُجري تصحيحًا تلقائيًّا للحركة. أما أنظمة أخرى فتعتمد على قواعد بيانات مخصصة لكل نوع مادة تتعلق بالارتداد، وخوارزميات تكيُّفية. وهذه القدرة ضرورية عند التعامل مع الفولاذ المقاوم للصدأ والألومنيوم والفولاذ عالي القوة المتقدم، حيث يكون الارتداد كبيرًا وغير متوقع. وبإتقان تعويض الارتداد، تضمن أنظمة الثني الرقمية (CNC) أن كل ثنية تتوافق بدقة مع المواصفات التصميمية، بغض النظر عن التباين في خصائص المادة.
التكامل مع أنظمة التصميم والتصنيع بمساعدة الحاسوب وسير العمل الآلي
لا تعمل آلات الثني بالتحكم العددي حاسوبيًّا بشكل منعزل؛ بل تشكِّل جزءًا من سير عمل رقمي متكامل يبدأ بتصميم النموذج باستخدام برامج التصميم بمساعدة الحاسوب، ويمتد ليشمل القطع بالليزر والثني واللحام. وتستورد برامج البرمجة خارج الخط النماذج ثلاثية الأبعاد، ثم تُفَكِّكها إلى أنماط مسطحة، وتولِّد برامج الثني بتسلسلات مُحسَّنة. ويضمن هذا السيل الرقمي أن تراعي النماذج المسطحة عوامل التعويض عند الثني وعوامل كيه (K-factor)، بحيث يتطابق اللوح المقطوع تمامًا مع القطعة المشكَّلة. وعند دمج هذه الآلات مع أنظمة التخزين والاسترجاع الآلية، والروبوتات، وتتبع الإنتاج في الوقت الفعلي، تصبح آلات الثني بالتحكم العددي حاسوبيًّا خلية تصنيعية آلية بالكامل قادرة على التشغيل دون تدخل بشري. ويؤدي هذا التكامل إلى تقليص وقت الإعداد، واستبعاد أخطاء إدخال البيانات يدويًّا، وإتاحة التحوُّل السريع بين المهام المختلفة — وهي أمورٌ بالغة الأهمية في بيئات الإنتاج التي تتميز بتعدد الموديلات وقلة الكميات.
المرونة في أدوات التشغيل والتحوُّل السريع بين المهام
تتقبل آلات الثني التحكمية العددية (CNC) مجموعة واسعة من أدوات التشغيل، بدءًا من المثاقب القياسية والقوالب على شكل حرف V وصولًا إلى أدوات نصف القطر المتخصصة، وقوالب الطي، والمثاقب المقسَّمة للأجزاء المعقدة. وتقلل أنظمة تغيير الأدوات السريعة وآلات تغيير الأدوات التلقائية من وقت الإعداد من ساعات إلى دقائق، ما يمكِّن مُصنِّعي المعدن من التحويل بين المهام بكفاءة. ويقوم وحدة التحكم العددية بتخزين مكتبات الأدوات وبرامج الثني، لذا يمكن استرجاع المهام المتكررة فورًا. أما بالنسبة للأجزاء التي تتضمَّن ثنيات متعددة في اتجاهات مختلفة، فيمكن تجهيز الآلة بأدوات قابلة للدوران والميل للوصول إلى المناطق الصعبة المنال. وهذه المرونة تتيح إنتاج غلاف معقَّد، وقنوات، وعلب، ومقاطع مخصصة دون الحاجة إلى أدوات تشغيل صلبة مخصصة، ما يجعل الثني التحكمي العددي مثاليًا لكلٍّ من النماذج الأولية والإنتاج.
التطبيقات عبر الصناعات
يُعد الثني التحكمي العددي ضروريًّا في نطاق واسع جدًّا من الصناعات. وفي الكهربائيات والإلكترونيات ، يشكِّل الغلاف الخارجي وهيكل التشغيل ولوحات التثبيت. تكييف الهواء ، يُنتِج أنابيب التهوية وغرف التوزيع وقطع الانتقال. السيارات والنقل يعتمد على حوامل وإطارات ومكونات هيكلية مُثَنّاة باستخدام ماكينات التحكم العددي. آلات صناعية يستخدم حواجز وأغطية وقواعد ماكينات مُثَنّاة. النجارة المعدنية المعمارية يستفيد من ألواح الواجهة والتجليفات والتزيين المُشكَّلة بدقة. معالجة الأغذية والصناعات الدوائية تتطلب المعدات أغلفة من الفولاذ المقاوم للصدأ، نظيفة وسهلة التنظيف، ومُشكَّلة بتسامحات ضيقة. وفي كل تطبيق، يوفّر الثني بالتحكم العددي الدقة والقابلية للتكرار وجودة السطح التي لا يمكن للطرق اليدوية أن تحققها.
الخلاصة: قدرة استراتيجية في التصنيع الحديث
لقد تطورت عملية الثني باستخدام الحاسب الآلي من عملية تشكيل أساسية إلى قدرة استراتيجية تُحدِّد جودة وكفاءة وتنافسية تصنيع صفائح المعادن الحديثة. فبدقة عمليات الثني، وتعويض ظاهرة الارتداد المرن، والتكامل الرقمي، والمرونة في أدوات التشغيل، يصبح بمقدور مصنِّعي الصفائح إنتاج أجزاء معقدة بأقل نسبة هدر ممكنة وأقصر فترات تسليم. وللمشترين الذين يطلبون مكونات معدنية مخصصة، فإن تحديد استخدام آلات الثني بالحاسب الآلي يضمن أن الأجزاء ستتناسب بدقة مع التصميم، وتؤدي وظيفتها كما هو مخطط لها، وتتميَّز بأداءٍ ممتاز. أما بالنسبة للمصنِّعين، فإن الاستثمار في ماكينات ثني حديثة تعمل بالحاسب الآلي وبرامج تشغيل متقدمة يُعَدُّ أمراً ضرورياً للوفاء بالتسامحات الدقيقة والجداول الزمنية الصعبة المطلوبة في السوق اليوم. ومع استمرار تطور التصنيع، ستظل تقنية الثني باستخدام الحاسب الآلي في صميم عمليات تصنيع صفائح المعادن بدقة عالية، مما يمكِّن الابتكار في جميع القطاعات الصناعية.