Введение: роль структурных стальных листов в современном производстве
Листы из конструкционной стали являются основными материалами в промышленности обработки листового металла и служат основой для бесчисленного количества изготовленных компонентов в строительстве, машиностроении, автомобильной промышленности и производстве промышленного оборудования. В отличие от тонколистового металла, используемого для корпусов и декоративных панелей, листы из конструкционной стали обычно имеют толщину от 3 мм до более чем 150 мм и разработаны для восприятия значительных нагрузок, сопротивления ударным воздействиям и обеспечения длительной надёжности в тяжёлых эксплуатационных условиях. В процессе обработки листового металла такие листы проходят комплекс операций — резку, гибку, сверление, сварку и обработку поверхности — с целью изготовления конструкционных кронштейнов, опорных плит, рам машин, узлов соединений и несущих сборок. Целесообразный выбор и обработка листов из конструкционной стали напрямую влияют на прочность, безопасность и срок службы готового изделия, что делает их незаменимыми как в тяжёлой промышленности, так и в прецизионном машиностроении.
Выбор материала: правильный выбор марки конструкционной стали
Выбор подходящей марки конструкционной стали — первый критически важный этап обработки листового металла. Наиболее часто используемые марки включают ASTM A36 , низкоуглеродистую сталь, обладающую превосходной свариваемостью и формовочностью при минимальном пределе текучести 250 МПа; ASTM A572 Grade 50 , высокопрочную низколегированную (HSLA) сталь с пределом текучести 345 МПа для применения в условиях повышенных нагрузок; и Astm a992 , стандартную марку для двутавровых балок и конструктивных каркасов в строительстве зданий. Для сосудов под давлением и котлов ASTM A516 указаны марки от 55 до 70 благодаря их превосходной вязкости при ударных нагрузках. В агрессивных средах атмосферостойкая сталь (ASTM A588) или выбирают листы из нержавеющей стали (304, 316) . Выбор марки зависит от требуемого предела текучести, свариваемости, вязкости при рабочих температурах, коррозионной стойкости и экономической эффективности. На нашем предприятии поддерживается обширный складской запас этих марок в различных толщинах для удовлетворения разнообразных проектных требований.
Лазерная и плазменная резка листов конструкционной стали
Резка часто является первой операцией обработки листов конструкционной стали. Линейная резка стала предпочтительным методом для тонких и средних по толщине листов (до 25 мм), обеспечивая исключительную точность с допусками в пределах ±0,1 мм, узкую ширину реза и чистые, свободные от заусенцев кромки. Минимальная зона термического влияния сохраняет механические свойства материала, а процесс отличается высокой эффективностью при сложных геометриях. Для более толстых листов (от 25 до 80 мм и толще) высокоточная плазменная резка предоставляет экономичную и быструю альтернативу, обеспечивая хорошее качество кромок, пригодное для последующей сварки. Газокислородная резка продолжает оставаться стандартом для сверхтолстых листов (более 80 мм), обеспечивая глубокое проплавление и низкую стоимость эксплуатации. Системы резки с ЧПУ гарантируют воспроизводимость и точность на протяжении всего производственного цикла, позволяя выполнять точную раскладку деталей для максимального использования материала и минимизации отходов.
Гибка и формовка листов конструкционной стали на станках с ЧПУ
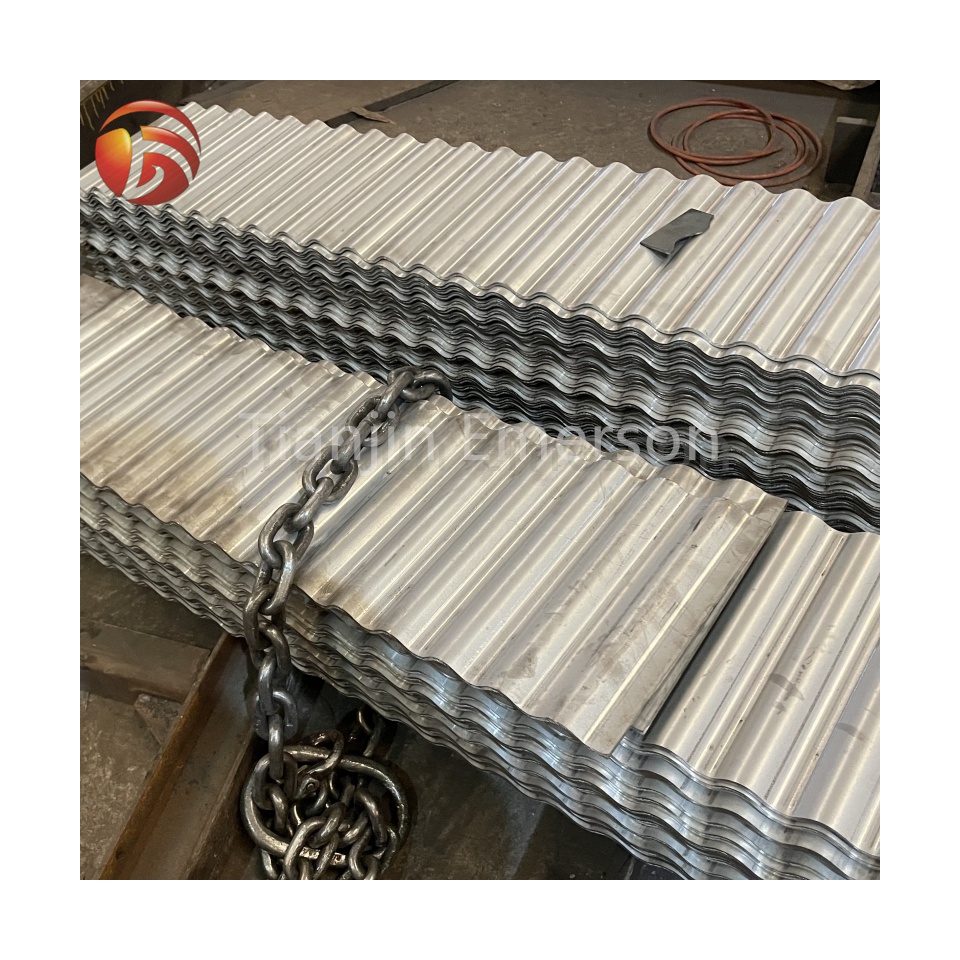
Гибка преобразует плоские листы конструкционной стали в трёхмерные компоненты, такие как кронштейны, швеллеры и профилированные секции. Листогибочные прессы с ЧПУ для достижения точных углов и радиусов изгиба используются прессы-тормоза с прецизионным инструментом и компенсацией упругого отскока. Для толстых листов требуются прессы-тормоза большой грузоподъёмности (до 1000 тонн и более), а минимальный радиус изгиба должен быть тщательно рассчитан во избежание образования трещин — обычно от 1,5 до 2,5 толщины листа для углеродистой стали. Гибка с помощью валиков прокатка применяется для цилиндрических или изогнутых компонентов, таких как оболочки резервуаров и секции труб. Высокая предел текучести конструкционных сталей требует применения прочного оборудования и строгого контроля процесса для получения заданной геометрии без нарушения целостности материала. На нашем предприятии используются передовые ЧПУ-прессы-тормоза и листогибочные станки для обработки широкого диапазона толщин и конфигураций изгибов.
Сварка и сборка компонентов из конструкционной стали
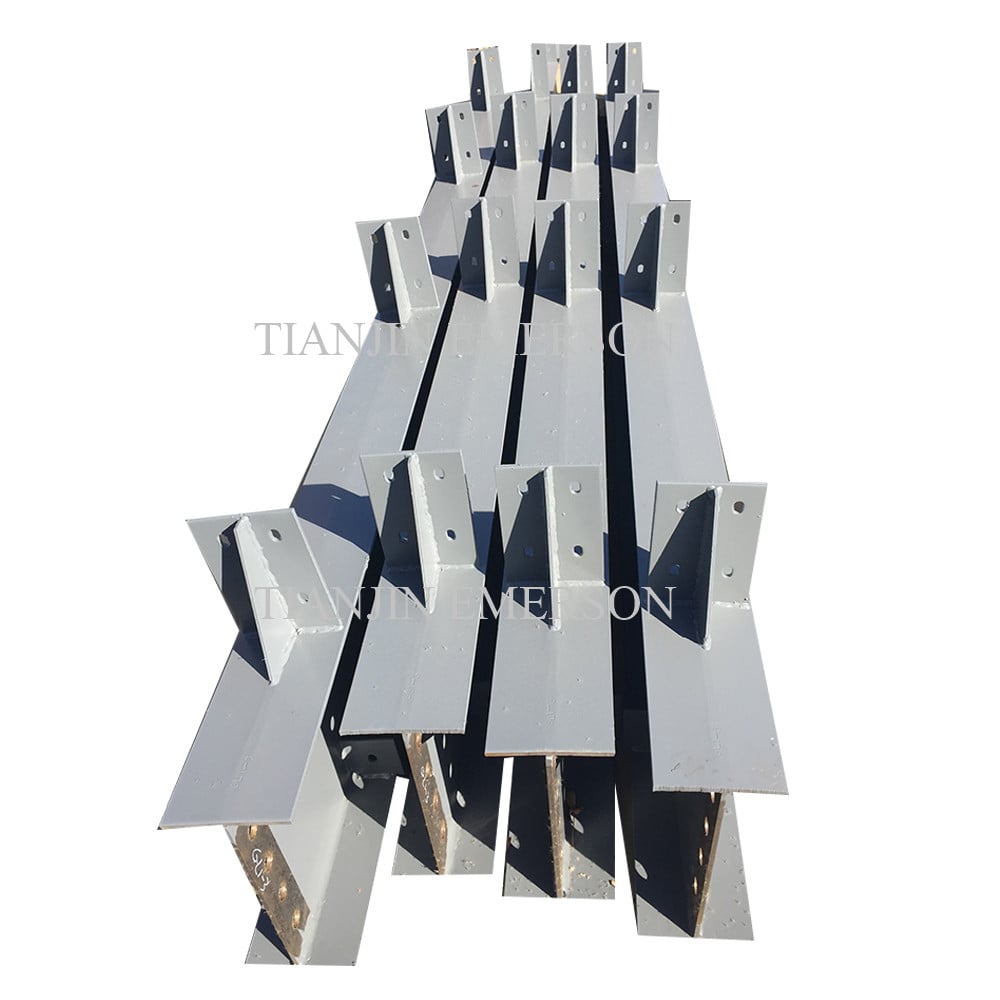
Сварка является основным методом соединения сборок из листов конструкционной стали. Газовая металлическая дуговая сварка (GMAW/MIG) широко используется благодаря высоким скоростям осаждения и эффективности при сварке углеродистых и низколегированных сталей с повышенной прочностью. Сварка с потоковой дугой (FCAW) обеспечивает глубокое проплавление и подходит для сварки более толстых сечений, а также для полевых работ. Подводная дуговая сварка (SAW) применяется для длинных прямых швов при изготовлении конструкций из толстого листа, обеспечивая высококачественные сварные соединения с отличным проплавлением. Для нержавеющей стали и критически важных применений Газовая вольфрамовая дуговая сварка (TIG) обеспечивает превосходный контроль процесса и чистоту шва. Предварительный подогрев может потребоваться при сварке более толстых листов или сталей с повышенным содержанием углерода для предотвращения водородного растрескивания. Термообработка после сварки (PWHT) может быть предусмотрена для снятия остаточных напряжений и восстановления ударной вязкости. Вся сварка выполняется аттестованными сварщиками в строгом соответствии с утверждёнными спецификациями сварочных процедур (WPS) для обеспечения структурной целостности.
Сверление, пробивка и механическая обработка конструкционных стальных листов
Конструкционные стальные листы часто требуют отверстий для болтовых соединений, пазов для регулировки или обработанных поверхностей для сопряжения компонентов. Сверление с помощью ЧПУ и пробивка системы обеспечивают точное расположение отверстий и стабильное качество. Для крупных плит с множеством отверстий линейные сверлильные станки и сверлильные станки с порталом позволяют эффективно обрабатывать заготовки. Фрезерование на CNC и скучный вторичные операции выполняются при необходимости соблюдения строгих размерных допусков или требований к шероховатости поверхности, например, для посадочных мест под подшипники или обработанных кромок. Эти вторичные операции гарантируют правильную сборку изготовленных компонентов и соответствие жёстким требованиям конечного применения.
Поверхностная обработка и защита от коррозии
Обработка поверхности необходима для защиты конструкционных стальных плит от коррозии и увеличения срока их службы. Пескоструйная обработка (дробеструйная или пескоструйная обработка) удаляет окалину, ржавчину и загрязнения, формируя чистый профиль поверхности для обеспечения адгезии покрытия. Горячее цинкование обеспечивает превосходную защиту от коррозии за счёт образования металлургически связанного цинкового покрытия, которое обеспечивает как барьерную, так и жертвенную защиту. Порошковое покрытие и промышленная окраска системы обеспечивают долговечные и эстетически привлекательные отделки для внутренних и наружных применений. Для плит из нержавеющей стали, пассивирование восстанавливает пассивный оксидный слой после изготовления. Выбор способа обработки поверхности зависит от условий эксплуатации, требуемого срока службы и эстетических требований. На нашем предприятии предоставляются комплексные услуги по отделке для выполнения самых разных проектных спецификаций.
Контроль качества и инспекция
Контроль качества интегрирован на всех этапах обработки листового металла из конструкционных стальных плит. Измерительная проверка проверка с использованием координатно-измерительных машин (CMM), штангенциркулей и калибров гарантирует соответствие вырезанных, загнутых и просверленных компонентов допускам, указанным на чертежах. Проверка сварного шва включает визуальный осмотр, капиллярный контроль, магнитопорошковый контроль и ультразвуковой контроль для выявления поверхностных и внутренних дефектов. Отслеживаемость материала обеспечивается путём использования отчётов о проверке на прокатном стане (MTR) и отслеживания номеров плавок, что позволяет проследить происхождение каждого компонента до исходного источника стали. Тестирование на нагрузку может выполняться на критических сборках для проверки структурной прочности. Соответствие международным стандартам, таким как ASTM, AWS D1.1 и ISO 9001, гарантирует, что изготовленные компоненты отвечают самым высоким требованиям к качеству и безопасности.
Применение в различных отраслях
Листовые конструкционные стальные плиты, обработанные методами листовой штамповки, применяются в широком спектре областей. В строительство , они служат опорными плитами, соединительными кронштейнами, косынками и закладными деталями для стальных каркасов и мостов. В промышленное оборудование , они превращаются в основания станков, рамы, опоры и защитные кожухи. В автомобильная и транспортная отрасли секторах их используют для компонентов шасси, рам прицепов и тяжёлых кронштейнов. Энергия и производство электроэнергии промышленные объекты полагаются на листовые конструкционные стальные плиты для опор оборудования, платформ и компонентов сосудов под давлением. Обработка материалов системы применяют их для опор конвейеров, стеллажей и складских конструкций. От тяжёлого строительства до прецизионного оборудования — листовые конструкционные стальные плиты, обработанные передовыми методами листовой штамповки, обеспечивают прочность, долговечность и надёжность, требуемые современной промышленностью.