Introduksjon: Den presise grunnmuren i platemetallforming
CNC-bøyning har blitt en avgjørende evne i moderne platemetallfremstilling, og omformer flate, laserstansede råmaterialer til nøyaktige tredimensjonale komponenter for industrier som spenner fra elektrisk utstyr og maskineri til bilindustrien, ventilasjons- og klimaanlegg samt arkitektur. I motsetning til manuell pressebøyning, som avhenger sterkt av operatørens ferdigheter og justeringer gjennom prøving og feiling, bruker CNC-bøyning datanumerisk kontroll for å plassere bakgauge, styre stempeldybden og utføre programmerte bøyefølger. Denne digitale kontrollen gir gjentagelighet, reduserer avfall og forkorter innstillingsperioden, noe som gjør den avgjørende både for prototyputvikling og serieproduksjon. I en fremstillingsmiljø der toleranser, passform og levertid blir stadig mer kravstillende, gir CNC-bøyning den nøyaktige grunnlaget som støtter effektiv videre sveising, montering og overflatebehandling.
Hvordan CNC-bøyning fungerer i en moderne fremstillingsarbeidsflyt
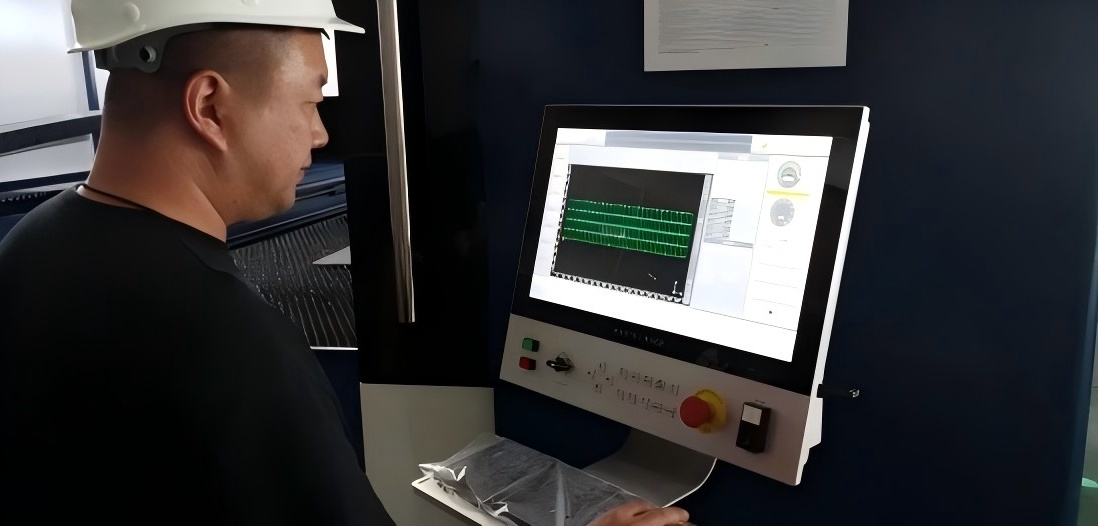
En CNC-bøyeautomat former platemetall ved å klemme arbeidsstykket mellom et stempel og en matrise og påføre kontrollert kraft langs en bøkelinje. CNC-styringen styrer posisjonen til bakgauge, bøydypden og bøkefølgen i henhold til et program som er generert fra CAD-data. Moderne systemer inkluderer ofte måling av bøkevinkelen i sanntid, automatisk korreksjon av matrisens buet form (crowning) og programvare for off-line-programmering som simulerer bøkefølgen før produksjonen starter. I en integrert arbeidsflyt for platemetallfremstilling følger CNC-bøyning etter laserskjæring og kommer før sveising eller montering. Ettersom det flate mønsteret er utviklet med riktige bøketillatelser og K-faktorer, passer det skåret blanket nøyaktig til formingsprogrammet. Denne integrasjonen reduserer manuelle beregninger, forhindrer kollisjoner mellom verktøy og sikrer at både første prøvestykke og påfølgende seriestykker har konsekvente mål.
Presisjon, gjentagelighet og dimensjonell kontroll
Det viktigste fordelen med CNC-bøyning er evnen til å opprettholde stramme toleranser gjennom hele produksjonsløpet. Mens manuell bøyning kan variere med flere grader fra del til del, kan CNC-pressbrekker holde bøyevinkler innenfor ±0,5 grader, og avanserte systemer kan oppnå enda strammere toleranser for kritiske komponenter. Flenslengder, hullposisjoner i forhold til bøyelinjer og indre radier er like repeterbare. Denne nøyaktigheten er avgjørende for kabinetter med uttakbare paneler, chassier med monteringsgrensesnitt og festebrikker som må justeres mot leier, aksler eller sammenkoblede strukturer. Repeterbarhet reduserer også etterarbeid og monteringstid, noe som senker totale fremstillingskostnader. For kjøpere av tilpassede metalldelar er det en praktisk måte å sikre at komponentene passer sammen som designet og fungerer pålitelig i drift å spesifisere CNC-bøyning.
Utjevning av fjærtilbake: Løser en grunnleggende formasjonsutfordring
Tilbakeslag – den elastiske tilbakevendingen til metall etter at bøye-kraften er fjernet – er en av de mest vedvarende utfordringene i platemetallforming. Mjukt stål kan tilbakeslå seg med 0,5 til 2 grader, mens rustfritt stål og høyfestegitterlegeringer kan overstige 3 grader. Uten kompensasjon kan en programmert 90-graders bøyning gi en ferdig vinkel på 88 grader eller mindre. CNC-bøyesystemer håndterer dette ved å beregne nødvendig over-bøyning og justere stempeldybden i sanntid. Noen maskiner bruker vinkelmålesensorer som registrerer den faktiske bøyevinkelen under forming og automatisk korrigerer slaglengden. Andre stoler på materiale-spesifikke tilbakeslag-databaser og adaptive algoritmer. Denne funksjonaliteten er spesielt viktig ved behandling av rustfritt stål, aluminium og avanserte høyfestegitterstål, der tilbakeslag er betydelig og varierende. Effektiv tilbakeslag-kompensasjon sikrer at hver bøyning oppfyller konstruksjonsspesifikasjonen, uavhengig av forskjeller mellom materialpartier.
CAD/CAM-integrasjon og automatiserte bøyeceller
Numerisk styrte (CNC) bøyemaskiner er mest effektive når de integreres i en digital produksjonsarbeidsflyt. Programvare for off-line-programmering importerer 3D-modeller, utvikler dem til flate mønstre og genererer optimaliserte bøneprogrammer. Denne digitale kjeden sikrer at bøye-tillatelser, K-faktorer og verktøyvalg er konsekvente med programmet for laserskjæring. Når maskinene kobles til automatiserte lagersystemer og hentingssystemer, robotbasert håndtering og produksjonsoversikt, blir CNC-bøyningen en del av en automatisert bøyecelle som kan håndtere rask omstilling og produksjon av mange ulike produkter. Denne integrasjonen reduserer feil fra manuell inntasting av data, forkorter oppstartsiden og gir produsenter mulighet til å reagere raskt på endringer i design. For moderne platemetallproduksjon transformerer CAD/CAM-integrasjonen CNC-bøyning fra en selvstendig operasjon til en strategisk lenke mellom design og ferdig montering.
Verktøyfleksibilitet og produksjon av komplekse deler
CNC-pressbremser støtter et bredt spekter av verktøy, inkludert standard stansverktøy og V-formete dører, radiusverktøy, kantbøyeverktøy og sektorstansverktøy for komplekse geometrier. Verktøy med rask utskifting og automatiske verktøybyttere reduserer innstillingsiden fra timer til minutter, noe som gjør det mulig å bytte effektivt mellom oppgaver. CNC-styringen lagrer biblioteker med verktøy og bøye-programmer, slik at gjentatte oppgaver kan hentes frem umiddelbart. For deler med flere bøyer i ulike retninger kan roterende og kantet verktøy nå vanskelige områder. Denne fleksibiliteten gjør det mulig å produsere komplekse omslag, kanaler, bokser og spesialprofiler uten dedikert hardt verktøy, noe som gjør CNC-bøyning egnet både for prototyping og serieproduksjon. Valg av verktøy påvirker også bøykvaliteten: riktige åpninger i V-formete dører, minimale bøyeradier og overflatebeskyttelse forebygger sprekkdannelse og skraper.
Anvendelser på tvers av industrier og kvalitetssikring
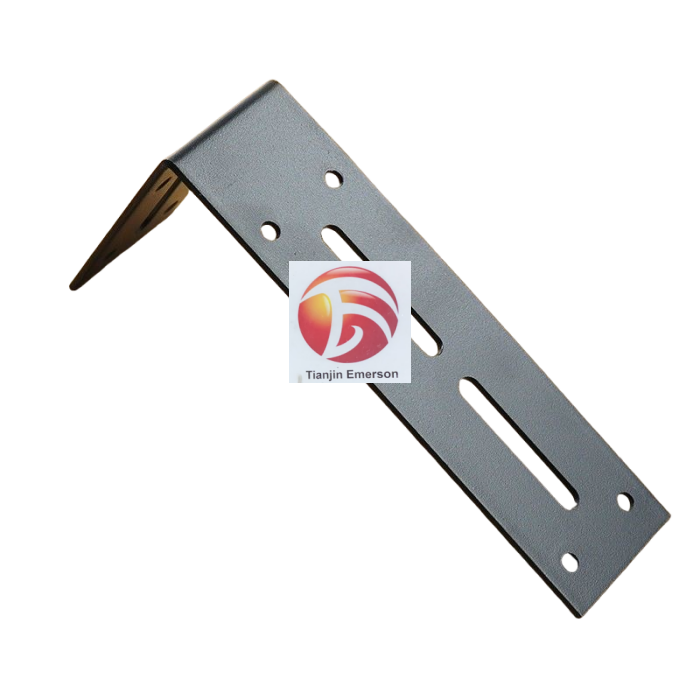
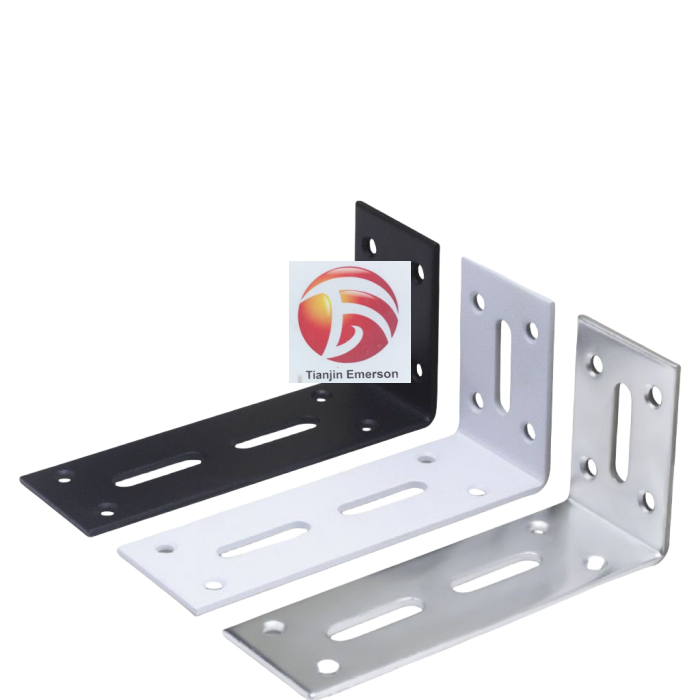
CNC-bøyning støtter et bredt spekter av industrier. I elektrisk og elektronisk utstyr danner den kabinetter, understell og monteringsplater. I ventilasjons-, varme- og kjøleanlegg produserer den kanaler og overgangsdeler. Bilindustrien og transportsektoren er avhengige av CNC-bøyde festebånd, rammer og strukturelle komponenter. Industriell maskinvare bruker bøyde beskyttelsesplater, deksler og maskinbasen. Arkitektonisk metallarbeid drar nytte av nøyaktig formede fasadepaneller, fuktsikringsplater og lister. Utstyr for matprosessering og farmasøytisk industri krever hygieniske rustfrie stål-kabinetter som er fremstilt med svært smale toleranser. Kvalitetssikring er integrert i hele prosessen: førsteartikkelkontroll bekrefter bøyeprogrammet, underveiskontroller overvåker vinkler og mål, og endelig kontroll bekrefter at produktet er i samsvar med tegningene. Når CNC-bøyning kombineres med laserskjæring, sveising og overflatebehandling, sikrer den at tilpassede platemetalldeler oppfyller kravene til passform, styrke og utseende.
Konklusjon: Ein strategisk evne for moderne produksjon
CNC-bøyning har utviklet seg fra en grunnleggende formingsprosess til en strategisk evne som definerer kvalitet, effektivitet og konkurransekraft i moderne platemetallfremstilling. Dens nøyaktighet, gjentakelighet, kompensasjon for fjærtilbakegang, integrasjon med CAD/CAM og fleksibilitet når det gjelder verktøy gir fremstillere mulighet til å produsere komplekse deler med minimalt avfall og korte leveringstider. For kjøpere av tilpassede metallkomponenter sikrer spesifikasjon av CNC-bøyning at delene passer, fungerer og yter som de er designet til. For fremstillere er investering i avanserte CNC-pressebrytere og faglig kompetent programmering avgjørende for å oppfylle de kravfulla toleransene og leveringstidene som kreves i dagens marked. Ettersom produksjonen fortsetter å utvikles, vil CNC-bøyning forbli sentral for nøyaktig platemetallfremstilling og støtte innovasjon i alle industrisektorer.