Pemilihan Bahan untuk Kekang Keluli
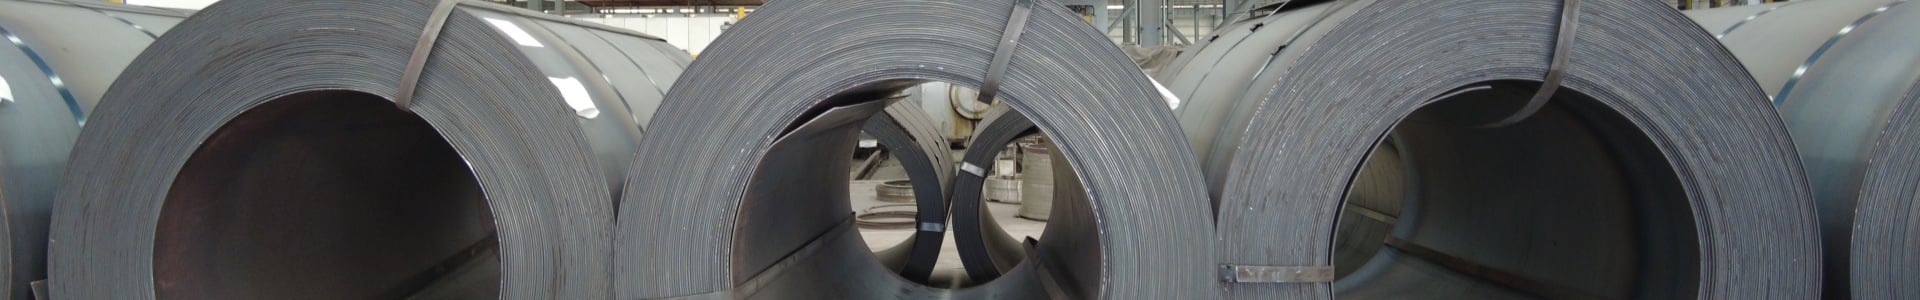
Prestasi sebarang pendakap keluli bermula dengan pemilihan bahan asas yang betul, suatu keputusan yang mesti menyeimbangkan beban mekanikal, pendedahan persekitaran, keperluan pembuatan, dan jumlah kos. Gred keluli karbon seperti Q235B, Q345B, ASTM A36, dan S275JR kekal sebagai bahan yang paling banyak digunakan untuk pendakap struktur umum kerana ia menawarkan kekuatan yang sangat baik, kebolehlasakan kimpalan, dan keberkesanan dari segi kos. Bagi pendakap yang terdedah kepada lembapan, bahan kimia, atau atmosfera pinggir laut, gred keluli tahan karat 304 dan 316 lebih disukai, dengan 316 mengandungi molibdenum untuk rintangan yang lebih unggul terhadap kakisan titik dan kakisan celah. Keluli berlapis zink juga merupakan pilihan praktikal bagi aplikasi luar atau lembap, menyediakan lapisan zink yang memberikan perlindungan kakisan secara korban. Apabila pengurangan berat adalah kritikal, aloi aluminium seperti 6061-T6 boleh ditentukan, walaupun modulus yang lebih rendah dan tingkah laku kimpalan yang berbeza perlu diambil kira. Ketebalan bahan biasanya berada dalam julat 2 mm hingga 20 mm untuk pendakap yang dipotong dengan laser dan dibengkokkan, manakala pendakap kimpalan berat boleh menggunakan plat sehingga 50 mm atau lebih. Proses pemilihan juga mesti mempertimbangkan kebolehlasakan, kerana keluli berkarbon tinggi atau keluli beraloian berat mungkin memerlukan pemanasan awal, kawalan input haba, dan rawatan selepas kimpalan. Dengan mencocokkan gred bahan dan ketebalan kepada persekitaran perkhidmatan sebenar, jurutera boleh memastikan bahawa pendakap keluli tersuai memberikan prestasi yang boleh dipercayai tanpa kos atau berat yang tidak perlu.
Proses Pemotongan dan Penyediaan Ketepatan
Pemotongan merupakan langkah pembuatan utama pertama dan secara langsung menentukan ketepatan dimensi, kualiti tepi, serta kesesuaian sambungan las pada proses seterusnya. Pemotongan laser gentian kini menjadi kaedah dominan dalam pengeluaran pendakap keluli kerana ia memberikan ketepatan luar biasa, tepi yang bersih, dan zon terjejas haba yang minimum. Bagi keluli karbon, gas bantu oksigen sering digunakan untuk pemotongan berkelajuan tinggi, manakala gas bantu nitrogen lebih disukai bagi keluli tahan karat untuk menghasilkan tepi bebas pengoksidaan yang sedia untuk dilas. Pemotongan plasma menyediakan alternatif berkos rendah bagi plat tebal, biasanya dari 6 mm hingga 50 mm, manakala pemotongan jet air dipilih apabila tiada kesan haba yang dibenarkan, seperti bagi keluli tahan karat tebal atau aloi peka haba. Pemotongan gergaji masih penting bagi batang pejal dan bahagian berat. Selepas pemotongan, semua tepi mesti dibuang gerigi (deburred), dan lubang harus diletakkan jauh dari garis lenturan untuk mengelakkan distorsi semasa proses pembentukan. Bagi pendakap yang memerlukan kesesuaian tepat, pelukan CNC, pengaluran (countersinking), dan pengecondongan tepi dilakukan untuk menyediakan sambungan las. Perisian nesting yang sesuai memaksimumkan penggunaan bahan dan memastikan kualiti yang boleh diulang pada setiap kelompok pengeluaran. Tepi yang dipotong dengan bersih, bersudut tepat, dan diletakkan secara tepat adalah penting untuk mencapai sambungan las yang kuat dan pendakap yang stabil dari segi dimensi.
Kaedah Pengimpalan dan Kawalan Kualiti
Pengimpalan merupakan proses penyambungan yang paling kritikal bagi pendakap keluli, dan kualitinya secara langsung mempengaruhi integriti struktur serta keselamatan. Pengimpalan Busur Logam Beragas (GMAW/MIG) digunakan secara meluas untuk pendakap keluli karbon kerana ia menawarkan kadar pengendapan yang tinggi, penembusan yang dalam, dan pengeluaran yang cekap. Pengimpalan Busur Tungsten Beragas (GTAW/TIG) lebih disukai untuk pendakap keluli tahan karat dan aluminium, di mana kawalan haba yang tepat serta sambungan bersih tanpa percikan diperlukan. Pengimpalan titik rintangan sesuai untuk pendakap berketebalan nipis dan pengeluaran berisipadu tinggi, manakala sel pengimpalan robotik memberikan kualiti yang konsisten untuk komponen berulang. Tanpa mengira proses yang digunakan, pengimpalan mesti mengikut Spesifikasi Prosedur Pengimpalan (WPS) yang telah diluluskan, dan tukang impal mesti disahkan mengikut piawaian seperti AWS D1.1 atau ISO 9606. Alat pemegang dan pengapit digunakan untuk mengawal rintangan, terutamanya bagi plat nipis dan pendakap panjang. Bagi keluli bergalvani, lapisan zink mesti dialihkan daripada zon pengimpalan untuk mengelakkan keporosan dan wap berbahaya, dan kawasan tersebut perlu dibaiki dengan cat kaya zink selepas pengimpalan. Bagi keluli tahan karat, pengaliran gas argon dari belakang (back-purging) sering diperlukan untuk melindungi bahagian akar daripada pengoksidaan. Pemeriksaan selepas pengimpalan boleh termasuk pemeriksaan visual, ujian penembusan warna, ujian zarah magnetik, atau ujian ultrasonik, bergantung kepada tahap kekritikal pendakap tersebut. Input haba yang sesuai, suhu antara laluan (interpass temperature), dan turutan pengimpalan adalah penting untuk mengelakkan retakan, lekuk (undercut), dan rintangan berlebihan.
Pertimbangan Fabrikasi dan Perlindungan Permukaan
Pembuatan bracket keluli yang berjaya memerlukan perhatian ketat terhadap rekabentuk untuk kebolehbuatan, turutan pengimpalan, dan perlindungan permukaan. Bracket harus direkabentuk dengan akses pengimpalan yang mencukupi, jejari lenturan minimum, dan jarak tepi yang mencukupi untuk bolt. Lubang yang diletakkan terlalu dekat dengan bahagian lentur akan mengalami deformasi, dan sambungan impalan tidak boleh bersilang pada sudut tajam di mana tumpuan tekanan boleh berlaku. Selepas pengimpalan, bracket mungkin memerlukan pelurusian, penggilapan, dan pengesahan dimensi menggunakan angkup vernier, tolok mikrometer, atau mesin pengukur koordinat. Rawatan permukaan kemudiannya diaplikasikan mengikut persekitaran penggunaan. Galvanisasi celup panas memberikan perlindungan korosi secara korban jangka panjang untuk bracket luaran. Salutan serbuk menawarkan perlindungan warna dan halangan yang tahan lama untuk aplikasi dalaman dan arkitektur. Bracket keluli tahan karat boleh dipasifkan atau dielektropolish untuk memulihkan lapisan oksida pasif dan meningkatkan kebolehbilasan. Pengecatan dan primer kaya zink juga digunakan untuk perlindungan yang berkesan dari segi kos. Kawalan kualiti harus merangkumi ketelusuran bahan melalui laporan ujian kilang, pemeriksaan dimensi, pemeriksaan impalan, dan, sekiranya diperlukan, ujian beban. Langkah-langkah ini memastikan setiap bracket keluli tersuai memenuhi spesifikasi kekuatan, ketepatan pemasangan, dan ketahanan yang diperlukan.
Aplikasi dan Pembuatan Khas
Klip besi adalah tidak dapat digantikan dalam pembinaan, jentera industri, automotif, tenaga, pertanian dan infrastruktur. Dalam bangunan, klip ini menyokong dinding tirai, penghalang tangan, tangga dan sambungan struktur. Di loji industri, klip ini mengikat talian penghantar, rak paip, pelindung jentera dan platform peralatan. Dalam sektor pengangkutan, klip ini berfungsi sebagai klip sasis, sokongan ekzos dan komponen pemasangan. Sistem pemasangan suria, rak gudang dan peralatan pertanian juga bergantung pada klip besi yang tahan lama. Memandangkan keperluan projek berbeza-beza secara meluas, pembuatan suai adalah penting. Seorang rakan pembuatan profesional harus menawarkan sokongan pemilihan bahan, pemotongan laser tepat, pembengkokan CNC, pengimpalan bersijil, rawatan permukaan dan pemeriksaan akhir di bawah satu bumbung. Pendekatan terpadu ini mengurangkan masa penghantaran, memastikan kualiti yang konsisten dan memberikan tanggungjawab tunggal. Sama ada klip itu adalah sokongan berbentuk-L ringkas atau susunan berimpal kompleks, kombinasi bahan yang betul, pemotongan yang jitu dan pengimpalan yang berkelayakan menentukan prestasinya. Dengan mengikuti piawaian pembuatan yang ketat dan mengekalkan jejak sepenuhnya, pengilang mampu menghantar klip besi suai yang kuat, tahan kakisan dan sedia untuk persekitaran perkhidmatan yang mencabar.