Кіріспе: Қазіргі заманғы жасау процестеріндегі құрылымдық болат тақталардың рөлі
Qurilyshtyq temir-beton plitalary – bu listtyq metall isleu sanyndagy saladagy negizgi materialdar, olar qurilys, mashinalar, avtomobil, ozenek zhetkizushileri menen ozenek jabyk zhetkizushileri salalarynda koptalghan ishdelgen bөlekter ustindegi negiz bolyp tabylady. Qorshau menen bezendirushiler ustindegi ince listtyq metalldan erkeshe, qurilyshtyq temir-beton plitalary tәbiğiynen 3 mm-den 150 mm-ge shekem qalinlyqta bolady da, olar aǵyr jukterdi kotaruga, soǵysqa tuırau beruge, qatyy ortaqta uzak merzimdi tұrayqylyq beruge arnalғan. Listtyq metall isleu sanyndagy salada bul plitalar kesu, bуgyru, delikterdi shashu, dәnegerleu menen bettin isleu sekil dizimindegi tolyq operatsiyalarғa ugrady da, qurilyshtyq kроншteyn, taban plitalary, mashina kerneyleri, baylanys torabylary menen juk kotarushy assambleyalaryna aylandyrylady. Qurilyshtyq temir-beton plitalarynyң tańdauy menen isleuі sonғy ishdelgen onymnyң berishtigi, quwandyғy menen paydalanu merzimińe tuırau tiyis, bul olardy aǵyr salada da, dәl mumerik isleu sanyndagy salada da qajet etedi.
Материалды таңдау: Дұрыс конструкциялық болат маркасын таңдау
Соғылған металл өңдеу кезінде сәйкес конструкциялық болат маркасын таңдау — бұл алғашқы маңызды қадам. Ең көп қолданылатын маркалар: Astm a36 — төмен көміртекті болат, оның жақсы дәрежеде дәнекерленуі мен пішінделуі қамтамасыз етілген; минималды ағу шегі — 250 МПа; ASTM A572 Grade 50 — жоғары беріктікті төмен легирленген (ЖБТЛ) болат, оның ағу шегі — 345 МПа, бұл ауыр жүктемелерге арналған қолданыстар үшін қолайлы; Astm a992 — ғимараттардың құрылысында кең қабырғалы арқалықтар мен конструкциялық рамалар үшін стандарттық марка. Қысымды ыдыстар мен будың қазандары үшін Astm a516 55-тен 70-ке дейінгі маркалар олардың жоғары деңгейдегі тілім төзімділігіне байланысты белгіленеді. Коррозияға ұшырайтын орталарда ауа-райына төзімді болат (ASTM A588) немесе титандалған болат пластинкалары (304, 316) таңдалады. Марканы таңдау қажетті ағу шегіне, дәнекерлену қабілетіне, жұмыс температурасындағы төзімділікке, коррозияға төзімділікке және құнының тиімділігіне негізделеді. Біздің зауытта бұл маркалар әртүрлі қалыңдықтарда әртүрлі жобалардың талаптарын қанағаттандыру үшін кең көлемде қоймада сақталады.
Құрылымдық болат тақталардың лазерлік және плазмалық кесілуі
Кесу әдетте құрылымдық болат тақталарға орындалатын бірінші өңдеу операциясы. Талшықты лазерлік кесу жұқа мен орташа қалыңдықтағы тақталар үшін (25 мм-ге дейін) қолданылатын негізгі әдіс болып табылады; ол ±0,1 мм ішіндегі өте жоғары дәлдік, тар кесік ені және таза, шыбықсыз жиектер береді. Минималды жылыту аймағы материалдың механикалық қасиеттерін сақтайды, сонымен қатар күрделі геометриялық пішіндер үшін өте тиімді. Қалың тақталар үшін (25 мм-ден 80 мм-ге дейін және одан да қалыңдауы үшін) жоғары анықтықтағы плазмалық кесілу келесі дәрежедегі дәлдікпен пайдаланылатын тиімді және тез альтернативаны ұсынады. Оттегі-отынды кесу 80 мм-ден астам қалыңдықтағы тақталар үшін стандарт болып қалады; ол терең проникновение және төмен жұмыс істеу құнын қамтамасыз етеді. CNC басқарылатын кесілу жүйелері өндіріс сериялары бойынша қайталанушылық пен дәлдікті қамтамасыз етеді, ол нақты ықпал ету арқылы материалдың пайдалануын максималды деңгейге көтереді және шығындарды азайтады.
Құрылымдық болат тақталардың CNC иілуі мен пішіндеуі
Иілу арқылы жазық конструкциялық болат тақталары иілген бөлшектер, мысалы, кронштейндер, каналдар және пішінделген бөліктер сияқты кеңістіктік компоненттерге айналады. CNC Пресс-бұрауыштар дәлдік құралдарымен жабдықталған және серпімділік қайтаруын компенсациялайтын құрылғылар дәл иілу бұрыштары мен радиустарын алу үшін қолданылады. Қалың тақталар үшін үлкен күшті (1000 тонна немесе одан да көп) престер қажет, ал трещиналардың пайда болуын болдырмау үшін ең аз иілу радиусын мұқият есептеу керек — көбінесе көміртегілі болат үшін тақта қалыңдығының 1,5–2,5 еселігі. Рулькиге иілу цилиндрлі немесе қисық компоненттер, мысалы, резервуар қабырғалары мен труба бөліктері үшін иілу қолданылады. Конструкциялық болаттардың жоғары аққыштық шегі қажетті геометрияны материалдың бүтіндігін бұзбастан алу үшін берік жабдық пен мұқият процесті бақылауды талап етеді. Біздің өндіріс орны әртүрлі қалыңдықтар мен иілу конфигурацияларын өңдеуге арналған жетілдірілген CNC престері мен тақта иілгіш машиналарын қолданады.
Конструкциялық болат компоненттерінің дәнекерлеуі мен жиналуы
Дәнекерлеу — конструкциялық болат тақталарынан жасалған құрылымдарды біріктірудің негізгі әдісі. Газ Металл Арқылы Жұмсау (GMAW/MIG) оның жоғары шөгу жылдамдығы мен көміртегілі және жоғары беріктіктегі төмен легирленген болаттардағы тиімділігі үшін кеңінен қолданылады. Флюкс-Ядралық Арк Сваркасы (FCAW) терең тереңдікке ену мүмкіндігін ұсынады және қалың бөліктер мен алаңдағы дәнекерлеуге сай. Жабылған Арк Свардау (SAW) ауыр плиталардың ұзын, түзусызықты жіктерін дәнекерлеу үшін қолданылады, ол жоғары сапалы дәнекерлерді және өте жақсы тереңдікке енуін қамтамасыз етеді. Коррозияға төзімді болат пен сынғыш қолданыстар үшін Газды вольфрамды доғалы дәнекерлеу (TIG) жоғары дәлдік пен тазалық қамтамасыз етеді. Сутегімен шақырылған трещиналардың пайда болуын болдырмау үшін қалың плита немесе жоғары көміртегілі маркалар үшін алдын ала қыздыру қажет болуы мүмкін. Қалдық керілулерді жою және беріктікті қалпына келтіру үшін соңғы дәнекерлеу ыстықтауы (PWHT) көрсетілуі мүмкін. Барлық дәнекерлеу жұмыстары құрылымдық бүтіндікті қамтамасыз ету үшін сертификатталған дәнекерлеушілер тарапынан расталған Дәнекерлеу Процедуралық Спецификациялары (WPS) бойынша орындалады.
Құрылымдық болат плиталарының бұрғылауы, тесілуі және өңделуі
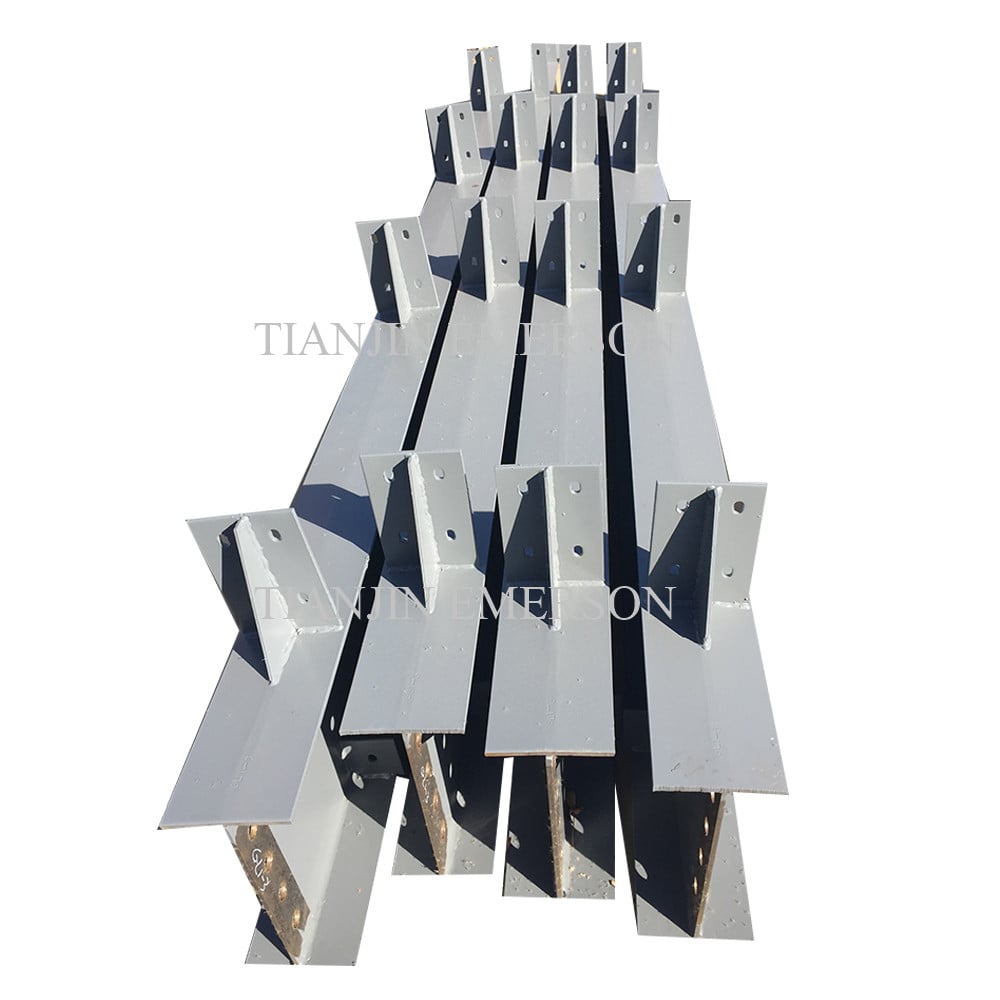
Құрылымдық болат плиталары жиі болтты қосылыстар үшін тесіктерді, реттеу үшін ойықтарды немесе қосылатын компоненттерге қосылу үшін өңделген беттерді талап етеді. CNC бұрғылау және токтау жүйелер дәл тесік орналасуын және тұрақты сапаны қамтамасыз етеді. Көптеген тесіктері бар үлкен плиталар үшін сәулелі сызықтар мен арқалықты тесу машиналары тиімді өңдеуді қамтамасыз етеді. CNC фрезерлеу және қызықсыз операциялар нақты өлшемдік шектеулер немесе беттік жабылулар қажет болған кезде, мысалы, подшипник отырғызу орындары немесе өңделген жиектер үшін орындалады. Бұл екінші деңгейлі операциялар жинақтау кезінде дайындалған бөлшектердің дәл келуін және соңғы қолданыс үшін қойылатын қатаң талаптарды қанағаттандыруын қамтамасыз етеді.
Беттің өңделуі және коррозияға қарсы қорғау
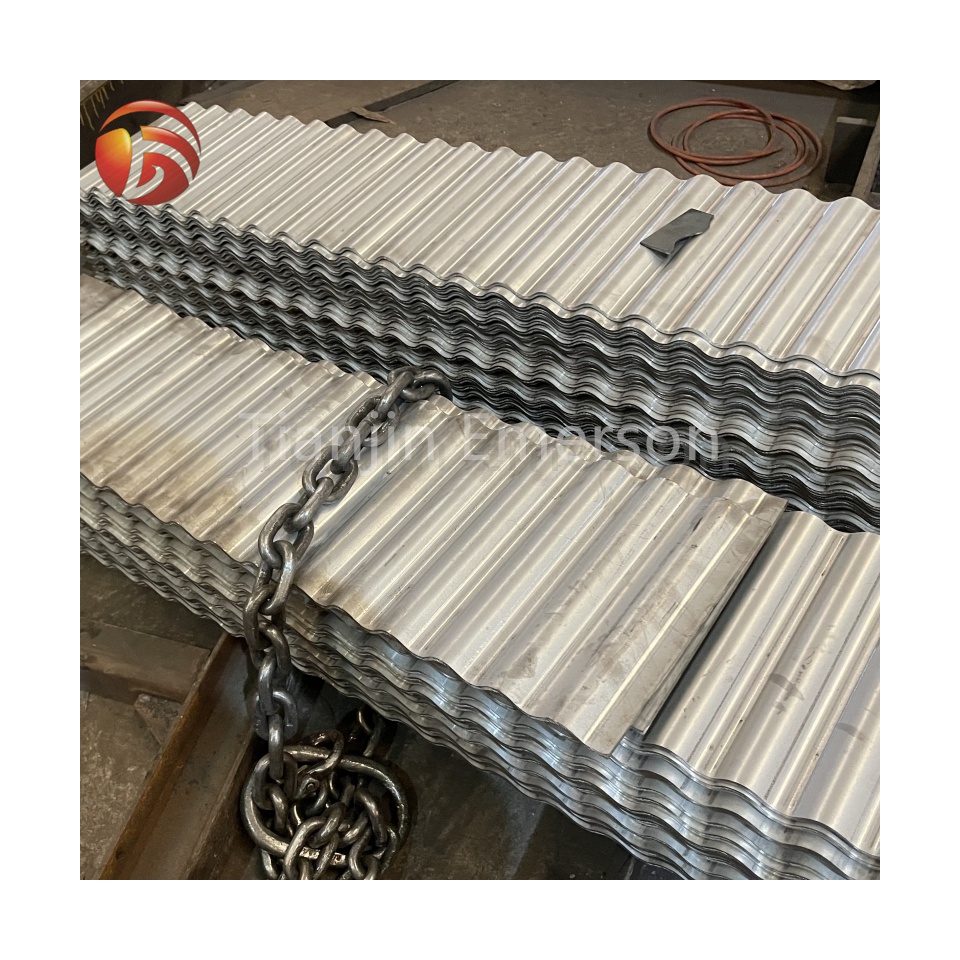
Бетті өңдеу құрылымдық болат плиталарын коррозиядан қорғау және олардың пайдалану мерзімін ұзарту үшін маңызды. Абразивті лақтыру (дәнекерлеу немесе құммен тазарту) цехтық қабыршақ, шірік және ластанған заттарды алып тастайды, бояу ілінуі үшін таза беттік профиль құрады. Ыстық мырыштау металлургиялық түрде байланысқан цинк қабатын қалыптастыру арқылы жоғары деңгейлі коррозияға қарсы қорғаныс қамтамасыз етеді, бұл қабат барьерлік және құрбандық қорғаныс функцияларын орындайды. Ұнтақ жабыны және индустриялық тұрғын жүйелер ішкі және сыртқы қолданыс үшін тұрақты, көркем жабынын береді. Ерітілмейтін болат плиталары үшін, пассивация өндірістен кейін пассивті оксид қабатын қалпына келтіреді. Беттің өңделу тәсілі қолданылатын ортаның, қажетті қызмет мерзімінің және эстетикалық талаптардың шарттарына байланысты таңдалады. Біздің өндірістік орны әртүрлі жобалардың техникалық талаптарын қанағаттандыру үшін толық аяқтау қызметтерін ұсынады.
Сапаны бақылау және тексеру
Сапаны бақылау конструкциялық болат тақталардың парақты металл өңдеу процесінің барлық кезеңдерінде интеграцияланған. Өлшемдік тексеру координаталық өлшеу машиналары (CMM), штангенциркульдер және өлшегіштер көмегімен кесілген, иілген және тесілген бөлшектердің сызбада көрсетілген дәлдік шектеріне сәйкестігі тексеріледі. Дәнекерлеу тексеруі беттік және ішкі ақауларды анықтау үшін визуалды тексеру, бояғыш пенетранттық сынақ, магниттік тозаңдық тексеру және ультрадыбыстық тексеру қамтылады. Материалдардың трассабельдігі әрбір бөлшектің шығу тегінің болат көзіне дейін іздестіруге мүмкіндік беретін дәлелдемелер — станоктық сынақ есептері (MTR) және қыздыру нөмірлерінің бақылауы арқылы сапа қамтамасыз етіледі. Жүктеме тестілеуі құрылымдық өнімділікті растау үшін маңызды құрамаларға жасалуы мүмкін. ASTM, AWS D1.1 және ISO 9001 халықаралық стандарттарына сәйкестік құралымдық бөлшектердің ең жоғары сапа мен қауіпсіздік талаптарына сай келуін қамтамасыз етеді.
Өнеркәсіп салаларында қолдану
Пішімдеу әдістері арқылы өңделген құрылымдық болат парақтары әртүрлі қолданыстарда пайдаланылады. Бұлар құрылыс құрылыста негізгі парақтар, қосылу скобалары, қосылу парақтары және болат рамалар мен көпірлерге арналған орналастыру элементтерін құрайды. Ал өнеркәсіптік машиналар машина жасауда олар машиналардың негізі, рамалары, тірек элементтері және қорғаныс қабырғалары болып табылады. Бұл автомобилдер және транспорт автомобиль және транспорт саласында шасси бөлшектері, трейлер рамалары және ауыр жағдайларға арналған скобалар үшін қолданылады. Энергия және электр қуатын өндіру химиялық өндіріс орнында құрылымдық болат парақтары жабдықтардың тірек элементтері, платформалар мен қысымдық ыдыстардың бөлшектері үшін қажет. Материалдарды өңдеу логистика және сақтау жүйелерінде олар конвейерлердің тірек элементтері, сақтау құрылымдары мен рақтар үшін қолданылады. Ауыр құрылыстан дәлме-дәл жабдықтарға дейін құрылымдық болат парақтары заманауи өнеркәсіптің қажет ететін беріктігін, тұрақтылығын және сенімділігін қамтамасыз ететін жетілдірілген пішімдеу әдістері арқылы өңделеді.