Bevezetés: A szerkezeti acéllemezek szerepe a modern gyártásban
A szerkezeti acéllemezek alapvető anyagok a lemezfeldolgozó iparban, és számos gyártott alkatrész gerincét képezik az építőiparban, gépiparban, autóiparban és ipari berendezések területén. Ellentétben a burkolatokhoz és díszítő panelekhez használt vékony lemezacéllal, a szerkezeti acéllemezek vastagsága általában 3 mm-től több mint 150 mm-ig terjed, és úgy vannak kialakítva, hogy jelentős terheléseket bírjanak el, ellenálljanak az ütésnek, és hosszú távon tartósak legyenek igényes környezetekben. A lemezfeldolgozás során ezeket a lemezeket egy teljes feldolgozási sorozaton – vágáson, hajlításon, fúráson, hegesztésen és felületkezelésen – keresztül alakítják át szerkezeti konzolokká, alaplemezekké, gépkeretekké, csatlakozási csomópontokká és teherhordó szerelvényekké. A szerkezeti acéllemezek célszerű kiválasztása és feldolgozása közvetlenül befolyásolja a végső gyártott termék szilárdságát, biztonságát és élettartamát, ezért elengedhetetlenek a nehéziparban és a precíziós mérnöki munkában egyaránt.
Anyagválasztás: A megfelelő szerkezeti acélminőség kiválasztása
A megfelelő szerkezeti acélminőség kiválasztása a lemezfeldolgozás első, döntő lépése. A leggyakrabban használt minőségek közé tartozik ASTM A36 az S235JR, egy alacsonyszén-tartalmú acél, amely kiváló hegeszthetőséget és alakíthatóságot biztosít 250 MPa minimális folyáshatárral; ASTM A572 50-es minőség az S355J2, egy nagy szilárdságú, alacsony ötvözettségű (HSLA) acél, amely 345 MPa folyáshatárt nyújt nehezebb terhelésű alkalmazásokhoz; valamint ASTM A992 az S275JR, amely a szélespántos gerendák és építési szerkezetek szabványos anyaga. Nyomástartó edények és kazánok esetén ASTM A516 az 55–70-es minőségi osztályokat írják elő a kiváló vágási ütőszilárdságuk miatt. Korróziós környezetben időjárásálló acél (ASTM A588) vagy rozsdamentes acéllemezeket (304, 316) választanak. A minőség kiválasztása a szükséges folyáshatártól, hegeszthetőségtől, szolgálati hőmérsékleten való ütőszilárdságtól, korrózióállóságtól és költséghatékonyságtól függ. Üzemünk különféle vastagságban kínálja ezeket a minőségeket, hogy kielégítse a sokféle projekt igényeit.
Lézeres és plazma vágás szerkezeti acéllemezeknél
A vágás gyakran az első gyártási művelet, amelyet szerkezeti acéllemezekkel végeznek. Szállemez vágás a lézeres vágás vált a vékony és közepesen vastag lemezek (legfeljebb 25 mm) számára preferált módszerre, kiváló pontosságot biztosítva ±0,1 mm-es tűréssel, keskeny vágási résekkel és tiszta, tömörítésmentes élekkel. A minimális hőhatott zóna megőrzi az anyag mechanikai tulajdonságait, és a folyamat rendkívül hatékony összetett geometriák esetén. Vastagabb lemezeknél (25–80 mm és annál vastagabbaknál) nagyfelbontású plazma vágás gazdaságos és gyors alternatívát kínál, jó élvég-minőséget eredményezve, amely alkalmas további hegesztésre. Oxigén-üzemanyag vágás a plazma vágás marad a szokásos megoldás az extrém vastag lemezeknél (80 mm felett), mély behatolást és alacsony üzemeltetési költségeket nyújtva. A CNC-vezérelt vágórendszerek ismételhetőséget és pontosságot garantálnak a gyártási sorozatokban, lehetővé téve a pontos lemezillesztést, amely maximalizálja az anyagkihasználást és minimalizálja a hulladékot.
CNC-hajlítás és alakítás szerkezeti acéllemezeknél
A hajlítás sík szerkezeti acéllemezeket alakít háromdimenziós alkatrészekké, például konzolokká, csatornákkká és formázott szelvényekké. CNC Nyomók pontos szerszámozással és rugalmassági visszatérés-kiegyenlítéssel felszerelt gépek segítségével érhető el a pontos hajlásszög és ívsugár. Vastag lemezek esetén nagy tonnás hidraulikus sajtók (akár 1000 tonna vagy több) szükségesek, és az ívsugár minimális értékét óvatosan kell kiszámítani a repedések megelőzése érdekében – általában a szénacél lemezvastagságának 1,5–2,5-szerese. Gurítás hengerelt vagy görbült alkatrészek, például tartálytestek és csőszakaszok gyártására alkalmazzák. A szerkezeti acélok magas folyáshatára erős berendezéseket és gondos folyamatszabályozást igényel a kívánt geometria eléréséhez anyagi integritás megtartása mellett. Üzemünk fejlett CNC-sajtók és lemezgördítő gépek segítségével kezeli a különféle vastagságú lemezeket és hajlítási konfigurációkat.
Szerkezeti acélalkatrészek hegesztése és összeszerelése
A hegesztés a szerkezeti acéllemez-összeállítások elsődleges rögzítési módszere. Gáz-fémes ívsúlyozás (GMAW/MIG) széles körben használják magas lerakódási sebessége és hatékonysága miatt szénacél- és HSLA-acéllemezeknél. A "szálosított" fémcsapás mély behatolást biztosít, és alkalmas vastagabb szelvényekhez és helyszíni hegesztéshez. Elmerülő íves szövés (SAW) hosszú, egyenes varratok hegesztésére használják nehéz lemezalkatrészek gyártásánál, kiváló minőségű hegesztéseket és kitűnő behatolást nyújtva. Rozsdamentes acélhoz és kritikus alkalmazásokhoz Gázvédett volframív-hegesztés (TIG) kiváló vezérelhetőséget és tisztaságot biztosít. Vastagabb lemezek vagy magasabb széntartalmú minőségek esetén előmelegítés szükséges a hidrogén okozta repedések megelőzésére. A hegesztés utáni hőkezelés (PWHT) előírható a maradó feszültségek levezetésére és a szakítószilárdság visszaállítására. Az összes hegesztést tanúsított hegesztők végzik, érvényes Hegesztési Eljárási Specifikációk (WPS) szerint, hogy biztosítsák a szerkezeti integritást.
Szerkezeti acéllemezek fúrása, dörzsölése és megmunkálása
A szerkezeti acéllemezek gyakran lyukakat igényelnek csavaros kapcsolatokhoz, réseket állításhoz vagy megmunkált felületeket illesztő alkatrészekhez. CNC fúrás és lyukasztás a rendszerek pontos lyukelhelyezést és következetes minőséget biztosítanak. Nagy lemezek több lyukkal történő feldolgozására a sugárvonalas és a kapus fúrógépek hatékony feldolgozást tesznek lehetővé. CNC Frészlés és fúrás az utómegmunkálási műveleteket akkor hajtják végre, amikor pontos méreti tűrések vagy felületi minőség szükséges, például csapágyfészkek vagy megmunkált élek esetében. Ezek a másodlagos műveletek biztosítják, hogy az összeszerelt alkatrészek megfelelően illeszkedjenek egymáshoz az összeszerelés során, és teljesítsék a végső alkalmazás szigorú követelményeit.
Felületkezelés és korrózióvédelem
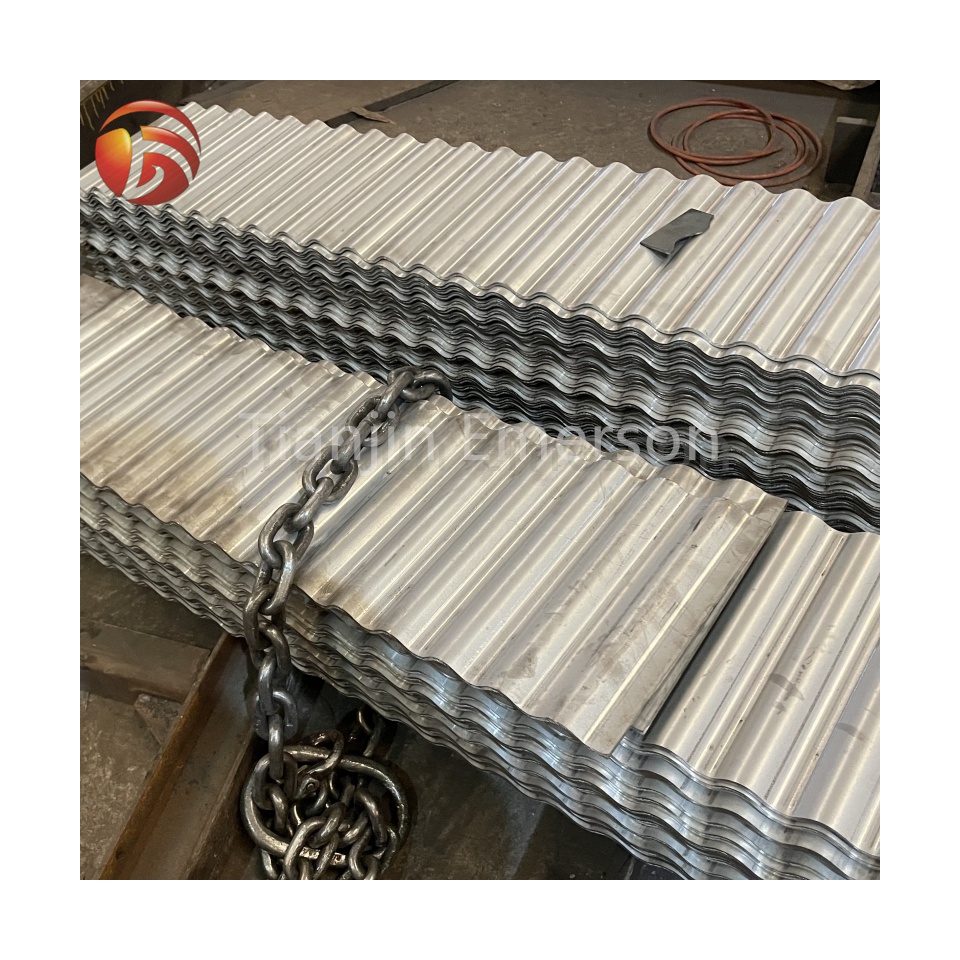
A felületkezelés elengedhetetlen a szerkezeti acéllemezek korrózió elleni védelméhez és szolgálati idejük meghosszabbításához. Abrazív fúrás (homokszórás vagy homokfúvás) eltávolítja a gyári oxidréteget, a rozsdát és a szennyeződéseket, így egy tiszta felületi profil jön létre a bevonat tapadásához. Meleg horganyzás kiváló korrózióvédelmet nyújt, mivel egy metallurgikusan kötött cinkbevonatot képez, amely mind határfelületi, mind áldozati védelmet biztosít. Porfestés és ipari festés a rendszerek tartós, esztétikusan vonzó felületi minőséget nyújtanak beltéri és kültéri alkalmazásokhoz. Rozsdamentes acéllemezek esetében, passziváció visszaállítja az inaktív oxidréteget a gyártás után. A felületkezelés kiválasztása a használati környezettől, a szükséges élettartamtól és az esztétikai követelményektől függ. Üzemünk korszerű befejező szolgáltatásokat kínál, hogy különféle projektspecifikációknak megfeleljen.
Minőségbiztosítás és ellenőrzés
A minőségellenőrzés beépített része a szerkezeti acéllemezek lemezfeldolgozásának teljes folyamatának. Méretellenőrzés koordináta-mérőgépek (CMM), tolómérők és mérőeszközök segítségével ellenőrizzük, hogy a vágott, hajlított és fúrt alkatrészek megfelelnek-e a rajzi tűréseknek. Horgonyvizsgálat vizuális vizsgálatot, festékpenetrációs vizsgálatot, mágneses részecskés vizsgálatot és ultrahangos vizsgálatot foglal magában a felületi és belső hibák észlelésére. Anyag nyomon követhetőség a gyártmányvizsgálati jelentések (MTR) és a hőszámok nyomon követése révén biztosított, így minden alkatrész visszavezethető az eredeti acélforrására. Töltési tesztelés kritikus szerelvényeken végezhető el a szerkezeti teljesítmény ellenőrzésére. Az ASTM, az AWS D1.1 és az ISO 9001 nemzetközi szabványoknak való megfelelés biztosítja, hogy a gyártott alkatrészek kielégítsék a legmagasabb minőségi és biztonsági követelményeket.
Iparágak szerinti alkalmazások
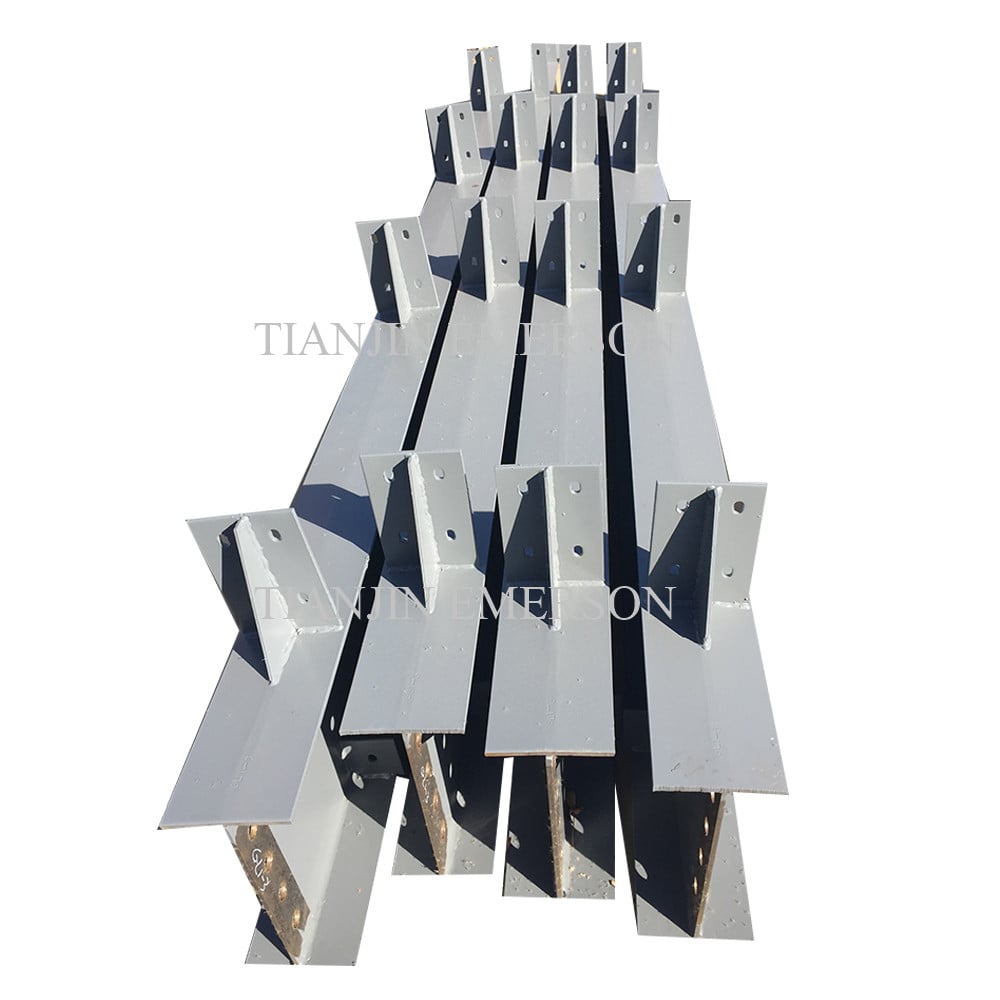
A lemezfeldolgozási technikákkal feldolgozott szerkezeti acéllemezek széles körű alkalmazásra találnak. A építőipar , alaplemezeket, csatlakozó konzolokat, merevítő lemezeket és beágyazási elemeket készítenek belőlük acélvázakhoz és hidakhoz. A ipari gépek , gépalapokká, vázakká, tartókká és védőburkolatokká alakulnak. A autóipar és Szállítás szektorokban alvázalkatrészek, pótkocsivázak és nagy teherbírású konzolok gyártására használják őket. Energia és energia termelés létesítmények berendezéstartók, platformok és nyomástartó edények alkatrészeinek gyártásához támaszkodnak a szerkezeti acéllemezekre. Anyagmozgató rendszerekben szállítószalag-tartók, raktározó rendszerek és tároló szerkezetek készítésére használják őket. A nehézépítéstől a precíziós berendezésekig a fejlett lemezfeldolgozási technikákkal feldolgozott szerkezeti acéllemezek biztosítják azt az erőt, tartósságot és megbízhatóságot, amelyre a modern ipar szüksége van.