Johdanto: Rakenteellisten teräslevyjen rooli nykyaikaisessa valmistuksessa
Rakenneterälevyt ovat perusmateriaaleja levytöiden teollisuudessa ja muodostavat tukipilarin lukemattomille valmistetulle komponentille rakennus-, kone-, autoteollisuuden ja teollisuuslaitteiden aloilla. Toisin kuin koteloiden ja koristelevyjen valmistukseen käytetyt ohuet levyt, rakenneterälevyt ovat yleensä 3–150 mm paksuisia ja niitä on suunniteltu kantamaan merkittäviä kuormia, kestämään iskuja ja tarjoamaan pitkäaikaista kestävyyttä vaativissa olosuhteissa. Levytöissä näitä levyjä käsitellään laajassa toimintosarjassa – leikkaus, taivutus, poraus, hitsaus ja pinnankäsittely – jotta niistä saadaan rakenneteräkset, alustalevyt, konekehikset, liitoskohdat ja kuormia kantavat kokoonpanot. Rakenneterälevyjen strateginen valinta ja käsittely vaikuttavat suoraan valmiin tuotteen lujuuteen, turvallisuuteen ja käyttöikään, mikä tekee niistä välttämättömiä sekä raskas teollisuudessa että tarkkuustekniikassa.
Materiaalin valinta: Oikean rakenneteräslaadun valinta
Sopivan rakenneteräslaadun valinta on ensimmäinen ratkaisevan tärkeä vaihe levytöissä. Yleisimmin käytetyt laadut ovat Astm a36 s235JR, alhaisen hiilipitoisuuden teräs, joka tarjoaa erinomaisen hitsattavuuden ja muovattavuuden sekä vähimmäislujuuden 250 MPa; ASTM A572 Grade 50 s355J2, korkealujuusalueen (HSLA) teräs, joka tarjoaa 345 MPa:n myötölujuuden raskaampia kuormia vaativiin sovelluksiin; ja ASTM A992 s275JR, joka on standardi leveälaippaisille palkoille ja rakennusrakenteiden kehikoille rakennusten rakentamisessa. Painesäiliö- ja kattilasovelluksissa Astm a516 laadut 55–70 määritellään niiden erinomaisen notkkuuden perusteella. Syövyttävissä ympäristöissä sateenteräs (ASTM A588) tai ruostumaton teräslevyt (304, 316) valitaan. Laadun valinta riippuu vaaditusta myötölujuudesta, hitsattavuudesta, sitkeydestä käyttölämpötiloissa, korrosionkestävyydestä ja kustannustehokkuudesta. Laitoksemme pitää laajoja varastoja näistä laaduista eri paksuuksina täyttääkseen monimuotoiset projektivaatimukset.
Rakenneterälevyjen laserleikkaus ja plasmaleikkaus
Leikkaus on usein ensimmäinen valmistusoperaatio, joka tehdään rakenneterälevyille. Fiber-laserleikkaus on muodostunut suosituimmaksi menetelmäksi ohuille ja keskivahvoille levyille (enintään 25 mm), tarjoamalla erinomaisen tarkkuuden ±0,1 mm:n toleranssien sisällä, kapeat leikkausaukot ja puhtaat, terävät reunat. Hyvin pieni lämpövaikutettu alue säilyttää materiaalin mekaaniset ominaisuudet, ja prosessi on erinomaisen tehokas monimutkaisten geometrioiden käsittelyyn. Paksuille levyille (25–80 mm ja yli) korkealaatuinen plasmaleikkaus tarjoaa kustannustehokkaan ja nopean vaihtoehdon, jolla saavutetaan hyvä reuna-laatu, joka soveltuu seuraavaan hitsaamiseen. Oksytalousleikkaus on edelleen standardi erityisen paksuille levyille (yli 80 mm), tarjoamalla syvän läpäisyn ja alhaiset käyttökustannukset. CNC-ohjatut leikkausjärjestelmät varmistavat toistettavuuden ja tarkkuuden tuotantosarjojen aikana, mahdollistaen tarkan sijoittelun, joka maksimoi materiaalin hyötykäytön ja minimoi jätteen.
CNC-taivutus ja muovaus rakenneterälevyille
Taivutus muuntaa tasaiset rakenneteräslautaset kolmiulotteisiksi komponenteiksi, kuten kiinnikkeiksi, kanaviksi ja muotoiltuiksi osiksi. CNC-painotyynyt tarkkuustyökaluilla ja taipumisen korjausjärjestelmillä varustettuja laitteita käytetään tarkan taivutuskulman ja -säteen saavuttamiseen. Paksujen lautojen käsittelyyn vaaditaan suuritehoisia puristuspalkkikoneita (jopa 1000 tonnia tai enemmän), ja pienin sallittu taivutussäde on laskettava huolellisesti halkeamien estämiseksi – yleensä 1,5–2,5-kertainen paksuus hiiliteräkselle. Rullan kaareutuminen sylinterimäisten tai kaarevien komponenttien, kuten säiliöiden ulkokotelojen ja putkiosien, valmistukseen käytetään taivutusta. Rakenneterästen korkea myötölujuus edellyttää vahvaa laitteistoa ja tarkkaa prosessin valvontaa halutun geometrian saavuttamiseksi ilman materiaalin eheytteen heikentämistä. Laitoksemme käyttää edistyneitä CNC-puristuspalkkikoneita ja levytaivutuskoneita laajan paksuusalueen ja erilaisten taivutuskonfiguraatioiden käsittelyyn.
Rakenneteräskomponenttien hitsaus ja kokoonpano
Hitsaus on pääasiallinen liitosmenetelmä rakenneteräslauta-koostumille. Kaasumetalakselilasaus (GMAW/MIG) käytetään laajalti sen korkeiden saostumisnopeuksien ja tehokkuuden vuoksi hiilikterästen ja HSLA-terästen käsittelyyn. Lämpötila- ja lämpötila-asennus tarjoaa syvän läpäisyn ja soveltuu paksuille osille ja kenttähitsaukseen. Sulkuliimauksen (SAW) alla käytetään pitkien, suorien saumojen hitsaamiseen raskaiden levyjen valmistuksessa, tuottaen korkealaatuisia hitsausliitoksia erinomaisella läpäisyllä. Ruostumattomalle teräkselle ja kriittisille sovelluksille Kaasusuojauspuikkuhitsaus (TIG) tarjoaa erinomaisen säädön ja puhtauden. Esilämmitys saattaa olla tarpeen paksuille levyille tai korkean hiilipitoisuuden laaduille vetyindusoitujen halkeamien estämiseksi. Jälkihitsauslämpökäsittely (PWHT) saattaa olla määritelty jäännösjännitteiden purkamiseksi ja sitkeyden palauttamiseksi. Kaikki hitsaus suoritetaan sertifioitujen hitsaajien toimesta noudattaen hyväksyttyjä hitsausmenetelmäspesifikaatioita (WPS), jotta rakenteellinen eheys varmistetaan.
Rakenneteräksen levyjen poraus, reikätyö ja koneistus
Rakenneteräksen levyjä vaaditaan usein kiinnitysruuvien reikiä varten, säätöraoja varten tai liitettävien komponenttien pintojen koneistamista varten. CNC-poraus ja lävistys järjestelmät tarjoavat tarkan reikäpaikan ja yhtenäisen laadun. Suurille levyille, joissa on useita reikiä, sädeviivakoneet ja portaaliporakoneet mahdollistavat tehokkaan käsittelyn. CNC-mylly ja tuskallinen toimenpiteitä suoritetaan, kun vaaditaan tarkkoja mitatoleransseja tai pinnankarheusvaatimuksia, esimerkiksi laakerinpesäille tai koneistettuille reunuksille. Nämä toissijaiset toimenpiteet varmistavat, että valmistetut komponentit sopivat yhteen kokoonpanossa ja täyttävät lopullisen käyttösovelluksen tiukat vaatimukset.
Pinnankäsittely ja korroosiosuojaus
Pintakäsittely on välttämätöntä rakenneteräksisten levyjen suojaamiseksi korroosiolta ja niiden käyttöiän pidentämiseksi. Hiomapuhallus (hiukkaspuhdistus tai hiekkapuhdistus) poistaa valssauskalan, ruosteen ja epäpuhtaudet, luoden puhtaasti profiloitua pintaa maalien tarttumisen parantamiseksi. Kuuma sinkitys tarjoaa erinomaisen korroosiosuojan muodostaen metallurgisesti sidotun sinkkipinnoituksen, joka tarjoaa sekä este- että uhri-suojan. Jauhemaalaus ja teollisuusmaalaukset järjestelmät tuottavat kestäviä ja esteettisesti miellyttäviä pinnoituksia sisä- ja ulkokäyttöön. Ruostumattomille teräslevyille, passivointi palauttaa passiivisen oksidikerroksen valmistuksen jälkeen. Pinnankäsittelyn valinta riippuu käyttöympäristöstä, vaaditusta käyttöiästä ja esteettisistä vaatimuksista. Laitoksemme tarjoaa kattavia viimeistelypalveluja erilaisten projektien vaatimusten täyttämiseksi.
Laadunvalvonta ja tarkastus
Laadunvalvonta on integroitu rakenneteräksisten levyjen muokkausprosessiin. Mittojen tarkastus koordinaattimittamiskoneiden (CMM), mittaharppujen ja mittauslaitteiden käyttö varmistaa, että leikatut, taivutetut ja poratut komponentit täyttävät piirustusten toleranssit. Kytkennän tarkastusta sisältää visuaalisen tarkastuksen, värimuovitutkinnan, magneettihiihde-tarkastuksen ja ultraäänitutkimukset pinnallisten ja sisäisten vikojen havaitsemiseksi. Materiaalin jäljitettävyys säilytetään tehdas-testausselosteiden (MTR) ja lämpönumerojäljityksen avulla, mikä mahdollistaa jokaisen komponentin jäljittämisen sen alkuperäiseen teräslähteeseen. Kuormitustestaus voidaan suorittaa kriittisissä kokoonpanoissa rakenteellisen suorituskyvyn varmistamiseksi. Vaatimustenmukaisuus kansainvälisiin standardeihin, kuten ASTM, AWS D1.1 ja ISO 9001, takaa, että valmistetut komponentit täyttävät korkeimmat laatu- ja turvallisuusvaatimukset.
Sovelluksia eri teollisuudenaloilla
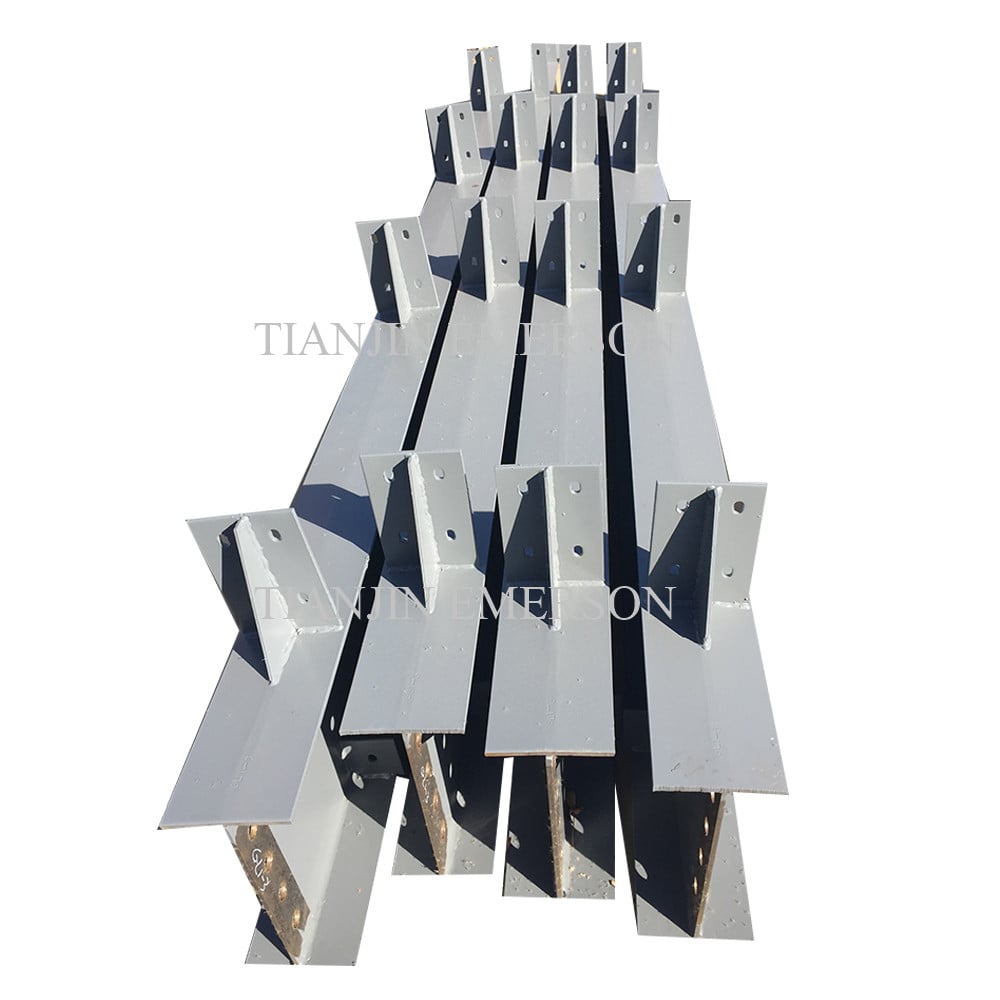
Levytöiden valmistustekniikoilla prosessoituja rakenneteräslauttoja käytetään laajassa sovellusalueessa. rakenne , niistä valmistetaan peruslautat, liitoskiinnikkeet, kulmalautat ja ankkurointikappaleet teräsrakenteisiin ja siltoihin. teollisuuden koneet , niistä tulee koneiden perustat, kehiköt, tuentarakenteet ja suojat. autoteollisuus ja liikenne käyttävät niitä alustakomponentteihin, perävaunukehikiin ja kestäviin kiinnikkeisiin. Energia ja sähköntuotanto teollisuustilat luottavat rakenneteräslautoihin laitteiden tukirakenteisiin, alustoille ja paineastioiden osiin. Materiaalikäsittely järjestelmät käyttävät niitä kuljetusnauhojen tukirakenteisiin, hyllyjärjestelmiin ja varastorakenteisiin. Raskasrakentamisesta tarkkaan laitteistoon rakenneteräslautat, joita on käsitelty edistyneillä levytöiden valmistustekniikoilla, tarjoavat vahvuuden, kestävyyden ja luotettavuuden, joita nykyaikainen teollisuus vaatii.