Introduktion: Præcisionens fundament i pladeformning
CNC-bøjning er blevet en afgørende evne inden for moderne pladebehandling, hvor flade, laserudskårne råmaterialer omdannes til præcise tredimensionale komponenter til brancher som elektrisk udstyr og maskineri samt bilindustrien, HVAC og arkitekturen. I modsætning til manuel pressebremsebetjening – som stærkt afhænger af operatørens færdigheder og justering ved prøve og fejl – bruger CNC-bøjning numerisk computerstyring til at justere bagstoppen, styre trykstempelens dybde og udføre programmerede bøjningssekvenser. Denne digitale kontrol sikrer gentagelighed, reducerer affald og forkorter opsætningstiden, hvilket gør den uundværlig både til prototypeudvikling og serieproduktion. I en fremstillingsmiljø, hvor tolerancekrav, monteringspræcision og leveringstidsfrister bliver stadig mere krævende, udgør CNC-bøjning den præcise grundsten, der understøtter effektiv efterfølgende svejsning, montage og overfladebehandling.
Sådan fungerer CNC-bøjning i en moderne fremstillingsarbejdsgang
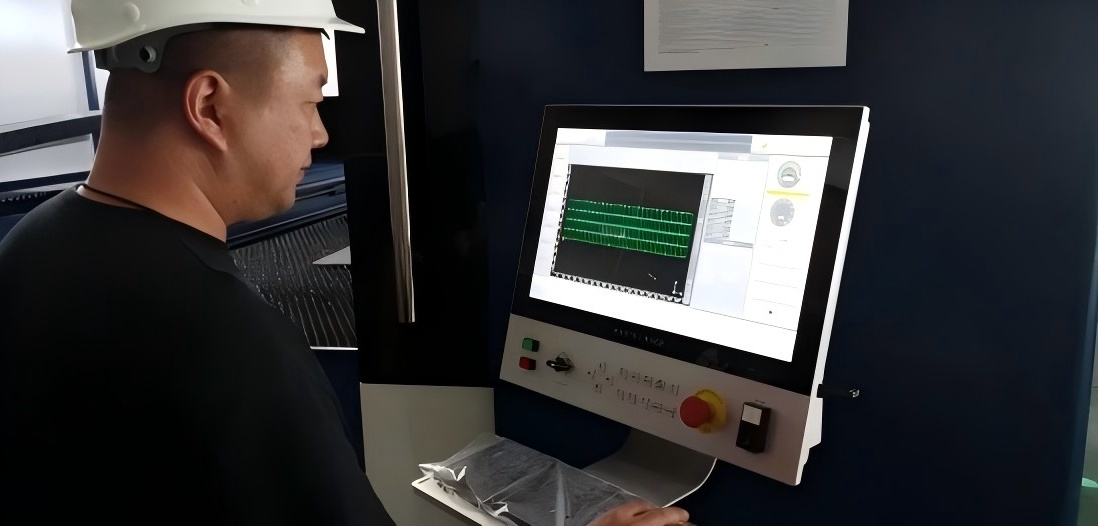
En CNC-bøjemaskine former plade metal ved at spænde emnet mellem en stempel og en dør og anvende kontrolleret kraft langs en bøjelinje. CNC-styringen styrer bagmålepositionen, bøjedybden og sekvensen i henhold til et program, der er genereret ud fra CAD-data. Moderne systemer inkluderer ofte måling af bøjevinklen i realtid, automatisk korrektion af værktøjets buet form (crowning) samt offline-programmeringssoftware, der simulerer bøjesekvensen før produktionen. I en integreret fremstillingsproces for plade metal følger CNC-bøjning efter laserskæring og foregår før svejsning eller montage. Da den flade tegning udvikles med korrekte bøjetillæg og K-faktorer, passer det skårne emne præcist til formningsprogrammet. Denne integration reducerer manuelle beregninger, forhindrer værktøjskollisioner og sikrer, at både det første stykke og efterfølgende produktionsdele er dimensionelt ensartede.
Præcision, gentagelighed og dimensionskontrol
Den vigtigste fordel ved CNC-bøjning er dens evne til at opretholde stramme tolerancegrænser over hele produktionsløbet. Mens manuel bøjning kan variere med flere grader fra en del til den næste, kan CNC-pressemaskiner fastholde bøjevinkler inden for ±0,5 grad, og avancerede systemer kan opnå endnu strammere tolerancer for kritiske komponenter. Flanglængder, hullers placering i forhold til bøjelinjer samt indvendige radier er lige så reproducerbare. Denne præcision er afgørende for kabinetter med udskiftelige paneler, chassis med monteringsgrænseflader samt beslag, der skal alignere med lejer, aksler eller sammenkoblede konstruktioner. Reproducerbarhed reducerer også efterbearbejdning og monteringstid, hvilket sænker de samlede fremstillingsomkostninger. For købere af specialfremstillede metaldele er angivelse af CNC-bøjning en praktisk måde at sikre, at komponenterne passer sammen som designet og fungerer pålideligt under brug.
Udbøjningskompensation: Løsning af en grundlæggende omformningsudfordring
Springback – den elastiske genopretning af metal efter at bøjekraften er frigivet – er en af de mest vedvarende udfordringer inden for pladeformning. Blødt stål kan have en springback på 0,5 til 2 grader, mens rustfrit stål og højstyrkelegeringer kan overstige 3 grader. Uden kompensation kan en programmeret 90-graders bøjning resultere i en færdig vinkel på 88 grader eller mindre. CNC-bøjemaskiner håndterer dette ved at beregne den nødvendige overbøjning og justere stempeldybden i realtid. Nogle maskiner bruger vinkelmålingssensorer, der registrerer den faktiske bøjevinkel under formningen og automatisk korrigerer slaglængden. Andre bygger på materiale-specifikke springback-databaser og adaptive algoritmer. Denne funktion er særligt vigtig ved bearbejdning af rustfrit stål, aluminium og avancerede højstyrkestål, hvor springback er betydelig og varierende. Effektiv springback-kompensation sikrer, at hver enkelt bøjning opfylder konstruktionsspecifikationen – uanset variationer mellem materialepartier.
CAD/CAM-integration og automatiserede bøjeceller
CNC-bøjning er mest effektiv, når den integreres i en digital fremstillingsarbejdsgang. Software til offline-programmering importerer 3D-modeller, udfolder dem til flade mønstre og genererer optimerede bøjningsprogrammer. Denne digitale proces sikrer, at bøjeforlængelser, K-faktorer og værktøjsvalg er konsekvente med laserskæringsprogrammet. Når der er tilsluttet automatiserede lager- og hentningssystemer, robotbaseret håndtering og produktionsovervågning, bliver CNC-bøjning en del af en automatiseret bøjecelle, der er i stand til hurtig omskiftning og produktion af mange forskellige dele. Denne integration reducerer fejl ved manuel dataindtastning, forkorter opsætningstiden og gør det muligt for fremstillere at reagere hurtigt på designændringer. For moderne pladebehandling transformerer CAD/CAM-integrationen CNC-bøjning fra en selvstændig operation til et strategisk link mellem design og færdig montage.
Værktøjsfleksibilitet og fremstilling af komplekse dele
CNC-pressegænger kan håndtere et bredt udvalg af værktøjer, herunder standardstempel og V-formede døder, radiusværktøjer, kantfoldningsdøder og sektionelle stempel til komplekse geometrier. Værktøjer med hurtig udskiftning samt automatiske værktøjsudskiftere reducerer indstillingsperioden fra timer til minutter og gør det muligt at skifte effektivt mellem forskellige opgaver. CNC-styringen gemmer biblioteker med værktøjer og bøjeprogrammer, så gentagne opgaver kan kaldes frem øjeblikkeligt. For dele med flere bøjninger i forskellige retninger kan roterende og kantede værktøjer nå svært tilgængelige områder. Denne fleksibilitet gør det muligt at fremstille komplekse kabinetter, kanaler, kasser og specialprofiler uden dedikerede faste værktøjer, hvilket gør CNC-bøjning egnet både til prototypering og serieproduktion. Værktøjsvalget påvirker også bøkekvaliteten: korrekte åbninger i V-døder, minimale bøgeradier og overfladebeskyttelse forhindrer revner og ridser.
Anvendelser på tværs af industrier og kvalitetssikring
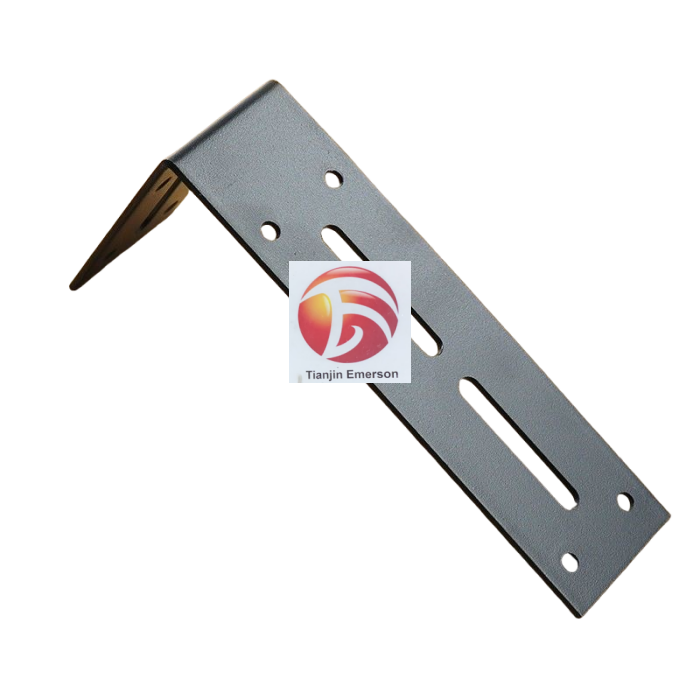
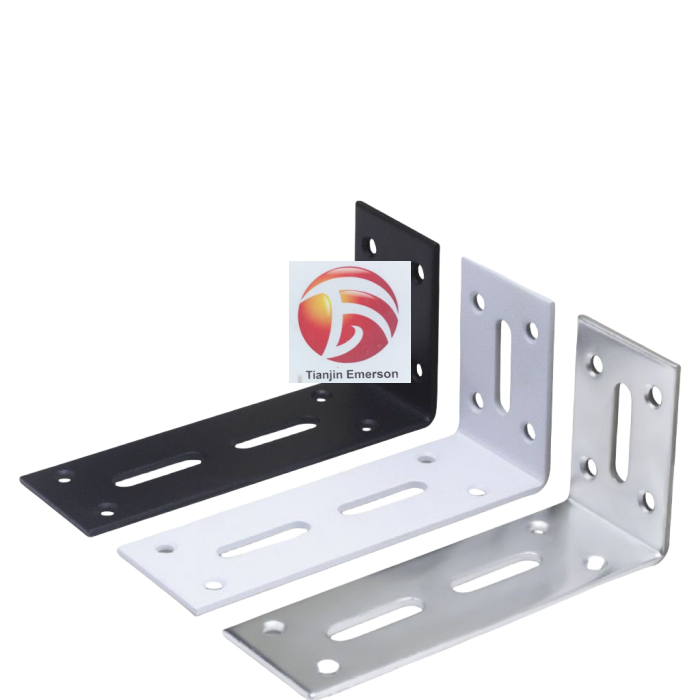
CNC-bøjning understøtter en bred vifte af industrier. I el- og elektronikindustrien fremstiller den kabinetter, chassis og monteringsplader. I VVK-industrien producerer den kanaler og overgangsdele. Automobil- og transportsektoren er afhængig af CNC-bøjede beslag, rammer og konstruktionsdele. Industriel maskineri bruger bøjede beskyttelsesdele, dæksler og maskinbasier. Arkitektonisk metalværk drager fordel af præcist formede facadepaneler, afløbskanter og profiler. Udstyr til fødevare- og farmaceutisk industri kræver hygiejnisk rustfrit stål-kabinetter, der er fremstillet med stramme tolerancer. Kvalitetssikring er integreret i hele processen: Første-artikel-inspektion validerer bøjningsprogrammet, mellemkontroller overvåger vinkler og mål under produktionen, og endelig inspektion bekræfter overensstemmelse med tegningerne. Når CNC-bøjning kombineres med laserskæring, svejsning og overfladebehandling, sikrer den, at tilpassede plade-metal-komponenter opfylder specifikationerne for pasform, styrke og udseende.
Konklusion: En strategisk kompetence for moderne fremstilling
CNC-bøjning er udviklet fra en grundlæggende formningsproces til en strategisk kompetence, der definerer kvaliteten, effektiviteten og konkurrenceevnen i moderne pladebehandling. Dens præcision, gentagelighed, kompensation for elastic tilbageføring, integration med CAD/CAM samt fleksibilitet i værktøjer gør det muligt for fremstillere at producere komplekse dele med minimalt spild og korte leveringstider. For købere af skræddersyede metaldele sikrer specifikation af CNC-bøjning, at dele passer, fungerer og yder som designet. For fremstillere er investering i avancerede CNC-pressemaskiner og kompetent programmering afgørende for at opfylde de krævende tolerancer og leveringstidsfrister, som markedet kræver i dag. Når fremstillingen fortsætter med at udvikle sig, vil CNC-bøjning forblive hjertet i præcisionspladebehandling og muliggøre innovation inden for alle industrielle sektorer.