Úvod: Přesnost jako základ tváření plechů
CNC ohýbání se stalo klíčovou schopností moderní výroby plechových dílů, při níž se z rovných laserem řezaných заготовок vyrábějí přesné trojrozměrné součásti pro průmyslové odvětví od elektrických zařízení a strojů až po automobilový průmysl, systémy VZT a architekturu. Na rozdíl od ručního ohýbání na lisy, které závisí především na dovednostech obsluhy a opakovaném ladění metodou pokus–omyl, CNC ohýbání využívá číselnou počítačovou kontrolu k nastavení polohy zádržného rozměru, řízení hloubky pohybu ramene a provádění naprogramovaných posloupností ohýbání. Tato digitální kontrola zajišťuje opakovatelnost, snižuje odpad a zkracuje dobu nastavení, čímž se stává nezbytnou technologií jak pro vývoj prototypů, tak pro sériovou výrobu. V prostředí výroby plechových dílů, kde jsou stále přísnější požadavky na přesnost rozměrů, přiléhavost dílů a dodací lhůty, poskytuje CNC ohýbání přesný základ, který umožňuje efektivní následné svařování, montáž a dokončovací operace.
Jak funguje CNC ohýbání v moderním výrobním procesu
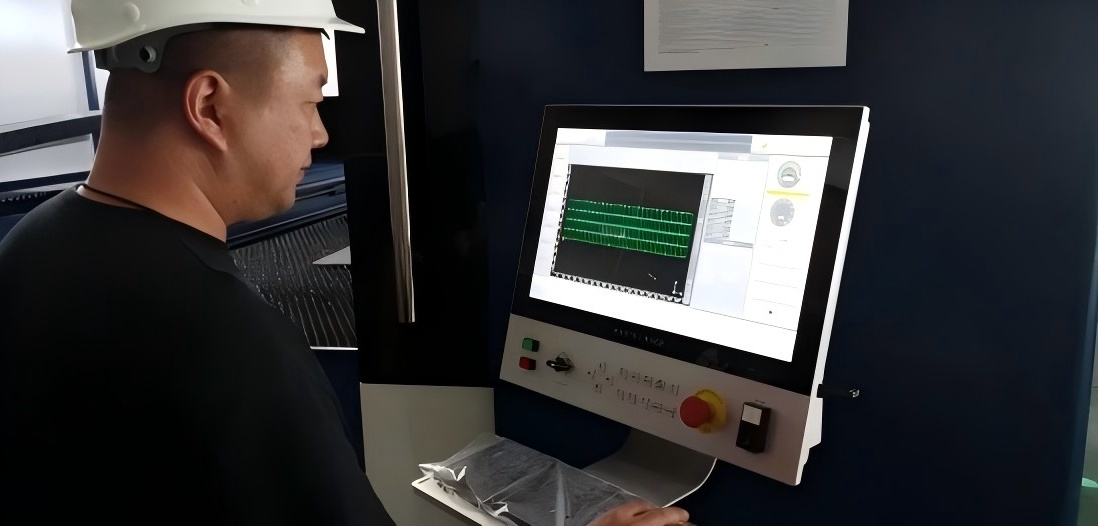
CNC ohýbačka tvaruje plechové díly tak, že upne obrobek mezi nástroj (punch) a matrici (die) a podél lomové čáry aplikuje řízenou sílu. CNC řídicí jednotka řídí polohu zádržného zařízení (backgauge), hloubku ohybu a pořadí ohýbání podle programu vytvořeného na základě dat z CADu. Moderní systémy často zahrnují měření úhlu v reálném čase, automatické vyrovnání průhybu (automatic crowning) a software pro programování mimo provoz (offline programming), který simulují posloupnost ohýbání ještě před výrobou. V integrovaném pracovním postupu výroby plechových dílů následuje CNC ohýbání po laserovém řezání a předchází svařování nebo montáži. Protože rozevřený tvar (flat pattern) je navržen s přesnými přírůstky pro ohyb (bend allowances) a koeficienty K (K-factors), přesně odpovídá výchozí plechová заготовka programu tváření. Tato integrace snižuje nutnost ručních výpočtů, zabrání kolizím nástrojů a zajišťuje, že první vzorek i následné výrobní díly mají rozměrovou shodu.
Přesnost, opakovatelnost a rozměrová kontrola
Nejdůležitější výhodou CNC ohýbání je jeho schopnost udržovat přísné tolerance po celou dobu výroby. Zatímco ruční ohýbání se může lišit o několik stupňů mezi jednotlivými díly, CNC ohýbací lisy dokáží udržovat úhel ohýbání v rozmezí ±0,5 stupně a pokročilé systémy dokáží dosáhnout ještě přesnějších tolerancí pro kritické součásti. Stejně opakovatelné jsou i délky přírub, polohy otvorů vzhledem k čáram ohýbání a vnitřní poloměry. Tato přesnost je nezbytná pro kryty s odnímatelnými panely, rámy se montážními rozhraními a konzoly, které musí přesně zapadat do ložisek, hřídelí nebo jiných spojovaných konstrukcí. Opakovatelnost také snižuje nutnost oprav a dobu montáže, čímž se snižují celkové náklady na výrobu. Pro zakazníky vyrobených kovových dílů je specifikace CNC ohýbání praktickým způsobem, jak zajistit, že součásti budou přesně sedět podle návrhu a budou spolehlivě fungovat v provozu.
Kompenzace pružného zpětného ohnutí: Řešení základního problému tváření
Zpětná pružná deformace – tj. pružné vrácení kovu do původního tvaru po uvolnění ohybové síly – je jednou z nejtrvalejších výzev při tváření plechů. Mírná ocel se může vrátit o 0,5 až 2 stupně, zatímco nerezová ocel a slitiny s vysokou pevností mohou překročit 3 stupně. Bez kompenzace může naprogramovaný ohyb o 90 stupňů vést k konečnému úhlu 88 stupňů nebo méně. CNC ohybové systémy tento jev řeší výpočtem požadovaného přeohybu a reálným přizpůsobením hloubky zdvihu. Některé stroje používají senzory pro měření úhlu, které během tváření detekují skutečný úhel ohybu a automaticky upravují zdvih. Jiné spoléhají na databáze zpětné pružné deformace specifické pro jednotlivé materiály a adaptivní algoritmy. Tato funkce je zvláště důležitá při zpracování nerezové oceli, hliníku a pokročilých vysoce pevnostních ocelí, u nichž je zpětná pružná deformace výrazná a proměnná. Účinná kompenzace zpětné pružné deformace zajistí, že každý ohyb splní konstrukční specifikaci bez ohledu na rozdíly mezi jednotlivými šaržemi materiálu.
Integrace CAD/CAM a automatické ohýbací buňky
CNC ohýbání je nejúčinnější, pokud je začleněno do digitálního výrobního pracovního postupu. Software pro offline programování importuje 3D modely, rozvine je do rovinných vzorů a vygeneruje optimalizované ohýbací programy. Tento digitální řetězec zajišťuje, že přípustné odchylky při ohýbání, koeficienty K a výběr nástrojů jsou konzistentní s programem pro laserové řezání. Pokud je propojen se systémy automatického skladování a vybírání, robotickou manipulací a sledováním výroby, stává se CNC ohýbání součástí automatické ohýbací buňky schopné rychlé výměny nastavení a výroby s vysokou směsí položek. Tato integrace snižuje chyby způsobené ručním zadáváním dat, zkracuje čas potřebný na nastavení a umožňuje výrobcům rychle reagovat na změny v návrhu. Pro moderní výrobu plechových dílů transformuje integrace CAD/CAM CNC ohýbání z izolované operace na strategický článek mezi návrhem a dokončenou sestavou.
Pružnost nástrojů a výroba složitých dílů
CNC lisy pro ohýbání umožňují použití široké škály nástrojů, včetně standardních razítek a V-destiček, nástrojů pro zaoblení, destiček pro zahnutí okrajů a článkových razítek pro složité geometrie. Rychlovýměnné nástroje a automatické výměnníky nástrojů snižují dobu nastavení z hodin na minuty, což umožňuje efektivní přepínání mezi jednotlivými úkoly. CNC řídící jednotka ukládá knihovny nástrojů a programy ohýbání, takže se opakující úkoly dají okamžitě vyvolat. U dílů s více ohuby v různých směrech umožňují rotující a nakláněcí nástroje přístup do obtížně dostupných míst. Tato pružnost umožňuje výrobu složitých krytů, profilů, krabic a speciálních profilů bez nutnosti specializované pevné výrobní technologie, čímž se CNC ohýbání stává vhodným jak pro vývoj prototypů, tak pro sériovou výrobu. Výběr nástrojů také ovlivňuje kvalitu ohýbání: správné šířky otvoru V-destiček, minimální poloměry ohýbání a ochrana povrchu zabrání praskání a poškrábání.
Aplikace v různých odvětvích a zajištění kvality
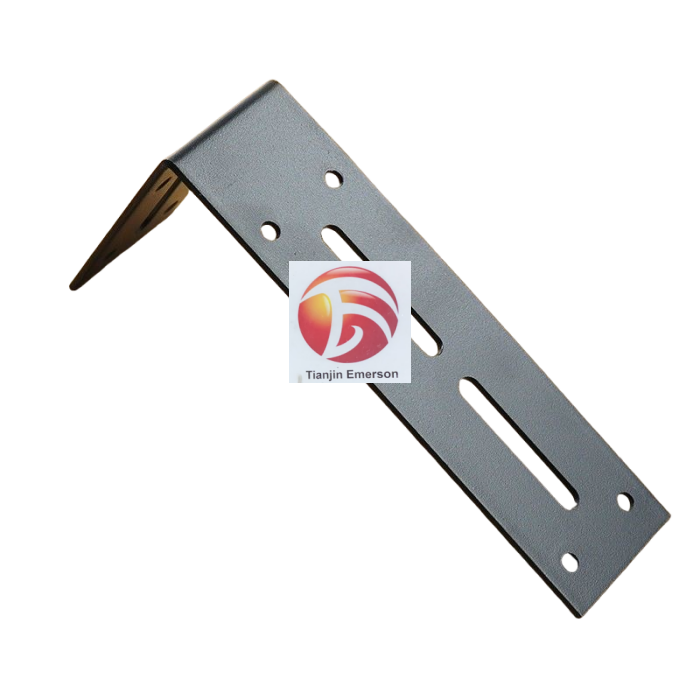
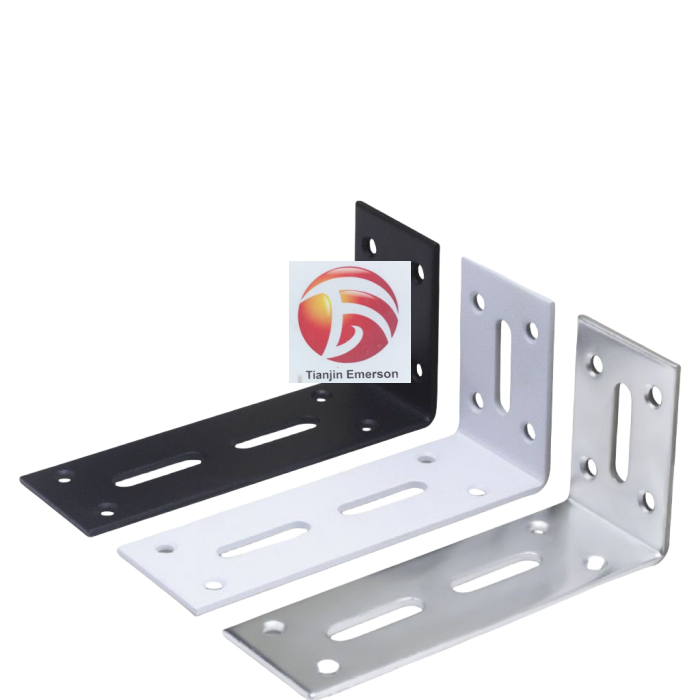
CNC ohýbání podporuje širokou škálu průmyslových odvětví. V elektrotechnice a elektronice se z něj vyrábějí skříně, rámy a montážní desky. V oblasti vytápění, ventilace a klimatizace (HVAC) se vyrábějí potrubí a přechodové díly. Automobilový a dopravní průmysl spoléhá na CNC ohýbané konzoly, rámy a konstrukční součásti. Průmyslové stroje využívají ohýbané ochranné kryty, kryty a základny strojů. Architektonické kovové práce profitují z přesně tvarovaných fasadních panelů, střešních krytin a dekorativních lišt. Zařízení pro potravinářský a farmaceutický průmysl vyžadují hygienické nerezové skříně s vysokou přesností tvarování. Zajištění kvality je integrováno do celého procesu: kontrola prvního vzorku ověřuje program pro ohýbání, během výroby se provádí kontroly úhlů a rozměrů a koneční kontrola potvrzuje soulad s výkresy. Pokud je CNC ohýbání kombinováno s laserovým řezáním, svařováním a povrchovou úpravou, zajišťuje, že individuální plechové součásti splňují specifikace co se týče přesného pasování, pevnosti i vzhledu.
Závěr: Strategická schopnost pro moderní výrobu
CNC ohýbání se vyvinulo z základní operace tvarování na strategickou schopnost, která určuje kvalitu, efektivitu a konkurenceschopnost moderní výroby plechových dílů. Jeho přesnost, opakovatelnost, kompenzace pružného zpětného prohnutí, integrace s CAD/CAM a flexibilita nástrojů umožňují výrobcům vyrábět složité součásti s minimálním odpadem a krátkými dodacími lhůtami. Pro kupující zakázkových kovových komponent zajišťuje specifikace CNC ohýbání, že díly budou správně sedět, plnit svou funkci a chovat se podle návrhu. Pro výrobce je investice do pokročilých CNC lisy a do kvalifikovaného programování nezbytná, aby splnili náročné tolerance a dodací lhůty dnešního trhu. S dalším rozvojem výroby bude CNC ohýbání i nadále ležet v srdci přesné výroby plechových dílů a umožňovat inovace ve všech průmyslových odvětvích.