مقدمة: دور صفائح الفولاذ الإنشائية في التصنيع الحديث
تُعَدُّ صفائح الفولاذ البنائية موادَّ أساسيةً في صناعة معالجة الصفائح المعدنية، وتؤدي دور العمود الفقري لمكوناتٍ مصنَّعةٍ لا تُحصى في قطاعات البناء والآلات والسيارات والمعدات الصناعية. وعلى عكس صفائح المعدن الرقيقة المستخدمة في التغليف والألواح الزخرفية، تتراوح سماكة صفائح الفولاذ البنائية عادةً بين ٣ مم و١٥٠ مم فأكثر، وهي مصمَّمة هندسيًّا لتحمل أحمالٍ كبيرةٍ، ومقاومة الصدمات، وتقديم متانةٍ طويلة الأمد في البيئات الصعبة. وفي عمليات معالجة الصفائح المعدنية، تخضع هذه الصفائح لتسلسلٍ شاملٍ من العمليات يشمل القصَّ والثني والحفر واللحام ومعالجة السطح، لتحويلها إلى دعائم بنائية ولوحات قواعد وإطارات آلات ونقاط اتصال وتجميعات حاملة للأحمال. ويؤثر الاختيار الاستراتيجي لهذه الصفائح البنائية وعمليات معالجتها تأثيرًا مباشرًا في قوة المنتج النهائي المصنَّع وسلامته ومدة خدمته، ما يجعلها عنصرًا لا غنى عنه في كلٍّ من الصناعات الثقيلة والهندسة الدقيقة.
اختيار المواد: اختيار درجة الفولاذ الهيكلي المناسبة
يُعَدُّ اختيار درجة فولاذ هيكلي مناسبة الخطوة الحرجة الأولى في معالجة صفائح المعدن. وتشمل الدرجات الأكثر استخدامًا ASTM A36 ، وهو فولاذ منخفض الكربون يمتاز بقابلية ممتازة للحام والتشكيل، وقوته الانشائية الدنيا تبلغ ٢٥٠ ميجا باسكال؛ ASTM A572 Grade 50 ، وهو فولاذ سبائكي منخفض السبائك عالي القوة، ويوفِّر قوة انضغاطية تبلغ ٣٤٥ ميجا باسكال لتطبيقات الأحمال الثقيلة؛ و Astm a992 ، وهي الدرجة القياسية المستخدمة في العوارض ذات الأجنحة العريضة والإطارات الهيكلية في إنشاء المباني. أما بالنسبة لتطبيقات أوعية الضغط والغلايات، ASTM A516 فإن الدرجات من ٥٥ إلى ٧٠ تُحدَّد لامتلاكها مقاومة استثنائية للانكسار عند وجود شقوق. وفي البيئات المسببة للتآكل، الفولاذ المقاوم للتعرية (ASTM A588) أو تُختار صفائح الفولاذ المقاوم للصدأ (٣٠٤، ٣١٦) ويتوقف اختيار الدرجة على القوة الانشائية المطلوبة، وقابلية اللحام، والمتانة عند درجات حرارة التشغيل، ومقاومة التآكل، والجدوى الاقتصادية. وتتمتّع مرافقنا بمخزون واسع من هذه الدرجات وبسماكات مختلفة لتلبية متطلبات المشاريع المتنوعة.
قصّ الألواح الفولاذية الإنشائية بالليزر والبلازما
يُعتبر القصّ في كثيرٍ من الأحيان أول عملية تصنيع تُجرى على الألواح الفولاذية الإنشائية. قطع الليزر بالألياف أصبحت تقنية قصّ الليزر الطريقة المفضَّلة للألوان الرقيقة إلى المتوسطة السُمك (حتى ٢٥ مم)، حيث تحقِّق دقةً استثنائيةً بتسامحاتٍ لا تتجاوز ±٠٫١ مم، وعرض شقٍّ ضيِّقٍ جدًّا، وأطرافًا نظيفةً خاليةً من الحواف الزائدة. كما أن منطقة التأثير الحراري الضئيلة تحافظ على الخصائص الميكانيكية للمادة، وتتميَّز هذه الطريقة بكفاءتها العالية عند قصّ الأشكال الهندسية المعقدة. أما بالنسبة للألوان السميكة (من ٢٥ مم إلى ٨٠ مم وما بعدها)، فإن قصّ البلازما عالي الدقة يوفِّر بديلاً اقتصاديًّا وسريعًا، ويحقِّق جودةً جيدةً للأطراف تصلح للحام اللاحق. القطع بالأوكسي وقود يبقى قصّ اللهب التقليدي المعيارَ المتَّبعَ للألوان فائقة السُمك (أكثر من ٨٠ مم)، إذ يوفِّر اختراقًا عميقًا وتكاليف تشغيل منخفضة. وتضمن أنظمة القص الخاضعة للتحكم الرقمي عبر الحاسوب (CNC) التكرارية والدقة في جميع دورات الإنتاج، ما يسمح بوضع القطع بدقة عالية لتحقيق أقصى استفادة ممكنة من المادة وتقليل الهدر إلى أدنى حدٍّ ممكن.
ثني وتشكيل الألواح الفولاذية الإنشائية باستخدام أنظمة التحكم الرقمي عبر الحاسوب (CNC)
الثني يحوّل صفائح الفولاذ البنائية المسطحة إلى مكونات ثلاثية الأبعاد مثل الدعائم والقنوات والأقسام المشكَّلة. مكابس CNC تُستخدم آلات الثني المزودة بأدوات دقيقة وتعويض الانحناء العكسي لتحقيق زوايا أنابيب ونصف أقطار دقيقة. أما بالنسبة للصفائح السميكة، فيلزم استخدام آلات ثني هيدروليكية ذات طاقة كبيرة (تصل إلى ١٠٠٠ طن أو أكثر)، ويجب حساب أصغر نصف قطر انحناء بدقة لمنع التشقق—عادةً ما يكون ما بين ١٫٥ و٢٫٥ ضعف سماكة الصفيحة للفولاذ الكربوني. ثني بالتدوير يُطبَّق الثني الأسطواني أو المنحني على المكونات الأسطوانية أو المنحنية مثل أغلفة الخزانات وأقسام الأنابيب. وتتطلب مقاومة الخضوع العالية للفولاذ البنائي معدات قوية ورقابة دقيقة على العملية لتحقيق الشكل المطلوب دون المساس بسلامة المادة. وتستخدم منشآتنا آلات ثني هيدروليكية تحكم رقمي حاسوبي متقدمة وآلات لثني الصفائح لمعالجة مجموعة واسعة من السماكات وتكوينات الثني.
لحام وتركيب مكونات الفولاذ البنائي
اللحام هو الطريقة الأساسية لتوصيل تجميعات صفائح الفولاذ البنائي. لحام القوس المعدني بالغاز (GMAW/MIG) يُستخدَم على نطاق واسع نظراً لمعدلات الترسيب العالية وكفاءته في الصلب الكربوني وصلب HSLA. لحام القوس ذو النواة السائلة (FCAW) يوفر اختراقاً عميقاً ومناسب للأقسام السميكة وللحُفر الميداني. لحام القوس المغمور (SAW) يُستخدَم في اللحامات الطويلة المستقيمة على أجزاء الصفيح الثقيلة، ويُنتج لحامات عالية الجودة باختراق ممتاز. أما بالنسبة للصلب المقاوم للصدأ والتطبيقات الحرجة، اللحام القوسي بالتنغستن الغازي (TIG) يوفّر تحكّماً فائقاً ونظافة ممتازة. وقد يلزم تسخين مبدئي للأجزاء السميكة أو الدرجات ذات المحتوى الكربوني الأعلى لمنع التشقق الناتج عن الهيدروجين. وقد يُحدَّد إجراء معالجة حرارية بعد اللحام (PWHT) لتخفيف الإجهادات المتبقية واستعادة المقاومة الميكانيكية. ويتم تنفيذ جميع عمليات اللحام بواسطة عمال لحام معتمدين وفقاً لمواصفات إجراءات اللحام المؤهلة (WPS) لضمان السلامة الإنشائية.
الحفر، والثقب، والتشغيل الآلي لصفائح الفولاذ الإنشائي
غالباً ما تتطلب صفحات الفولاذ الإنشائي ثقوباً للوصلات المسمارية، أو شقوقاً للضبط، أو أسطح تشغيل آلي لتركيب المكونات المتقابلة. حفر CNC و الضرب توفر الأنظمة تحديدًا دقيقًا لمواقع الثقوب وجودةً متسقةً. أما في الصفائح الكبيرة التي تحتوي على ثقوب متعددة، فتتيح آلات الحفر ذات الخطوط الشعاعية والرافعات الجسرية معالجةً فعّالةً. تصنيع باستخدام الحاسوب CNC و ممل تُنفَّذ العمليات الثانوية عندما تتطلّب المواصفات الدقيقة للبعد أو تشطيب السطح، مثل مقاعد المحامل أو الحواف المشغولة آليًّا. وتضمن هذه العمليات الثانوية أن تتناسب المكونات المصنّعة مع بعضها بدقة أثناء التجميع، وأن تستوفي المتطلبات الصارمة للتطبيق النهائي.
المعالجة السطحية وحماية الأداة من التآكل
يُعد علاج السطح ضروريًّا لحماية صفائح الفولاذ الإنشائي من التآكل وتمديد عمر خدمتها. الانفجار بالمواد الكاشطة يُزيل التنظيف بالرمل أو بالكرات المعدنية (التنقية بالكرات أو بالرمل) طبقة الأكسيد الناتجة عن التصنيع وصدأ الحديد والشوائب الأخرى، ما يُنتج سطحًا نظيفًا ذا نسيجٍ مناسبٍ لالتصاق الطلاء. التغليف بالغمس الساخن يوفّر حمايةً فائقةً ضد التآكل عبر تكوين طبقة من الزنك مرتبطةٍ كيميائيًّا بالسطح، توفر حمايةً عازلةً ووقائيةً تضحّي بنفسها. طلاء المسحوق و الطلاء الصناعي توفر الأنظمة تشطيباتٍ متينةً وجذّابةً من الناحية الجماليةً للتطبيقات الداخلية والخارجية. أما بالنسبة لصفائح الفولاذ المقاوم للصدأ، التجاوز يُعيد تشكيل طبقة الأكسيد السلبية بعد التصنيع. ويعتمد اختيار معالجة السطح على بيئة الاستخدام، والمدة المطلوبة للخدمة، والمتطلبات الجمالية. وتقدِّم منشأتنا خدمات تشطيب شاملة لتلبية مواصفات المشاريع المتنوعة.
التحكم في الجودة والتفتيش
يتم دمج ضبط الجودة في جميع مراحل معالجة صفائح المعدن لألواح الفولاذ الإنشائي. فحص الأبعاد ويتحقق استخدام آلات القياس بالإحداثيات (CMMs) والكالipers والأدوات القياسية من أن المكونات المقطوعة والمثنيَّة والمثقبة تتوافق مع التسامحات المحددة في الرسومات. فحص اللحام وتشمل الفحوصات البصرية، واختبار التسلل الصبغي، واختبار الجسيمات المغناطيسية، واختبار الموجات فوق الصوتية لاكتشاف العيوب السطحية والداخلية. تتبع المواد ويتم الحفاظ على ذلك من خلال تقارير اختبار المصنع (MTRs) وتتبع أرقام الدفعات الحرارية، مما يضمن إمكانية تتبع كل مكوِّنٍ حتى مصدر الفولاذ الأصلي له. اختبار الحمل قد تُجرى على التجميعات الحرجة للتحقق من الأداء الهيكلي. ويضمن الامتثال للمعايير الدولية مثل ASTM وAWS D1.1 وISO 9001 أن المكونات المصنَّعة تفي بأعلى متطلبات الجودة والسلامة.
التطبيقات عبر الصناعات
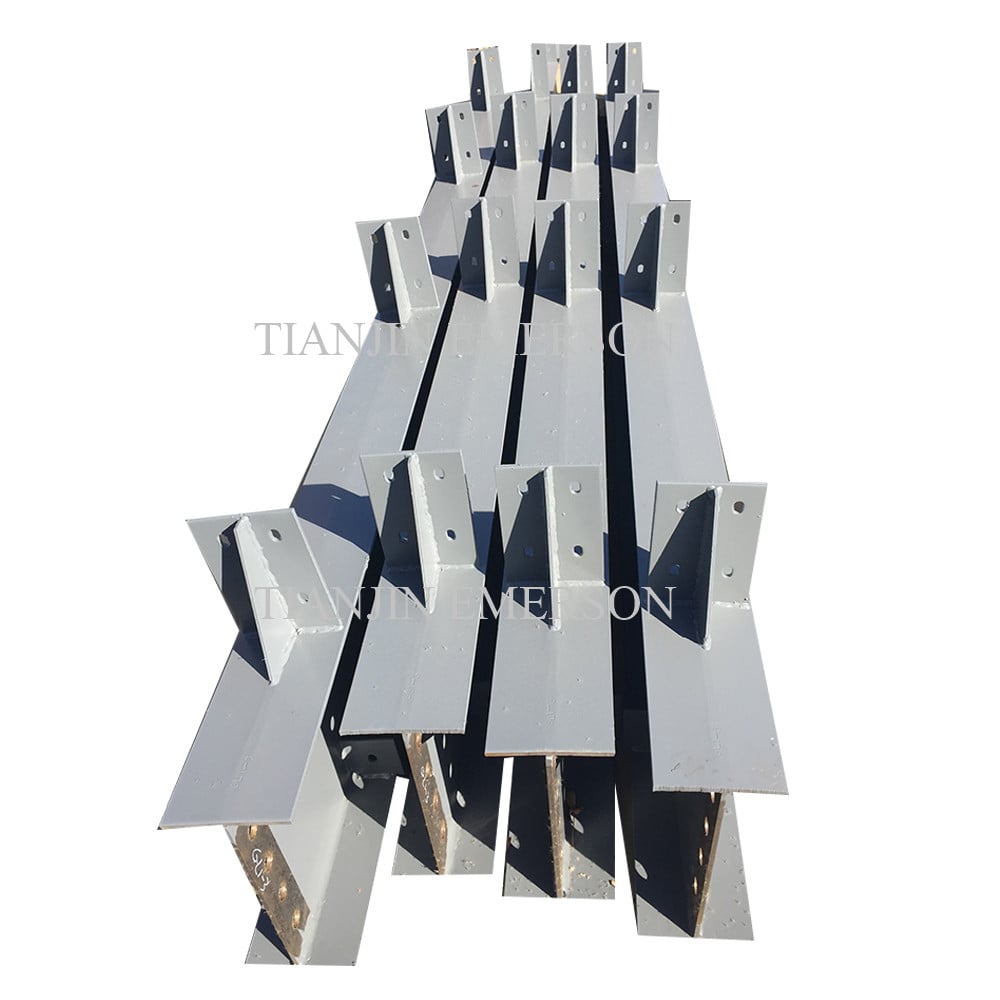
تُستخدم صفائح الفولاذ الإنشائية التي تمرّ بعمليات تصنيع الصفائح المعدنية في طائفة واسعة من التطبيقات. وفي البناء تشكل هذه الصفائح قواعد التثبيت وأقواس الربط ولوحات التدعيم والمُدمَجات الخاصة بالإطارات والجسور الفولاذية. وفي آلات صناعية تصبح قواعد الآلات وإطاراتها ودعائمها ودرعها الواقي. وتستعملها السيارات والنقل المجالات الصناعية في مكونات الهيكل، وإطارات المقطورات، والأقواس الثقيلة. الطاقة وتوليد الطاقة تعتمد مرافق التصنيع على صفائح الفولاذ الإنشائية لدعم المعدات ومنصاتها ومكونات أوعية الضغط. التعامل مع المواد تستخدمها أنظمة التخزين والنقل في دعائم الناقلات وأنظمة التخزين والهياكل المخصصة للتخزين. فمنذ مشاريع البناء الثقيلة وحتى المعدات الدقيقة، توفر صفائح الفولاذ الإنشائية المُصنَّعة بتقنيات متقدمة في تصنيع الصفائح المعدنية القوة والمتانة والموثوقية التي تتطلبها الصناعة الحديثة.